EN
Schnelllinks
Ausführlicher Leitfaden zum Gasphasen-Urotropin-(HMTA)-Herstellungsverfahren. Erforschen Sie die Reaktionsroute, die Kern-Ausrüstung, die DCS-Regelstellen und internationale Standards.
Urotropin, chemisch bekannt als Hexamethylentetramin (üblicherweise als HMTA abgekürzt) und auch als Hexamin bezeichnet, ist eine cyclische Aminverbindung, die durch Kondensation von Formaldehyd und Ammoniak entsteht. Industriell ist das Gasphasenverfahren die gängigste Herstellungsmethode; sie zeichnet sich durch kontinuierlichen Betrieb, effiziente Nutzung der Reaktionswärme und Rückführung der Mutterlauge aus. Die Produktreinheit kann 99,3 % oder mehr betragen; hochreine Sorten erreichen 99,5 % und erfüllen die Anforderungen der Pharmazie, der Reagenzienherstellung, der Harzhärtung sowie der Sprengstoffsynthese und weiterer Bereiche.
1. Verfahrensroute
Eine Gasphasen-Urotropinanlage gliedert sich typischerweise in drei Abschnitte – Ammoniakreaktion, Kristallisation und Trocknung sowie Ammoniakrückgewinnung – und bildet damit eine geschlossene Schleife aus Mutterlaugenumlauf und Ammoniakrückgewinnung.
Der Ammoniakreaktionsabschnitt ist die zentrale Reaktionseinheit. Hochtemperatur-Formaldehydgas aus der vorgelagerten Formaldehydanlage und verflüchtigtes Ammoniakgas werden im Verhältnis in einen Ammoniakreaktor mit zirkulierender Mutterlauge eingegeben, wo sie eine Blasensäulenreaktion in der flüssigen Phase eingehen, um Hexamethylentetramin zu bilden. Reaktion und Konzentration erfolgen gleichzeitig innerhalb des Reaktors: Unter Vakuum werden Wasser und ein Teil der nicht umgesetzten Stoffe abgezogen, wobei sowohl die Reaktionswärme als auch die latente Wärme des Formaldehyds (745,29 × 10³ J/mol) genutzt werden, um die Reaktionswärme abzuführen und gleichzeitig eine Konzentration zu erreichen.
Der Kristallisations- und Trocknungsabschnitt verarbeitet das flüssige Produkt aus dem Reaktor. Die konzentrierte Lauge (Feststoff-Flüssigkeits-Verhältnis ca. 15 %–30 %) gelangt in einen Kristallisationsaufnehmer zur vorläufigen Fest-Flüssig-Trennung; die überlaufende Mutterlauge kehrt zum Reaktor zurück, w während die Unterlauf-Konzentratlösung in einer Zentrifuge entwässert wird, um einen Feuchtigkeitsgehalt von 3 %–5 % zu erreichen, wird das feuchte Material einem Trockner zugeführt, wobei die Feuchtigkeit des Endprodukts auf ≤ 0,5 % gesenkt und die Reinheit auf ≥ 99,3 % erhöht wird. Das Abluftgas aus dem Trocknungsprozess wird einer Zyklonabscheidung und einer Abschäumung unterzogen, um Staub zurückzugewinnen. Bei der Wiederverwendung der Mutterlauge wird – falls die Farbe den Grenzwert überschreitet – ein Teil der Mutterlauge in einem Aktivkohle-Entfärbungsbehälter behandelt, mittels einer Platten-und-Rahmen-Presse filtriert und wieder in das System zurückgeführt.
Der Ammoniak-Rückgewinnungsabschnitt verarbeitet das verdünnte Ammoniakwasser, das nach Kondensation und Wasserwäsche des Reaktionsabgases entsteht. Das verdünnte Ammoniakwasser wird in einer Ammoniak-Desorptionskolonne (Füllkörperkolonne) mit Dampf gestrippt; typischerweise wird dabei eine Bodentemperatur von ca. 125 °C und ein Druck von ca. 0,4 MPa eingehalten. Das am Kolonnenkopf abgezogene Ammoniakwasser wird zur Rückgewinnung in den Reaktor zurückgeführt; das am Kolonnenboden abgezogene Abwasser kann als Zusatzwasser für das Kühlwassersystem verwendet werden.
2. Hauptausrüstung
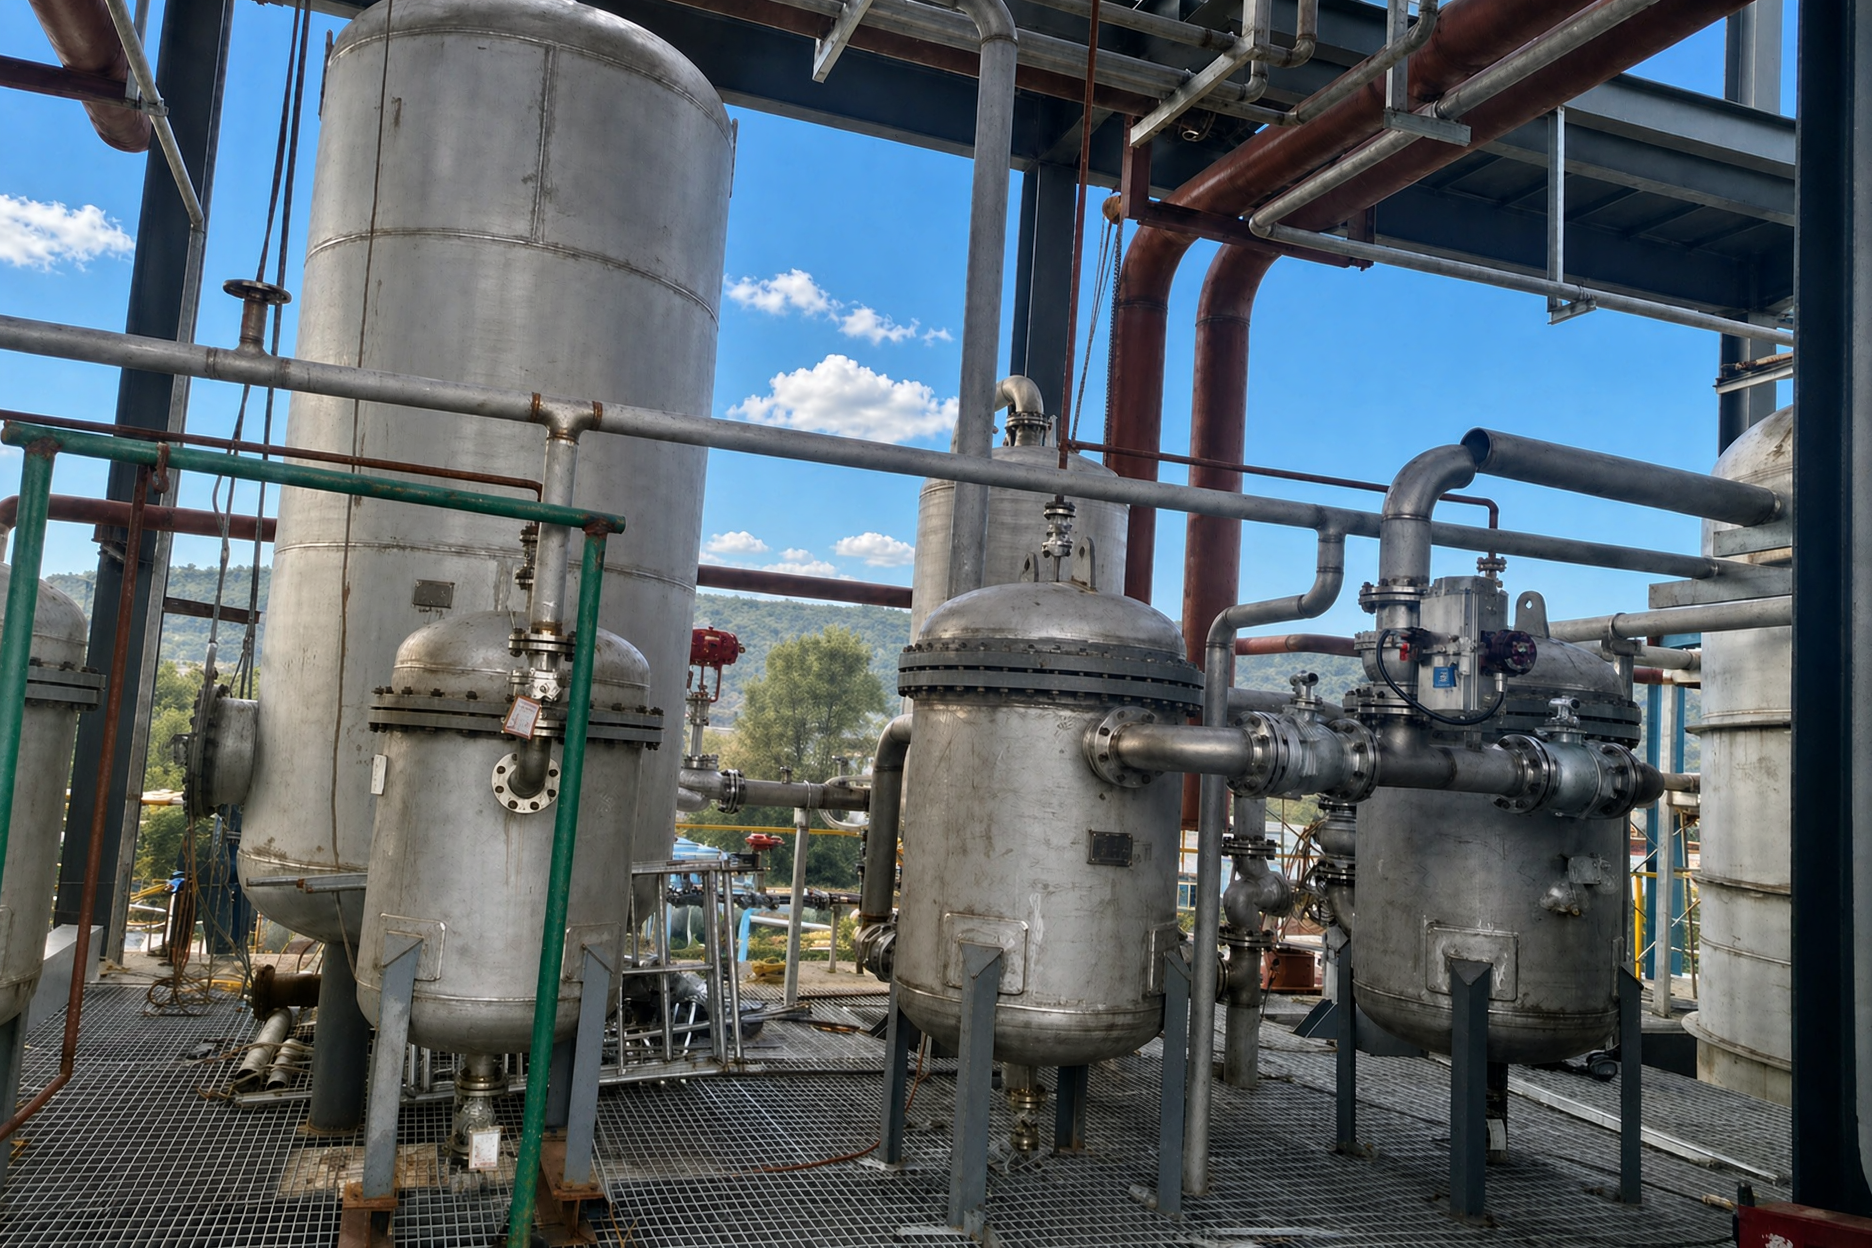
Zu den kerntechnischen Prozessausrüstungen zählen: Ammoniakreaktor (mit Rührer und Wärmeaustauschschlangen/-mantel), Kristallisationsaufnehmer, Zentrifuge, Trocknungssystem (einschließlich Zyklonabscheiderkette), Ammoniakdesorptionskolonne (gefüllte Kolonne), Ammoniakverdampfer, Ammoniakfilter, Mutterlauge-Umlaufbehälter, Mutterlauge-Entfärbungsbehälter und Platten-Rahmen-Filterpresse sowie verschiedene Kühler (Mutterlaugekühler, Abluftkühler usw.) und Abluft-Absorptions/-Rückgewinnungs-Waschanlagen.
Zu den Prozessmesse- und -regelinstrumenten zählen hauptsächlich: pH-Analysator (wichtigstes Analyseinstrument), elektromagnetische Durchflussmesser und Wirbel/Schwall-Durchflussmesser, Differenzdrucktransmitter, Drucktransmitter, Radar-Füllstandsmesser und Differenzdruck-Füllstandstransmitter, Widerstandsthermometer (RTDs)/Thermoelemente, pneumatische Regelventile und pneumatische Absperreventile sowie Warngeräte zur Erkennung brennbarer/giftiger Gase.
3. Schlüsselpunkte der industriellen Produktionssteuerung
Das Regelungskonzept nutzt DCS als zentrale Steuereinheit und realisiert eine zentrale Überwachung sowie eine automatische Regelung der wichtigsten Prozessparameter mit dem Kernziel, Rückreaktionen und Nebenreaktionen zu unterdrücken und einen kontinuierlichen, stabilen Betrieb sicherzustellen.
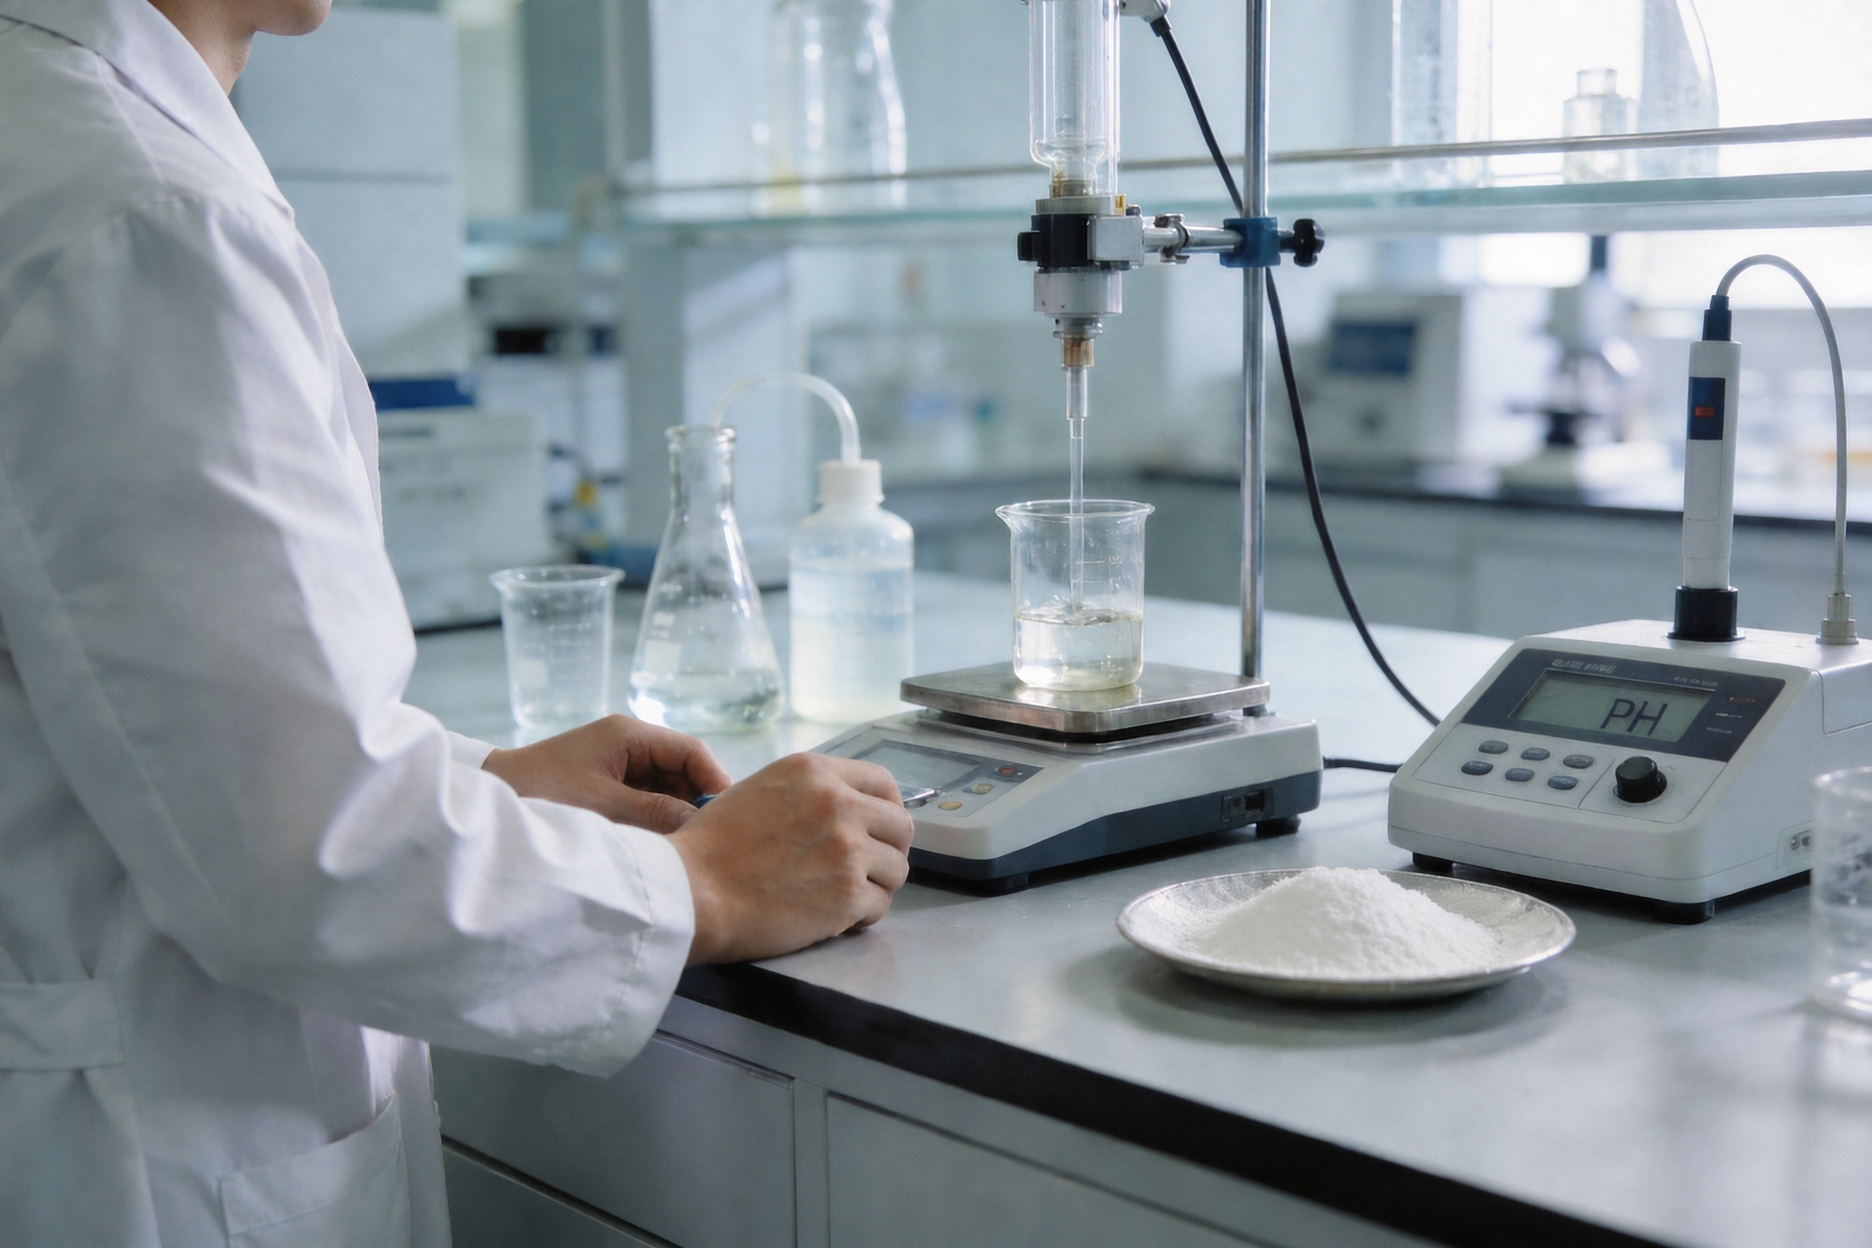
Der Reaktions-pH-Wert und der Ammoniaküberschuss sind die kritischsten Regelgrößen. Die Reaktion muss unter alkalischen Bedingungen ablaufen, typischerweise mit einem Reaktionsflüssigkeits-pH-Wert von 8–9 und einem Ammoniaküberschuss von etwa 1 %, um die Rückreaktion der Urotropin-Zersetzung unter sauren oder neutralen Bedingungen wirksam zu unterdrücken und die Bildung von Nebenprodukten zu reduzieren. Das Regelungssystem überwacht den pH-Wert kontinuierlich mittels eines Online-pH-Analysators und öffnet bei niedrigem pH-Wert automatisch das Ammoniak-Zufuhr-Regelventil weiter.
Die Reaktionstemperatur und der Vakuumdruck werden mittels Vakuumverdampfung zur Wärmeabfuhr gesteuert. Das Regelungssystem passt die Drehzahl der Vakuumpumpe oder den Kühlwasserdurchsatz an, um Temperatur und Vakuum im Reaktor innerhalb des vorgegebenen Bereichs zu stabilisieren. Dadurch wird sichergestellt, dass die Wasserverdampfungsrate der Wärmefreisetzung durch die Reaktion entspricht und eine Temperaturüberhöhung – welche Nebenreaktionen und Produktzerfall verschärfen könnte – vermieden wird.
Die Steuerung des Stoffverhältnisses beruht auf der Kopplung von Durchflussmessern und Regelventilen, um die Einspeiseströme von Formaldehyd und Ammoniak präzise im Verhältnis zueinander zu regeln und einen geringen Ammoniaküberschuss sicherzustellen.
Das Recycling der Mutterlauge sowie deren Farbüberwachung sind entscheidend für die Wirtschaftlichkeit des Gasphasenverfahrens. Die Farbe der Mutterlauge muss kontinuierlich überwacht werden; überschreitet sie den zulässigen Grenzwert, wird ein Teil der Mutterlauge in einen Aktivkohle-Entfärbungsbehälter geleitet, mittels einer Platten-und-Rahmen-Filterpresse filtriert und wieder in das System zurückgeführt. Bei Bedarf erfolgt zudem eine teilweise Abblasung der Mutterlauge, um das Gleichgewicht der Verunreinigungen aufrechtzuerhalten.
Kontrolle der Kristallisation und Trennung: Das Feststoff-Flüssigkeits-Verhältnis der konzentrierten Lösung wird auf 15–30 % eingestellt, die Restfeuchte des Zentrifugen-Nasskuchens beträgt 3–5 %, und die Restfeuchte des Endprodukts liegt bei ≤ 0,5 % bei einer Reinheit von ≥ 99,3 %, um Premium-Qualitätsanforderungen zu erfüllen.
Der Betrieb des Ammoniak-Desorptionskolonnensystems erfordert eine Bodentemperatur von ca. 125 °C und einen Druck von ca. 0,4 MPa, um eine wirksame Dampfstrippung und Rückgewinnung von Ammoniak aus dem verdünnten Ammoniakwasser sicherzustellen und so den Rohstoffverbrauch sowie die Umweltbelastung zu senken.
Zur Sicherheitskontrolle ist das System mit Warneinrichtungen für brennbare bzw. giftige Gase ausgestattet, die mit Notlüftern oder Absperreinrichtungen verknüpft sind; zudem verfügen wichtige Anlagenteile über Not-Aus-Taster oder ein Safety-Instrumented-System (SIS), das bei Übertemperatur, Überdruck oder Gasaustritt automatisch Schutzmaßnahmen auslöst.
4. Wichtige Normen und Standards
Inländische Projekte folgen einem Kodierungssystem auf der Grundlage der GB-Normen: allgemeine Anordnung und Brandschutz gemäß GB 50489 und GB 51283 (GB 50160 und GB 50016 gelten ebenfalls für petrochemische Systemprojekte); Abgasemissionen müssen GB 31571 (Formaldehyd, Methanol, Stickoxide usw.) und GB 14554 (Ammoniak und andere geruchsbildende Stoffe) entsprechen; für Partikelstoffe gilt GB 16297; Lagerung und Entsorgung gefährlicher Abfälle erfolgt gemäß GB 18597; für allgemeine industrielle Feststoffabfälle gilt GB 18599; Lärm nach GB 12348; Durchsickerungskontrolle gemäß GB/T 50394; elektrischer Explosionsschutz nach GB 50058; Druckbehälter gemäß GB/T 150; Sicherheitsinstrumentierung gemäß der Spezifikation für die Gestaltung von Sicherheitseinrichtungen und der GB/T 21109-Reihe.
Internationale Projekte verwenden nicht die chinesischen Normen (GB) als Hauptgrundlage, sondern folgen stattdessen lokalen Vorschriften, vom Auftraggeber festgelegten Standards sowie international anerkannten Regelwerken. Produktstandards beziehen sich häufig auf GOST 1381-73 (Hexamethylentetramin für industrielle Zwecke); zudem werden in Verträgen oft die Spezifikationen des Lieferantenunternehmens (z. B. Reinheitsgrad, Feuchtigkeitsgehalt, Aschegehalt, freier Ammoniakgehalt, Chlorid-, Sulfat- und Schwermetallgehalt) als Annahmekriterien genannt. Analyseverfahren können sich auf ISO 8988:2006 (Bestimmung des Hexamethylentetramin-Gehalts in Phenolharzen) sowie Grundnormen wie ASTM E203 und ASTM E29 stützen. Für Sicherheit und Brandschutz wird Urotropin als brennbarer Feststoff (Kategorie 1) klassifiziert; bei der Handhabung von Stäuben gelten NFPA 654 und NFPA 77. Projekte im Rahmen des europäischen Normensystems müssen der ATEX-Richtlinie 1999/92/EG sowie der Richtlinie 2014/34/EU entsprechen; beim Transport ist die UN-Nummer 1328 anzugeben, und es sind der IMDG-Code sowie die IATA-DGR einzuhalten; für die berufliche Expositionsgrenzwerte gilt der ACGIH-TWA-Wert von 1 mg/m³ (als DSEN vermerkt). Die technischen Anforderungen für die Anlagenauslegung (Druckbehälter, Rohrleitungsklassen, elektrischer Explosionsschutz, Instrumenten-Sicherheitsverriegelung usw.) sind im technischen Anhang des Vertrags festgelegt; übliche Normensystem-Kombinationen sind das US-amerikanische System (ASME, ASTM, API, NFPA, IEEE/ISA), das europäische System (EN/ISO, PED, ATEX, IEC) oder die nationalen Normen des Projektlandes. Die Auslegungsnormen für zentrale Sondergeräte richten sich nach dem jeweils angewendeten Druckbehälter-Regelwerk (z. B. ASME Section VIII Div. 1 oder EN 13445); maßgeblich sind letztlich die Basis of Design sowie die Liste der anzuwendenden Normen und Regelwerke.
5. Produktreinheit und Hauptanwendungen
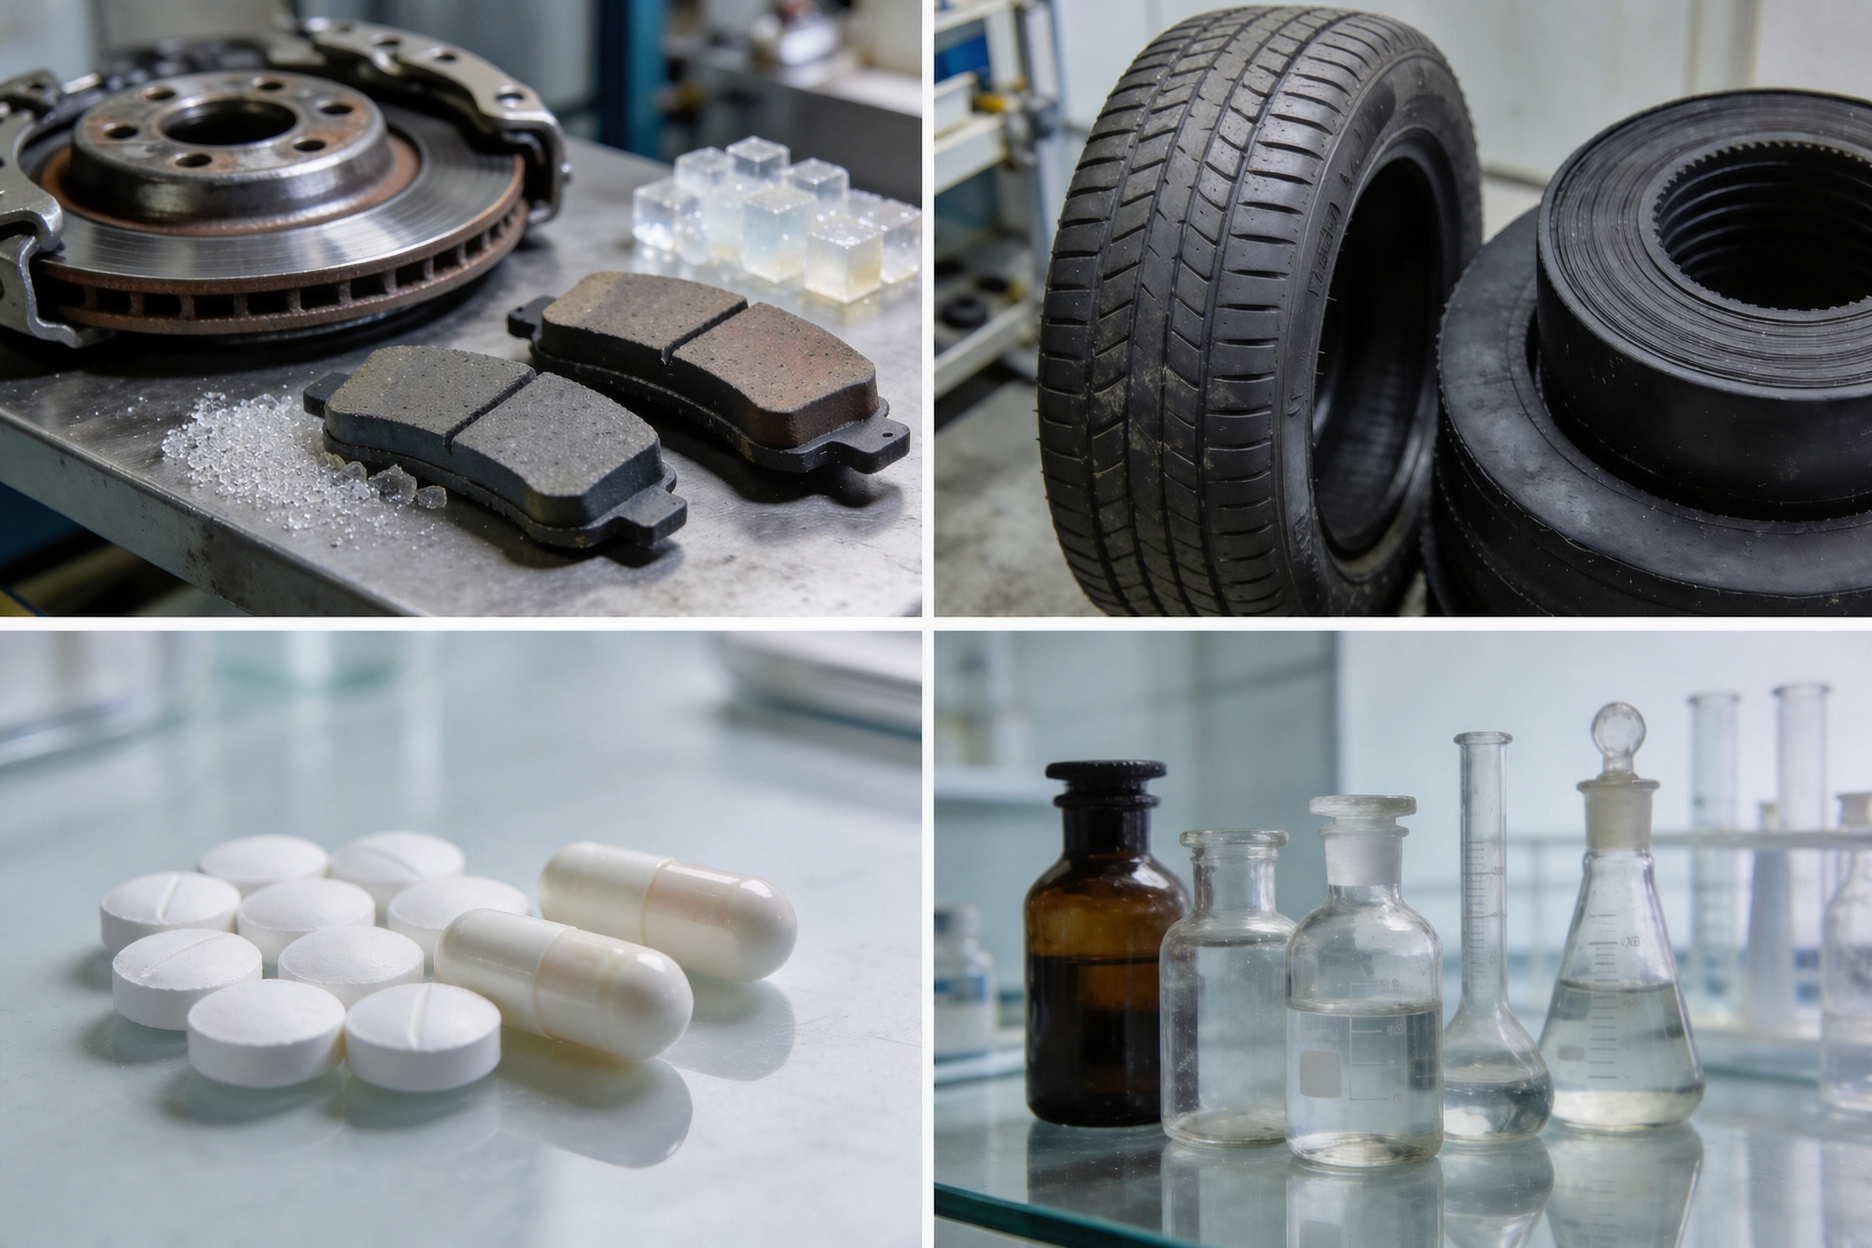
Industrieller Urotropin weist typischerweise eine Reinheit von über 99 % auf; Premium-Qualität erfordert eine Reinheit von ≥99,3 % und eine Feuchtigkeit von ≤0,5 %. Hochspezifisches Produkt mit einer Reinheit von 99,5 % findet Einsatz in Anwendungen, die besonders empfindlich gegenüber Verunreinigungen sind: als Härtungsmittel für phenolische und Resorcinolharze, die in Bremsbelägen, Kupplungsbelägen, Schleifmitteln und feuerfesten Werkstoffen verwendet werden; als Vulkanisationsbeschleuniger für Kautschuk (Beschleuniger H); als pharmazeutischer Ausgangsstoff zur Synthese verschiedener Arzneimittel – der medizinische Name lautet Methenamin und dient zur Behandlung leichter Harnwegsinfektionen (wobei es in saurem Urin zu Formaldehyd zerfällt, das bakterizid wirkt); als Ausgangsstoff zur Synthese von Sprengstoffen wie RDX sowie als Bestandteil fester Treibstoffblöcke; als Reagenz für organische Synthesen (Duff-Reaktion, Sommelet-Reaktion) und als analytisches Reagenz; sowie als Anti-Verklumpungsmittel für Harnstoff, als Korrosionsinhibitor in der Metallverarbeitung und als Härtungsmittel für harzbeschichteten Sand im Gießereiwesen.
Anforderungen an die Reinheit in pharmazeutischer Qualität verwenden ≥99,0 % als Basisschwellenwert: Das Chinesische Arzneibuch legt mindestens 99,0 % (bezogen auf die Trockenmasse) fest, während USP und BP/Ph. Eur. 99,0–100,5 % (bezogen auf die Trockenmasse) vorschreiben. Unter den Reagenzienqualitäten verlangen analytische Reagenzien (AR) und ACS-Grad typischerweise ≥99,0 %, chemisch reine (CP) Qualitäten ≥98,0 %, und einige hochreine Reagenzspezifikationen können ≥99,5 % erreichen. Eine Reinheit von 99,5 % erfüllt bereits die minimalen Gehaltsanforderungen der meisten pharmazeutischen und reagenzienqualitätsbezogenen Standards; ob sie jedoch als pharmazeutisches Produkt oder Reagenz eingesetzt werden darf, hängt zusätzlich davon ab, ob auch Verunreinigungsparameter wie Schwermetalle, Chloride und Verlust bei Trocknung gleichzeitig innerhalb der zulässigen Grenzwerte liegen.
Fazit
Die industrielle Herstellung von Urotropin nach dem Gasphasenverfahren beruht auf einer dreistufigen geschlossenen Schleife aus Ammoniakreaktion, Kristallisation und Trocknung sowie Ammoniakrückgewinnung; Kernpunkte sind die präzise Steuerung des pH-Werts und des Ammoniaküberschusses. Die Reaktionsbedingungen werden stabil gehalten mithilfe einer DCS-Zentralüberwachung und spezieller Online-Instrumente. Bei der Anlagenplanung müssen mehrstufige gesetzliche Anforderungen koordiniert werden – etwa zu Brandschutz, Umweltschutz, Feststoffabfall, Lärm, Durchsickerungsschutz und Sicherheitsverriegelungen. Bei internationalen Projekten ist das im Vertrag festgelegte Normensystem einzuhalten, wobei internationale Referenzgrundlagen wie Produktnormen, Analyseverfahrensnormen, Sicherheits- und Brandschutzvorschriften sowie Grenzwerte für berufliche Exposition integriert werden. Die Produktreinheit liegt zwischen 99,3 % (Industriegrade) und 99,5 % (Hochreinheitsgrad) und entspricht unterschiedlichen Anwendungsbereichen – von Harzhärtung und Kautschukzusätzen bis hin zu pharmazeutischer Synthese und chemischen Reagenzien; Reinheitskennwerte und Verunreinigungskontrolle bestimmen gemeinsam den letztlich zulässigen Einsatzbereich des Produkts.
6. Ingenieurfallbeispiel: Installation einer Urotropin-Anlage
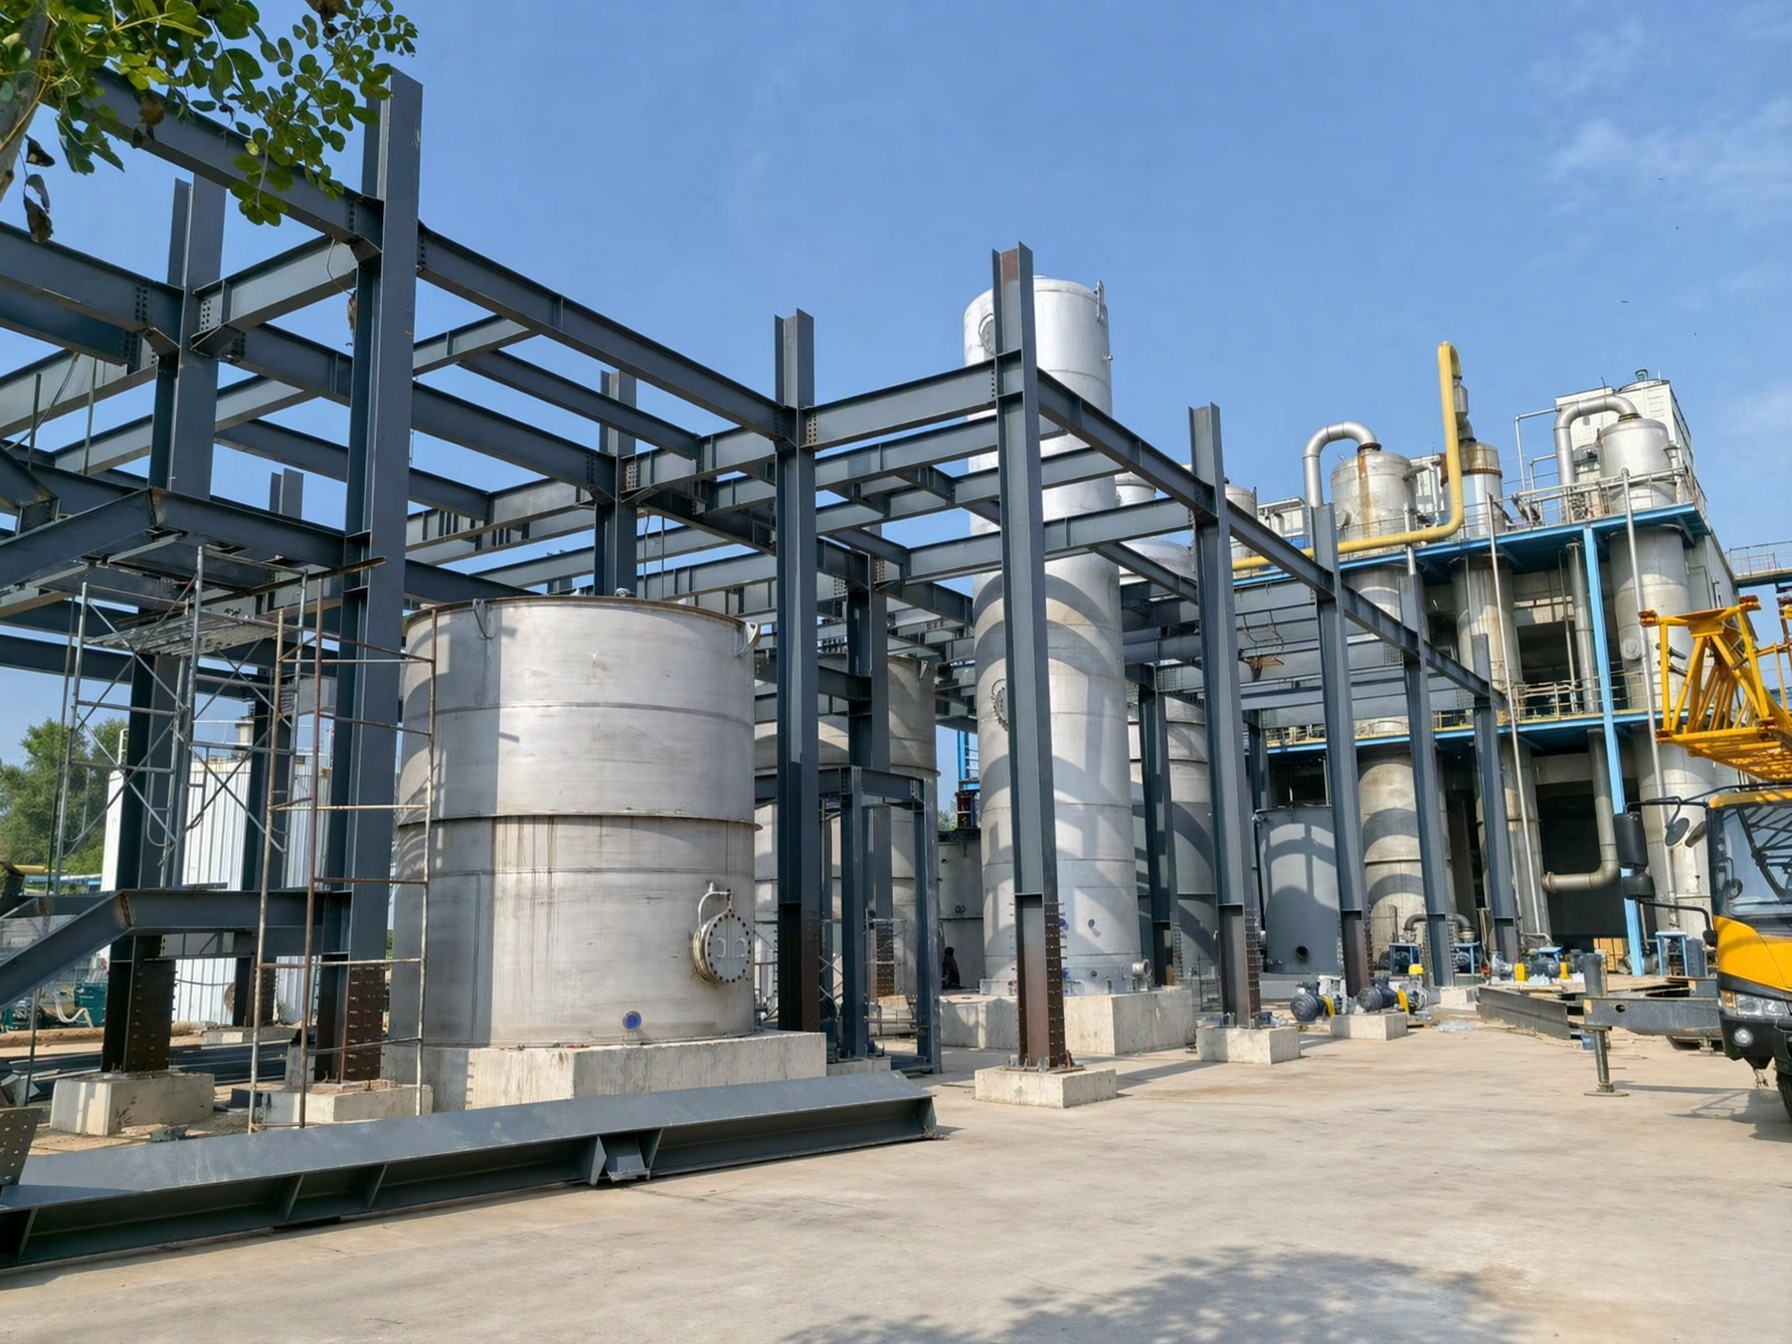
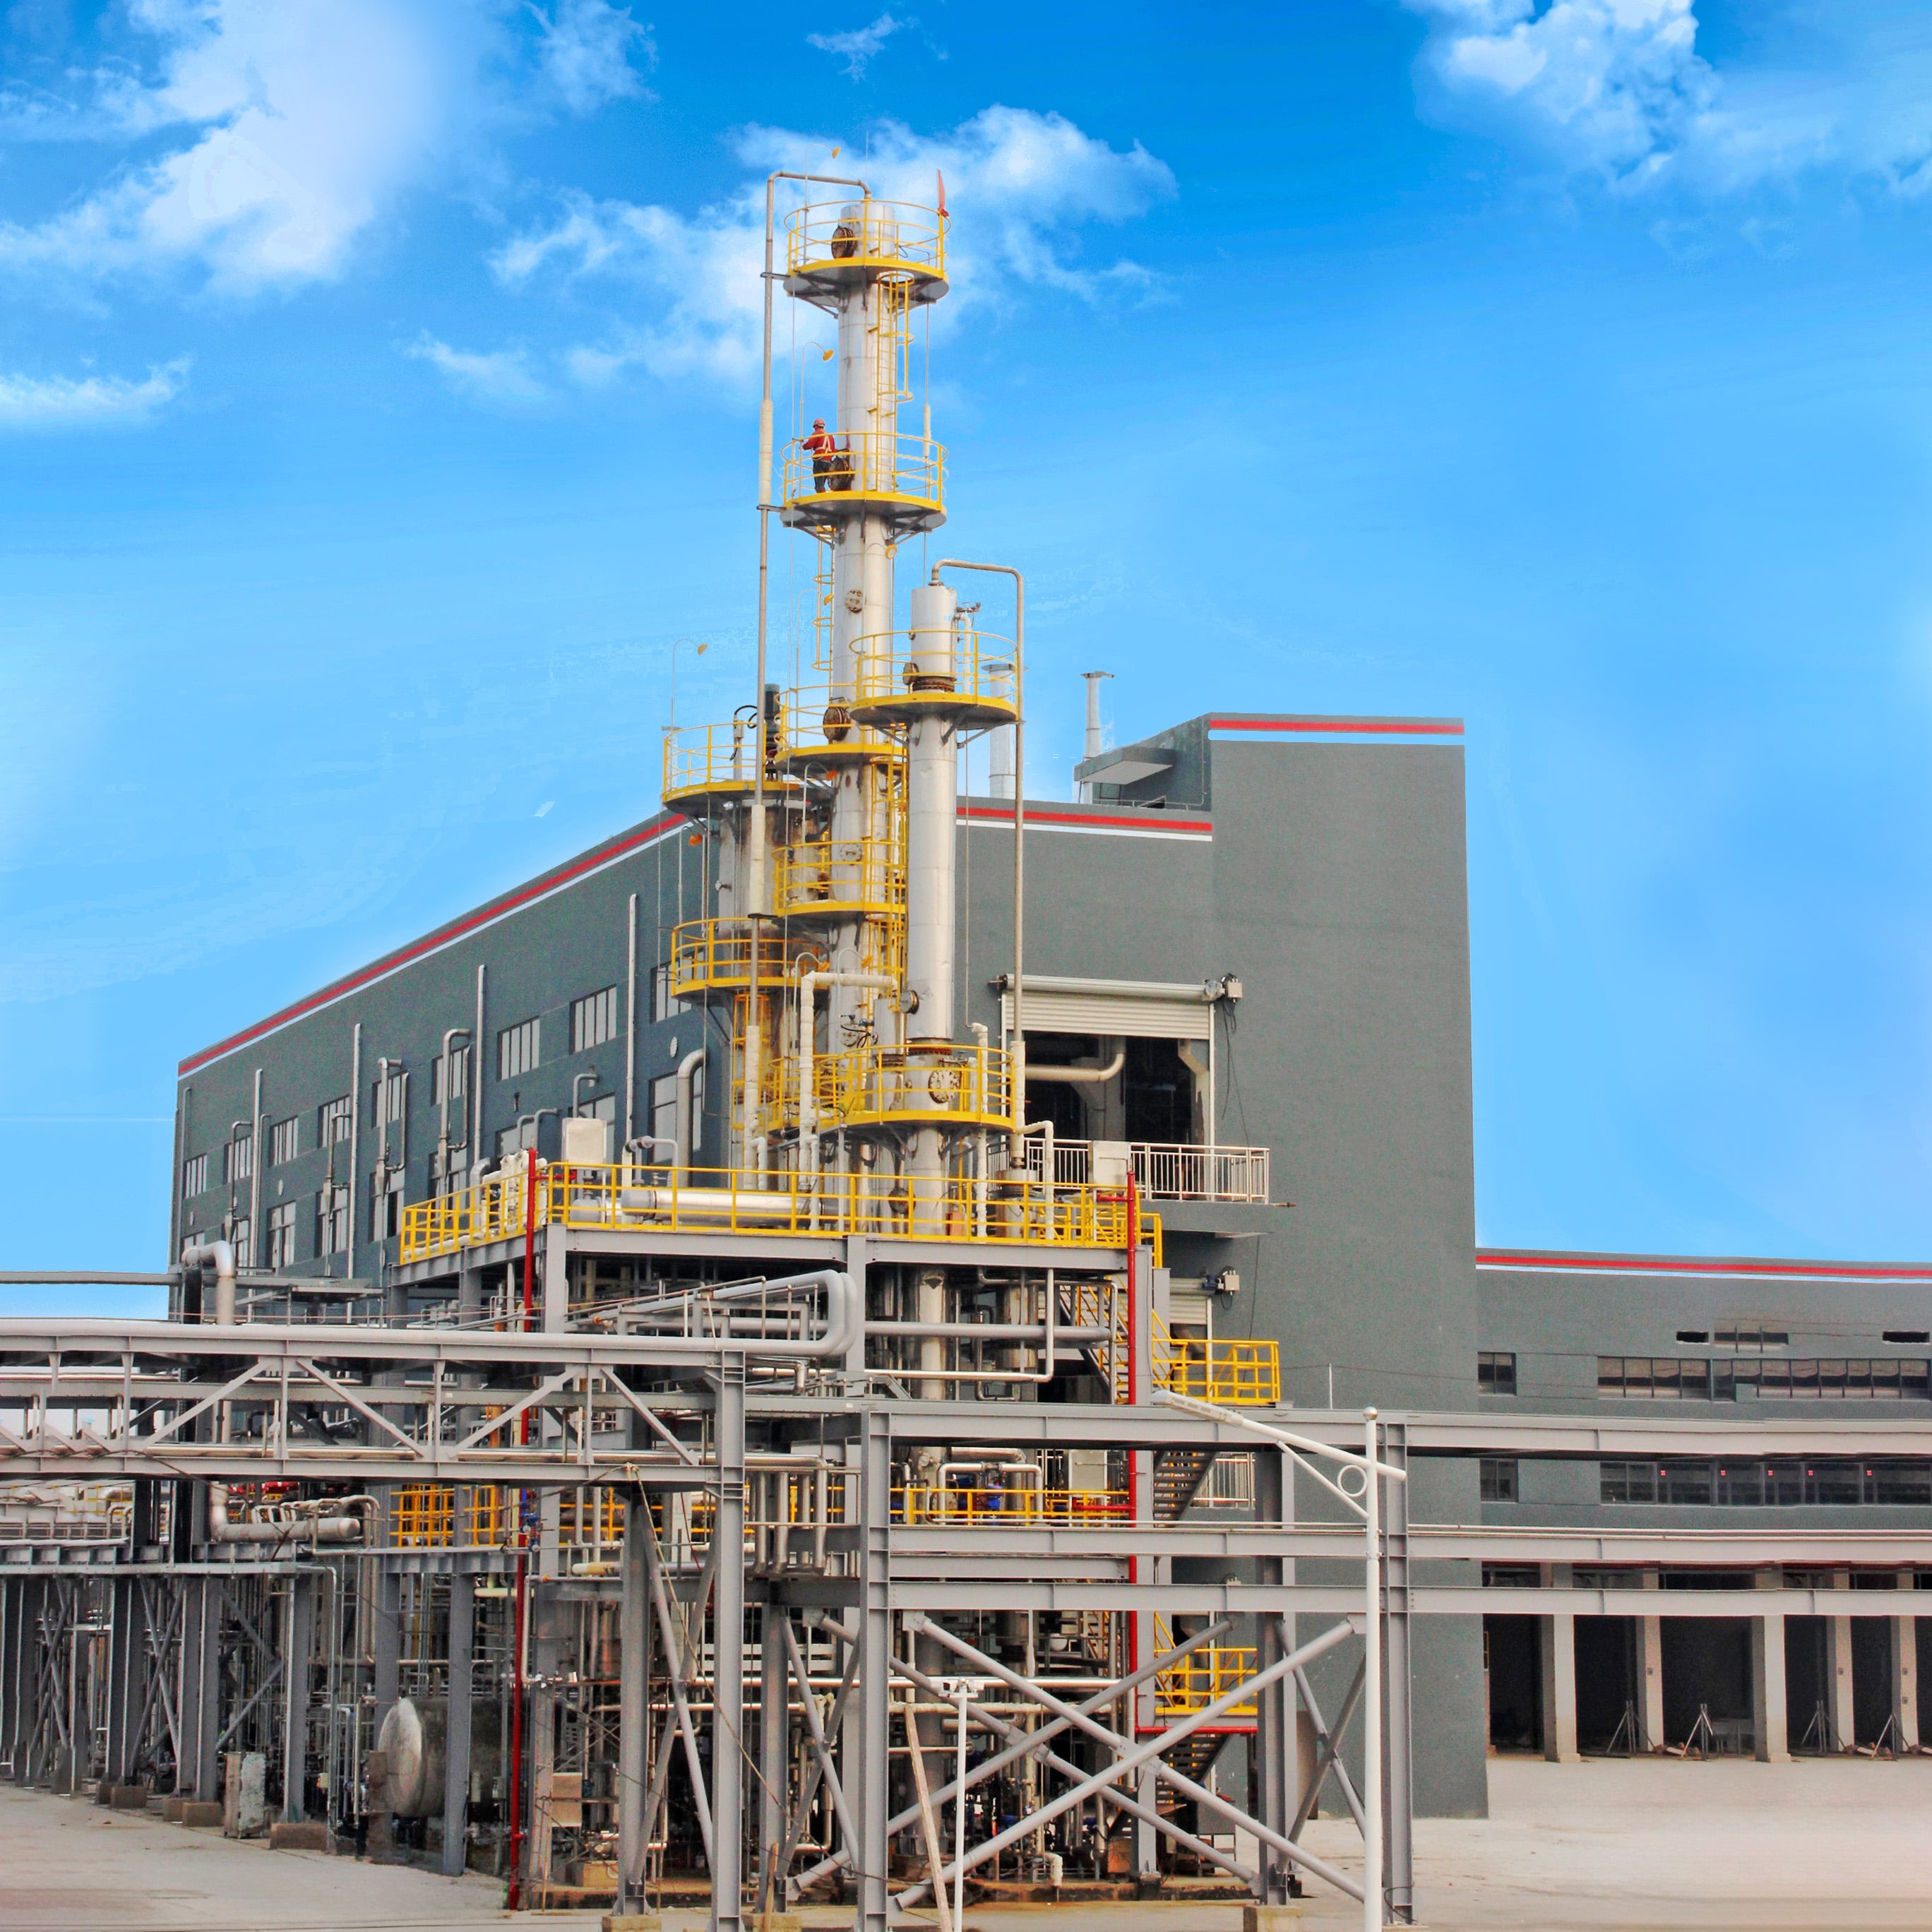
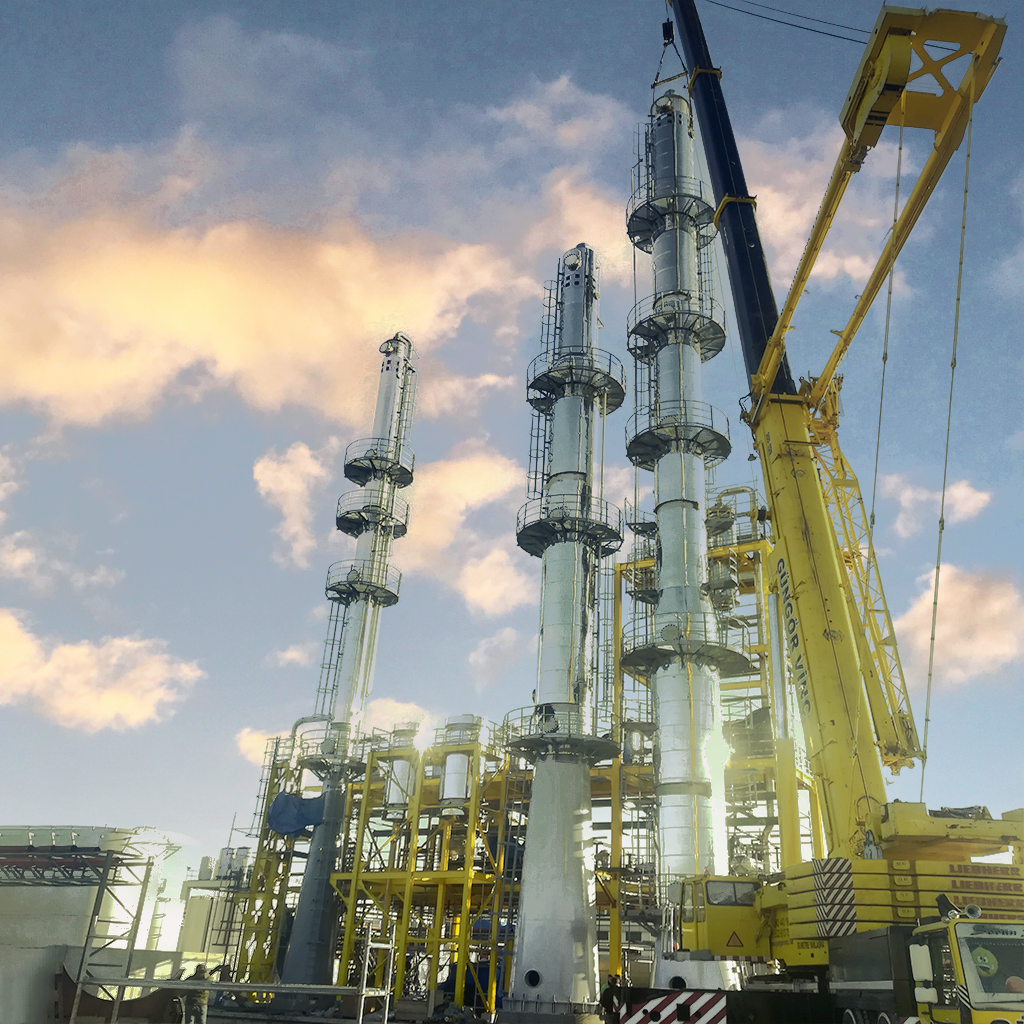
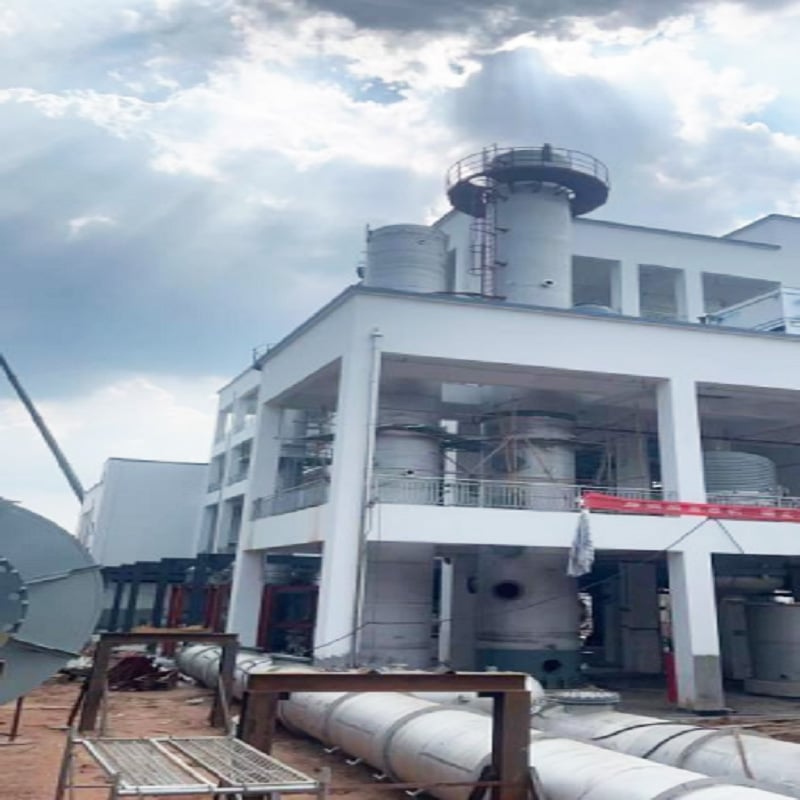
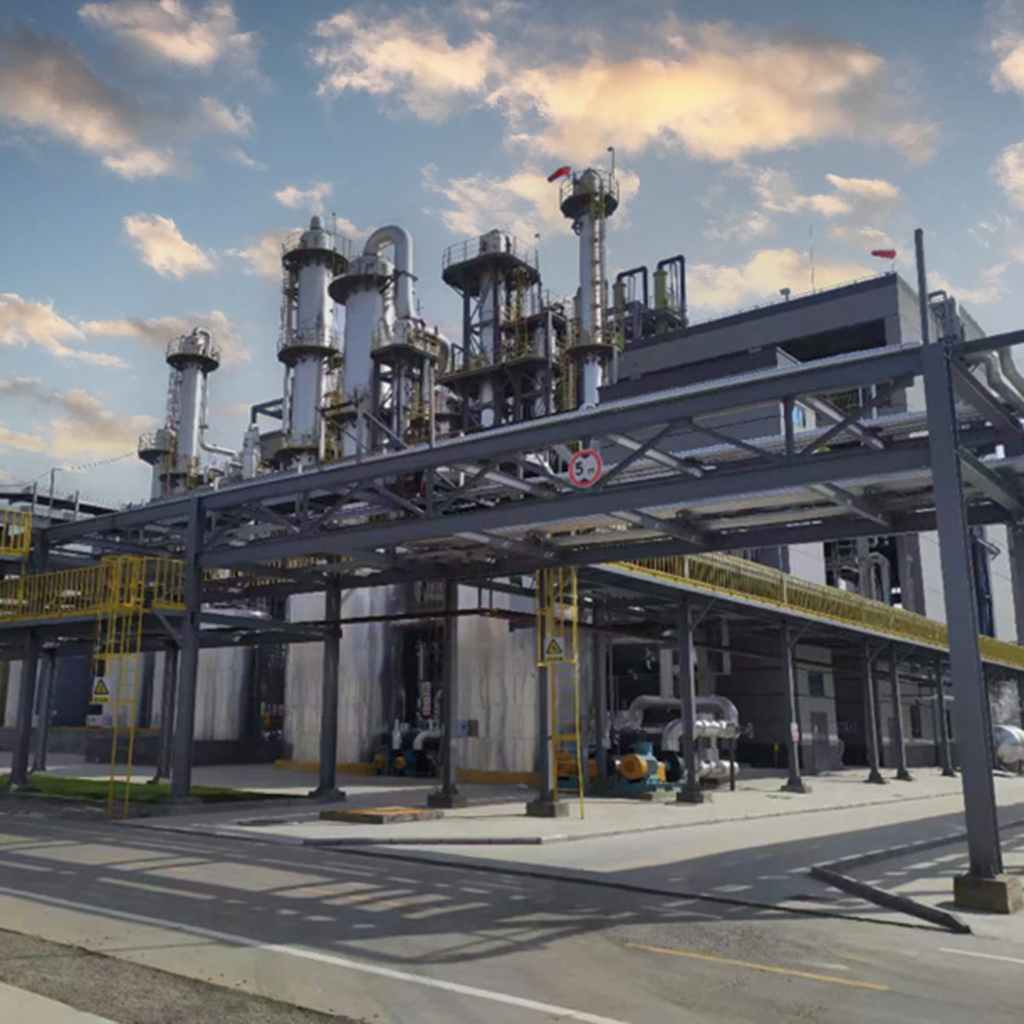
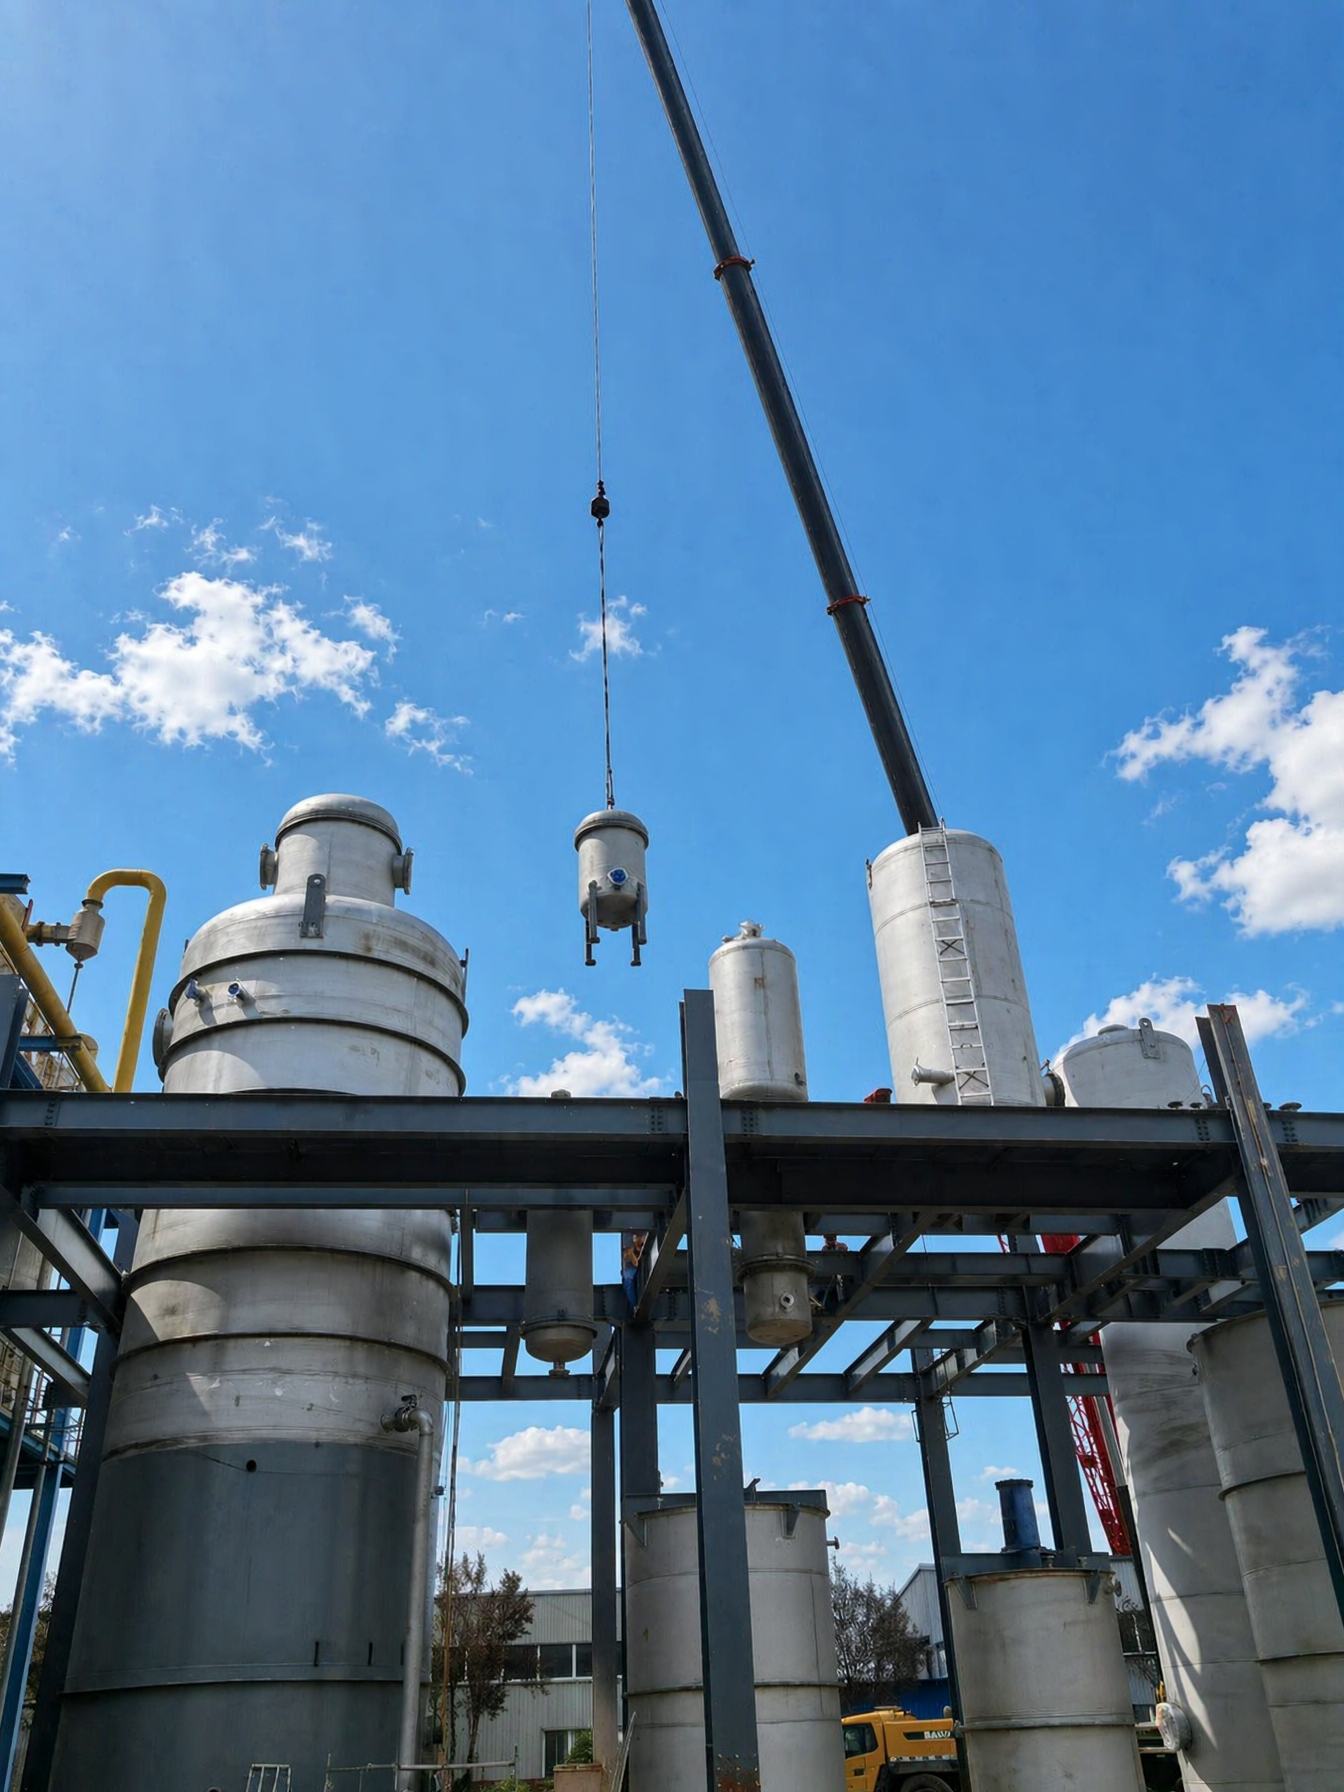
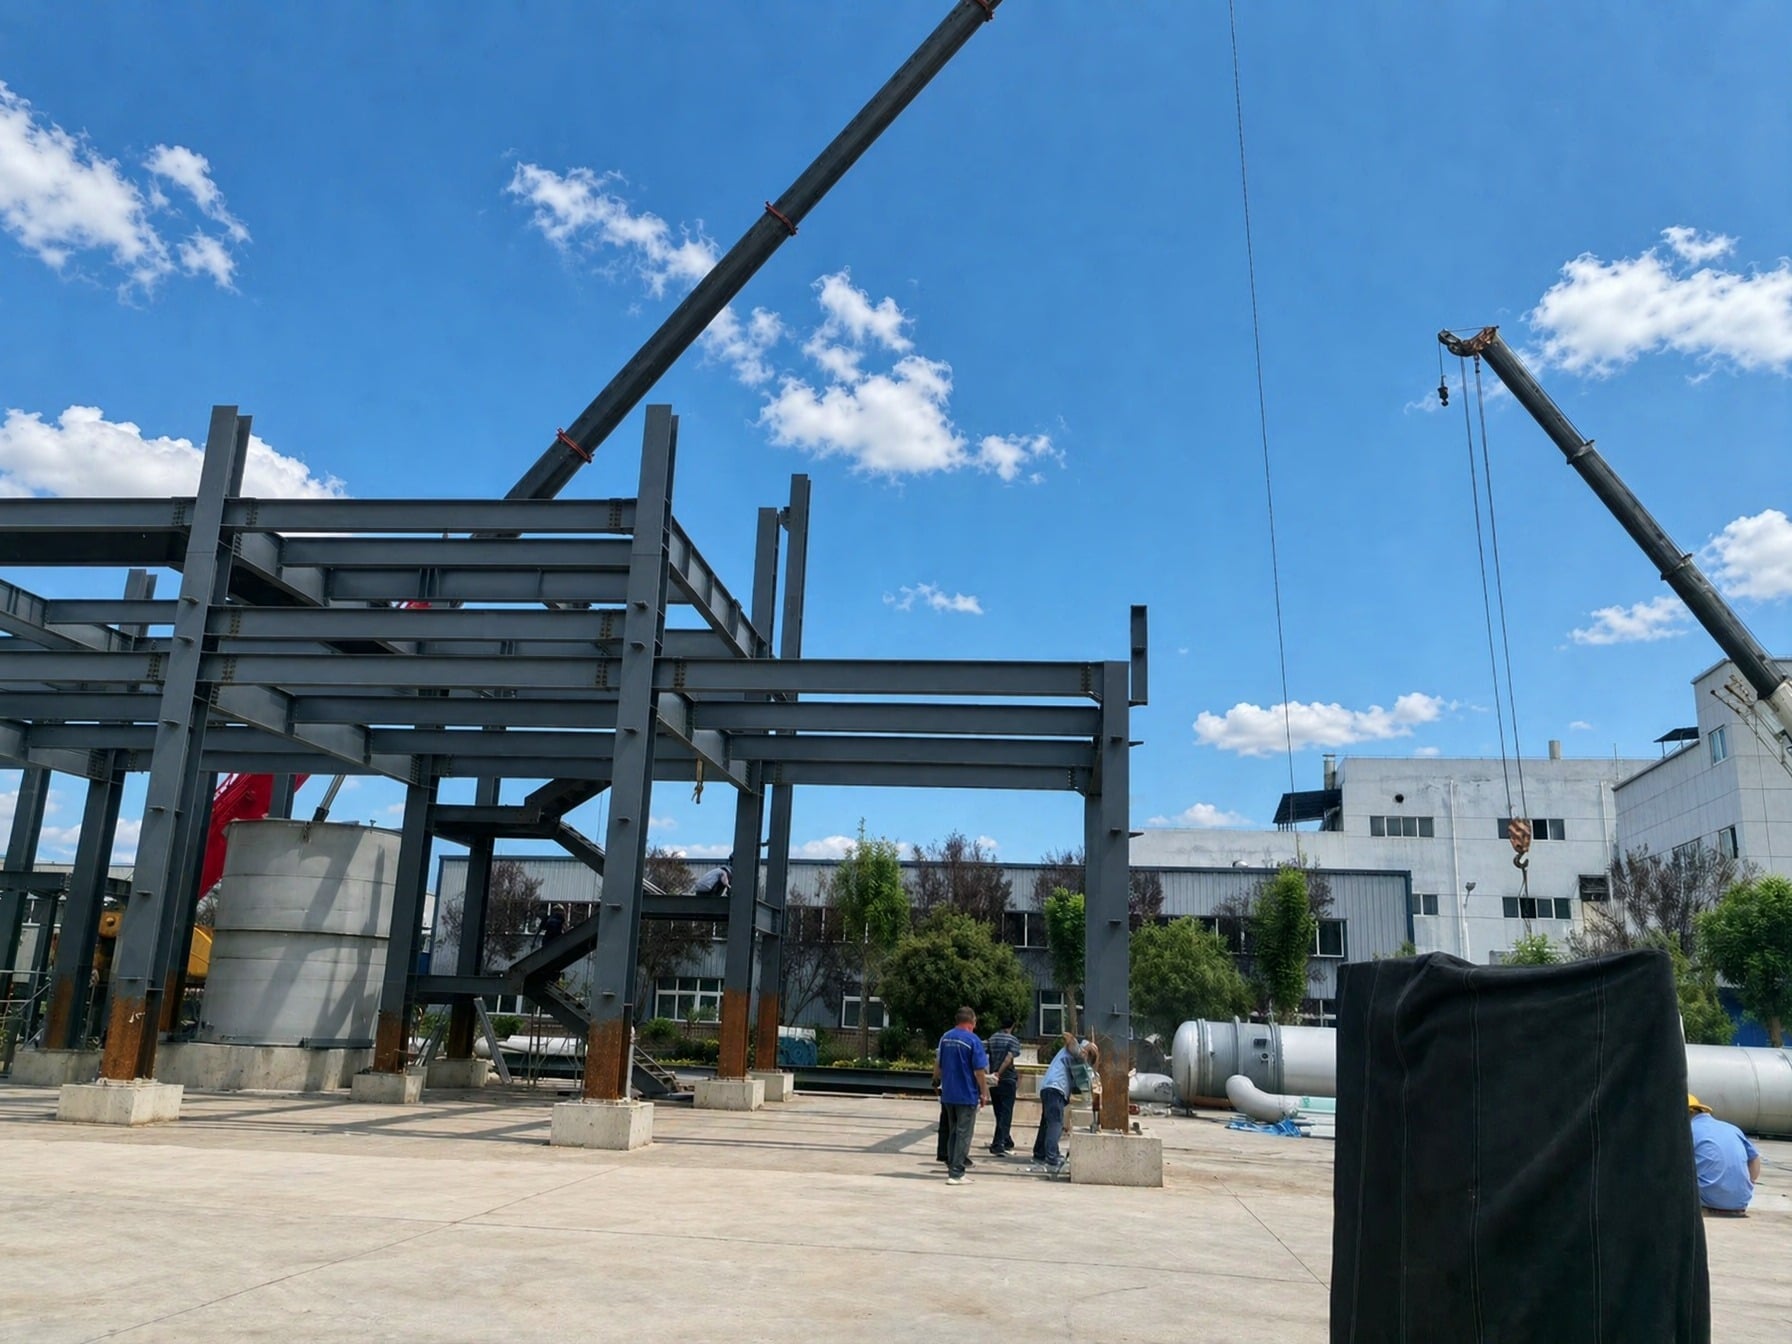
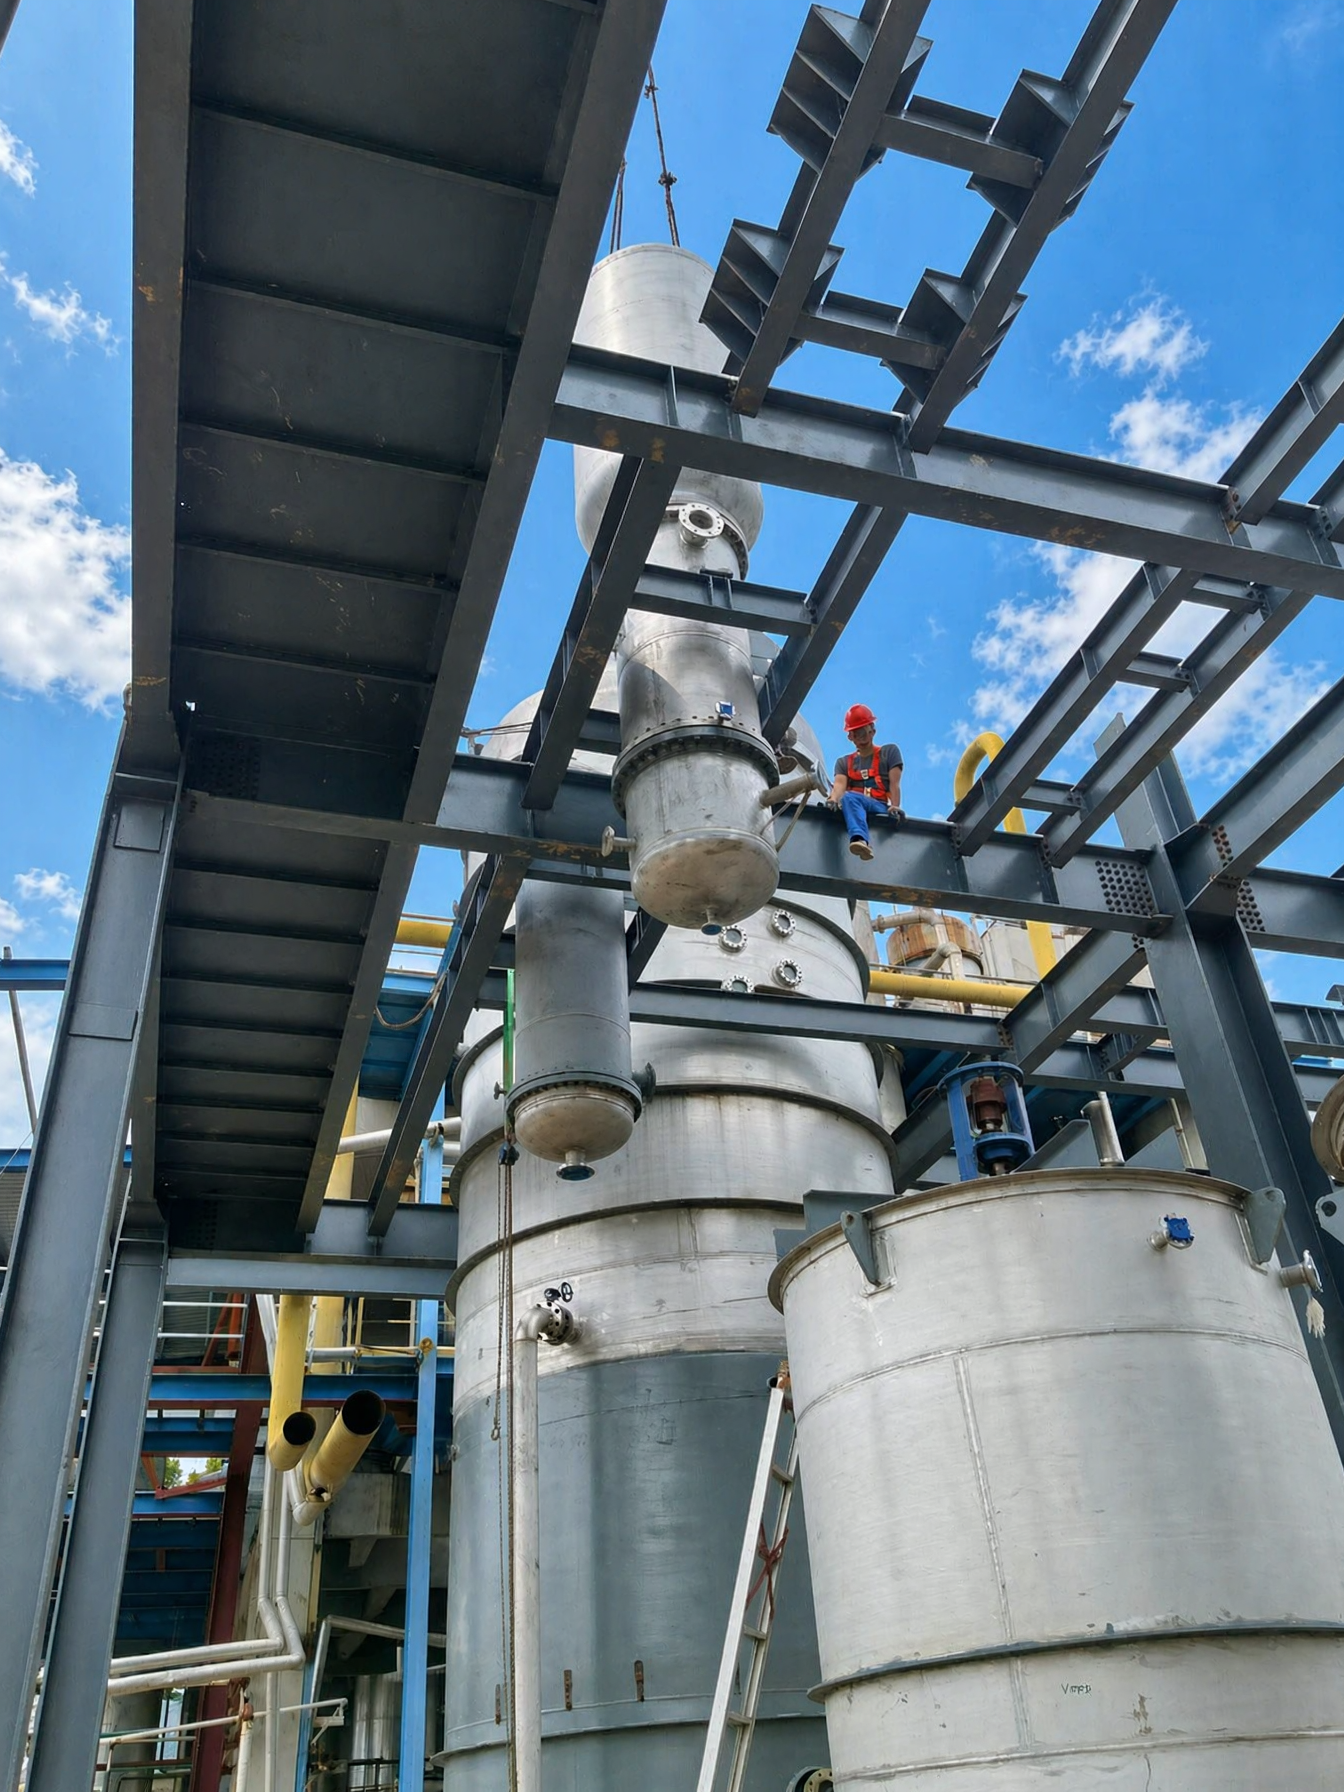
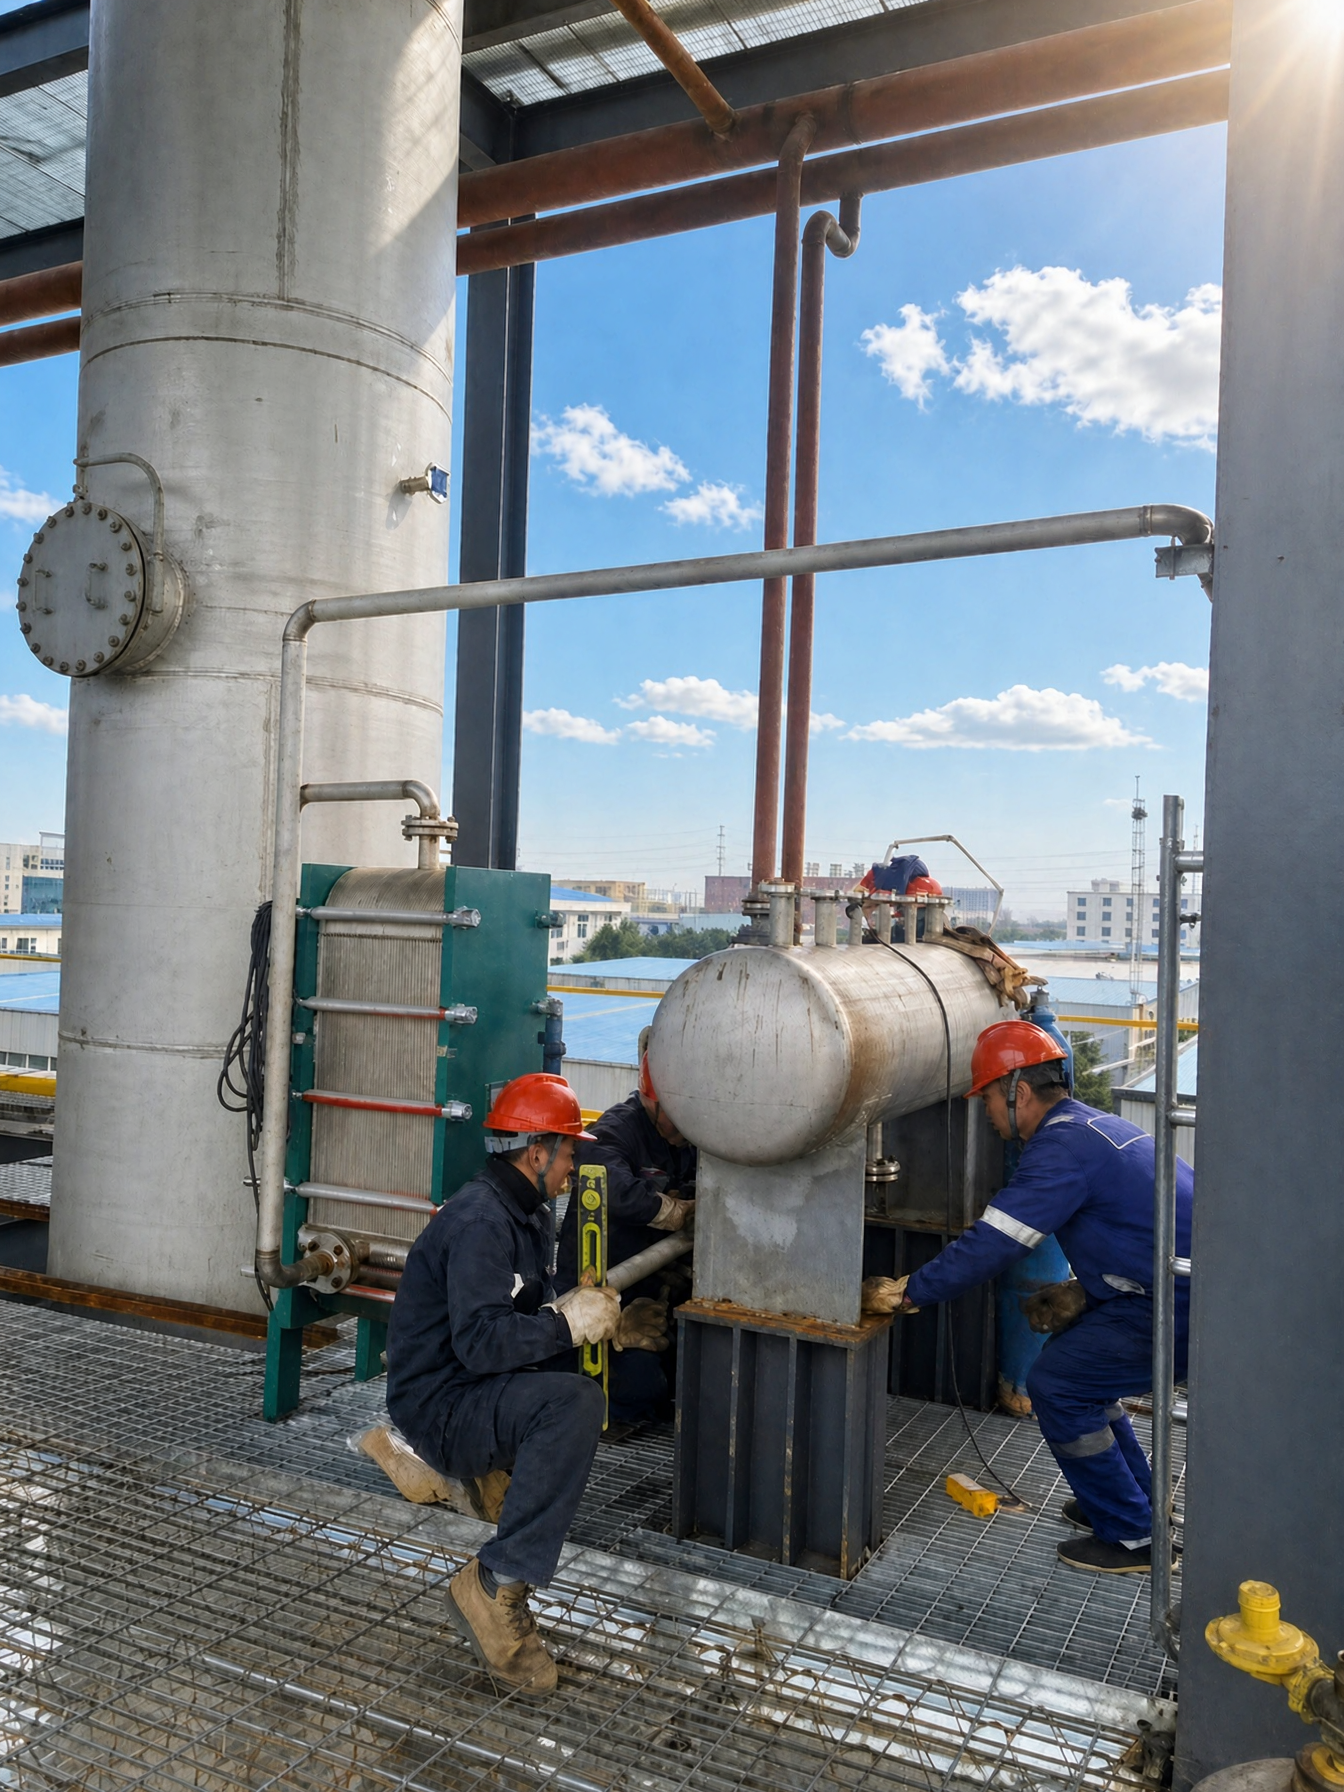
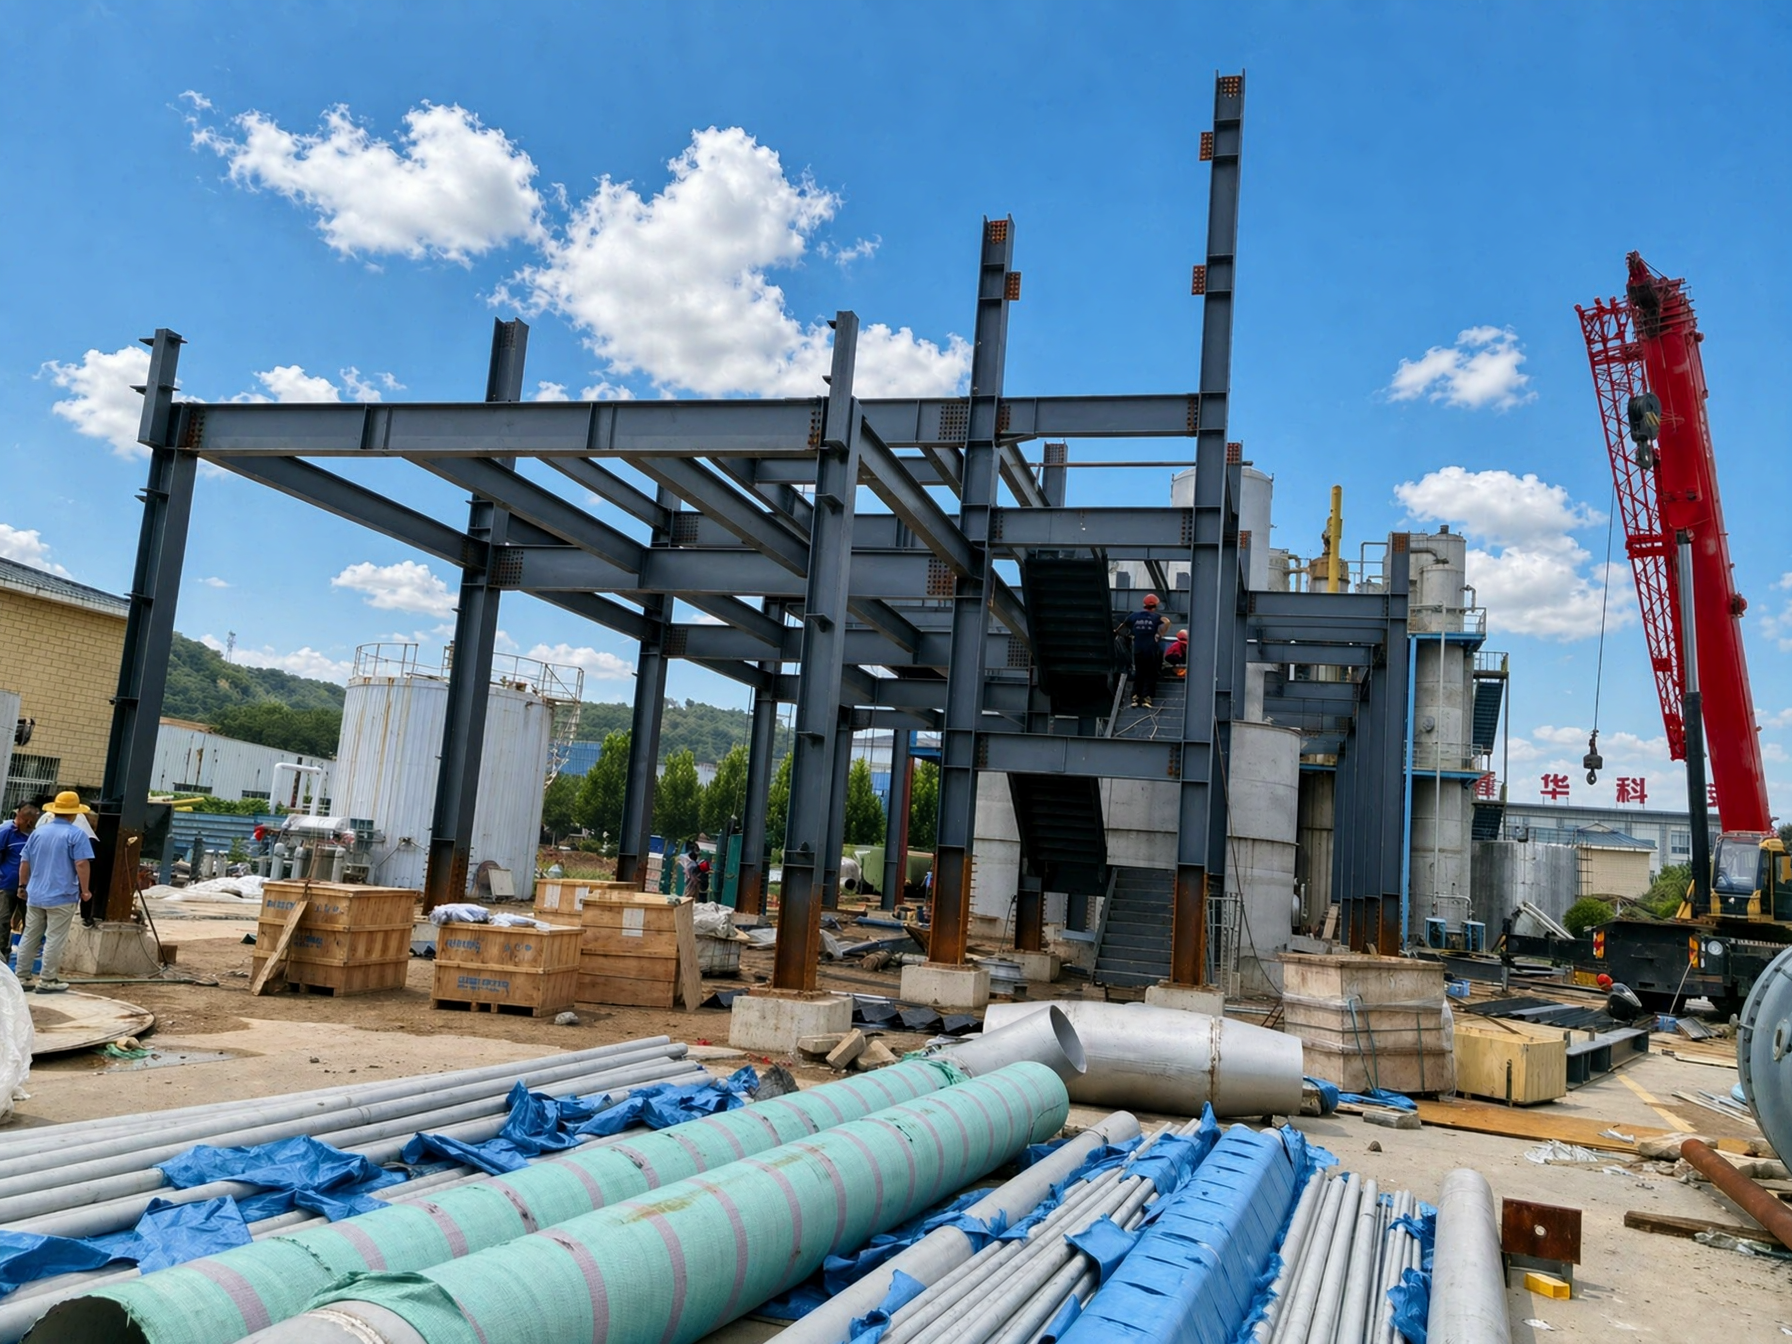
Neben der theoretischen Konstruktion ist die erfolgreiche Ausführung vor Ort entscheidend. Die folgenden Fotos zeigen ein kürzlich abgeschlossenes, vollständig realisiertes Gasphasen-Urotropin-Produktionsanlagenprojekt. Die Bilder dokumentieren wichtige Meilensteine während der Bauphase und der Geräteinstallation, darunter den Aufbau der Stahlkonstruktion, das präzise Heben großer Destillationskolonnen und Lagertanks sowie die Montage von Wärmeaustauschern und Ammoniak-Rückgewinnungssystemen.
Dieses Projekt entspricht strikt internationalen Sicherheits- und Ingenieurstandards und gewährleistet einen effizienten, stabil gesteuerten sowie umweltkonformen Betrieb der Anlage. Von der Herstellung des Kernreaktors bis zur vollständigen Montage vor Ort liefert unser Ingenieurteam zuverlässige Schlüsselfertig-Lösungen für die globale chemische Fertigung.