EN
ENLACES_RÁPIDOS
Guía detallada sobre el proceso de producción de urotropina (HMTA) en fase gaseosa. Explore la ruta de reacción, los equipos principales, los puntos de control DCS y las normas internacionales.
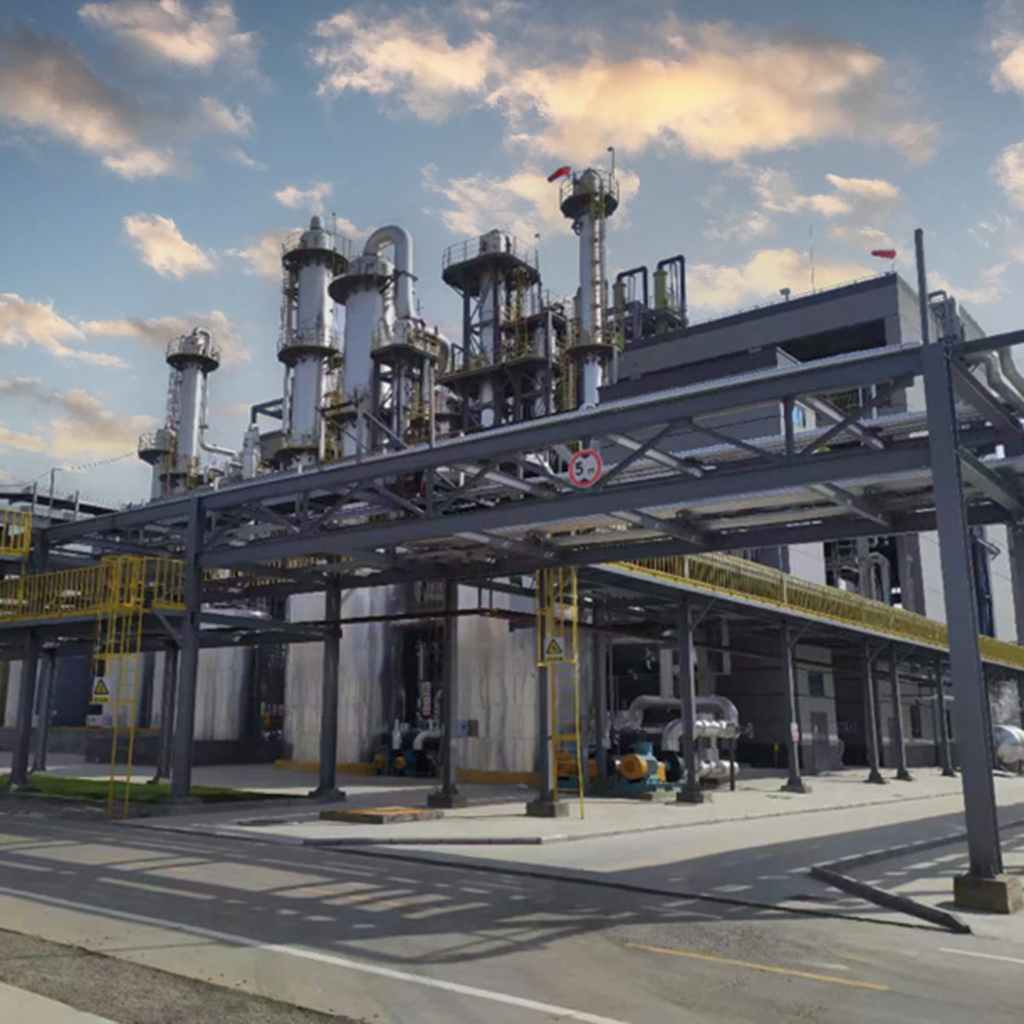
La urotropina, conocida químicamente como hexametilentetramina (comúnmente abreviada como HMTA) y también denominada hexamina, es un compuesto amina cíclico formado por la condensación de formaldehído y amoníaco. Industrialmente, el proceso en fase gaseosa es la ruta de producción predominante, caracterizada por su operación continua, su eficiente aprovechamiento del calor de reacción y la recirculación de la licor madre. La pureza del producto puede alcanzar el 99,3 % o más, mientras que el producto de alta especificación alcanza el 99,5 %, cumpliendo así los requisitos de aplicaciones farmacéuticas, reactivos, curado de resinas y síntesis de explosivos, entre otros campos.
1. Ruta del proceso
Una planta de urotropina en fase gaseosa se divide típicamente en tres secciones: reacción de amoníaco, cristalización y secado, y recuperación de amoníaco, formando así un circuito cerrado de recirculación de licor madre y recuperación de amoníaco.
La sección de reacción de amoniaciación es la unidad de reacción principal. Un gas de formaldehído a alta temperatura procedente de la planta de formaldehído aguas arriba y un gas de amoníaco vaporizado se alimentan en proporción al reactor de amoniaciación, que contiene una licor madre circulante, donde experimentan una reacción en columna de burbujas en fase líquida para formar urotropina. La reacción y la concentración ocurren simultáneamente dentro del reactor: aprovechando el calor latente del formaldehído y el calor de reacción (745,29 × 10³ J/mol), se extraen agua y parte de los materiales no reaccionados bajo vacío, logrando así tanto la eliminación del calor de reacción como la concentración.
La sección de cristalización y secado procesa el material en fase líquida procedente del reactor. El licor concentrado (relación sólido-líquido aproximada del 15 % al 30 %) ingresa a un receptor de cristalización para una separación preliminar sólido-líquido; el licor madre sobrante retorna al reactor, w mientras que el licor concentrado de desbordamiento se deshidrata en una centrífuga hasta alcanzar un contenido de humedad del 3 %–5 %, y el material húmedo se envía a un secador, reduciéndose la humedad del producto final a ≤ 0,5 % y su pureza a ≥ 99,3 %. Los gases de cola del secado se someten a separación ciclónica y lavado para recuperar el polvo. Durante el reciclaje del licor madre, si el color supera el límite permitido, parte de dicho licor se trata en un tanque de decoloración con carbón activado, se filtra mediante una prensa filtrante de placas y marcos y se devuelve al sistema.
La sección de recuperación de amoníaco trata el agua diluida de amoníaco generada tras la condensación y el lavado con agua de los gases de cola de la reacción. El agua diluida de amoníaco se despoja de amoníaco mediante vapor en una torre de desorción de amoníaco (torre rellena), normalmente controlada a una temperatura inferior de aproximadamente 125 °C y una presión de aproximadamente 0,4 MPa; el agua de amoníaco extraída por la parte superior se devuelve al reactor para su recuperación, y las aguas residuales del fondo pueden utilizarse como agua de reposición para el circuito de agua de refrigeración.
2. Equipamiento principal
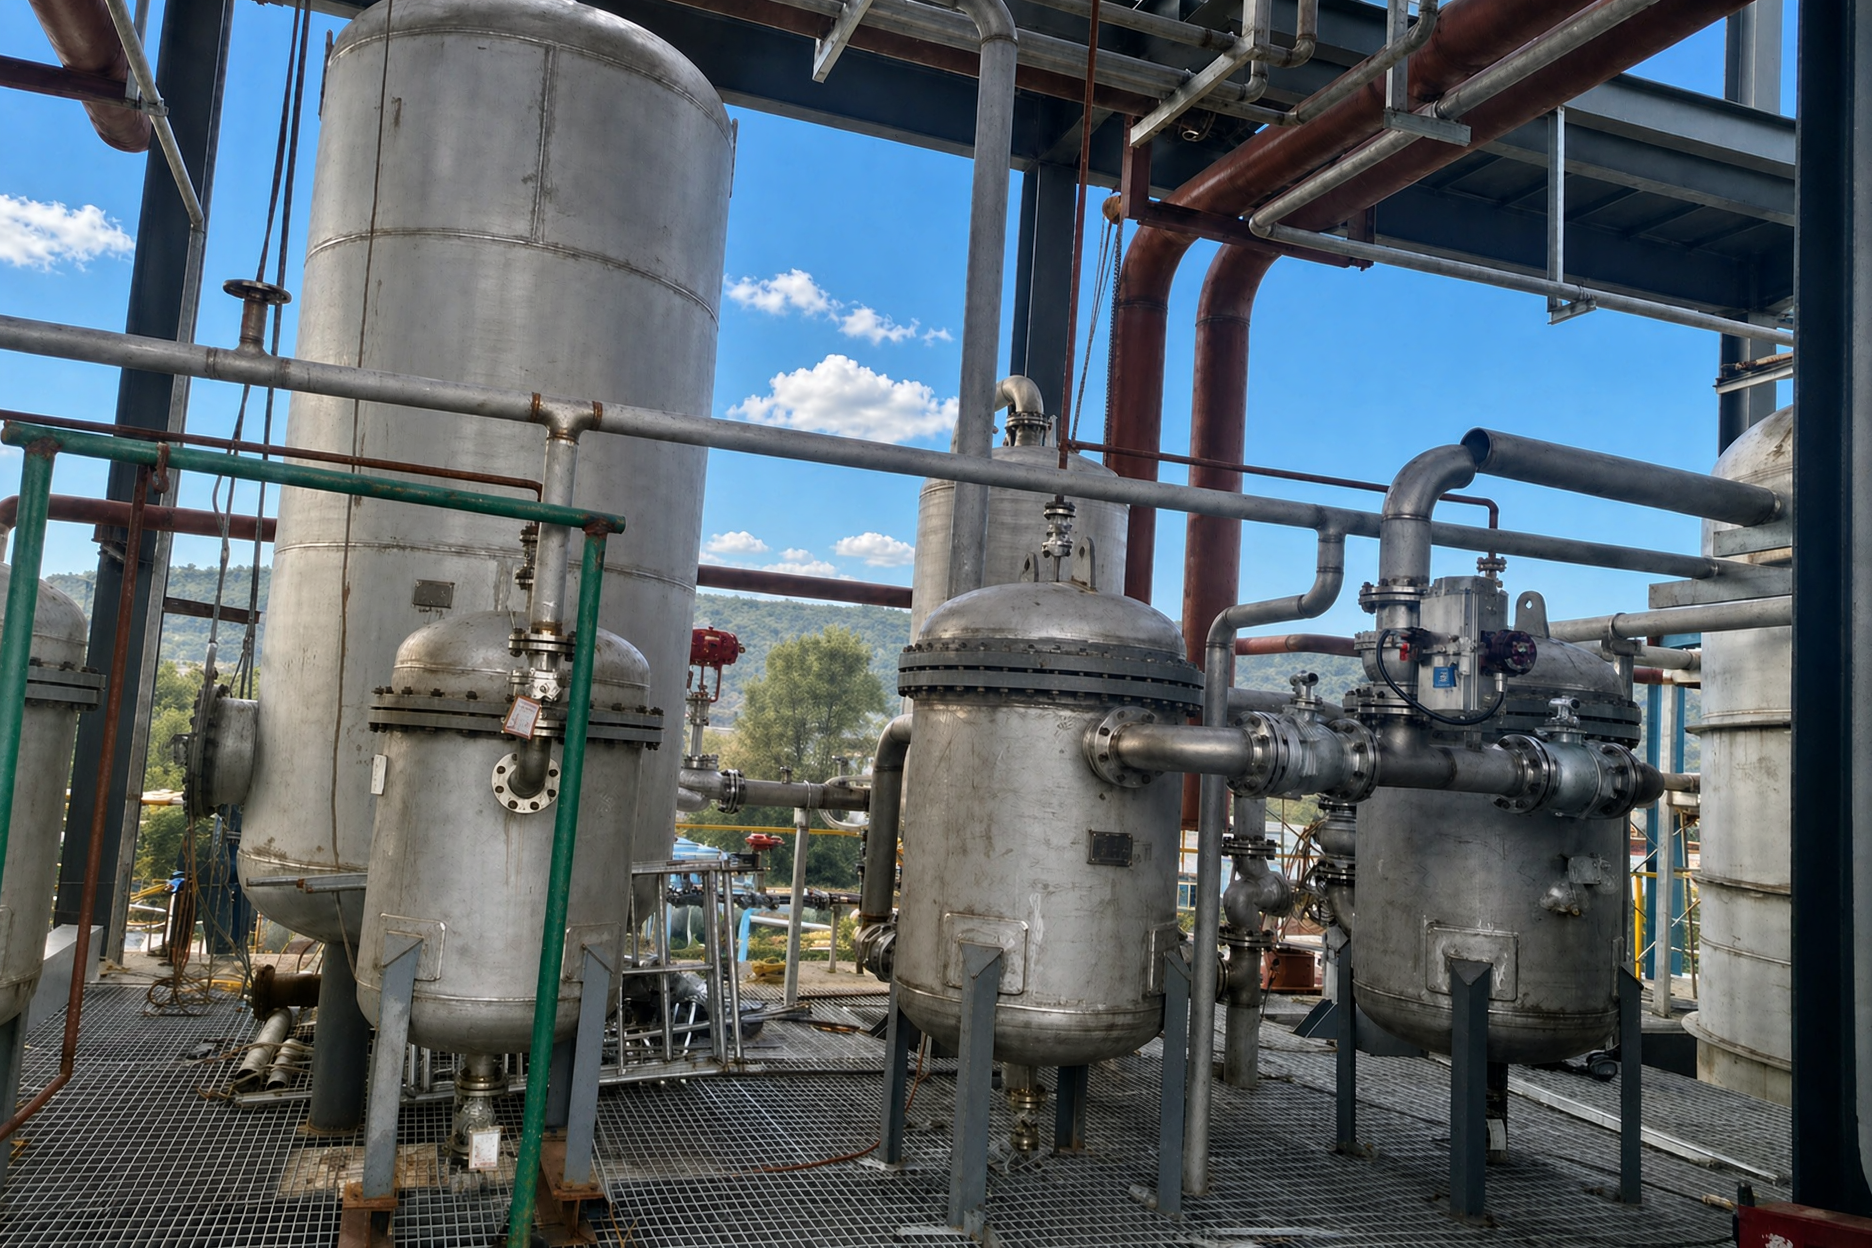
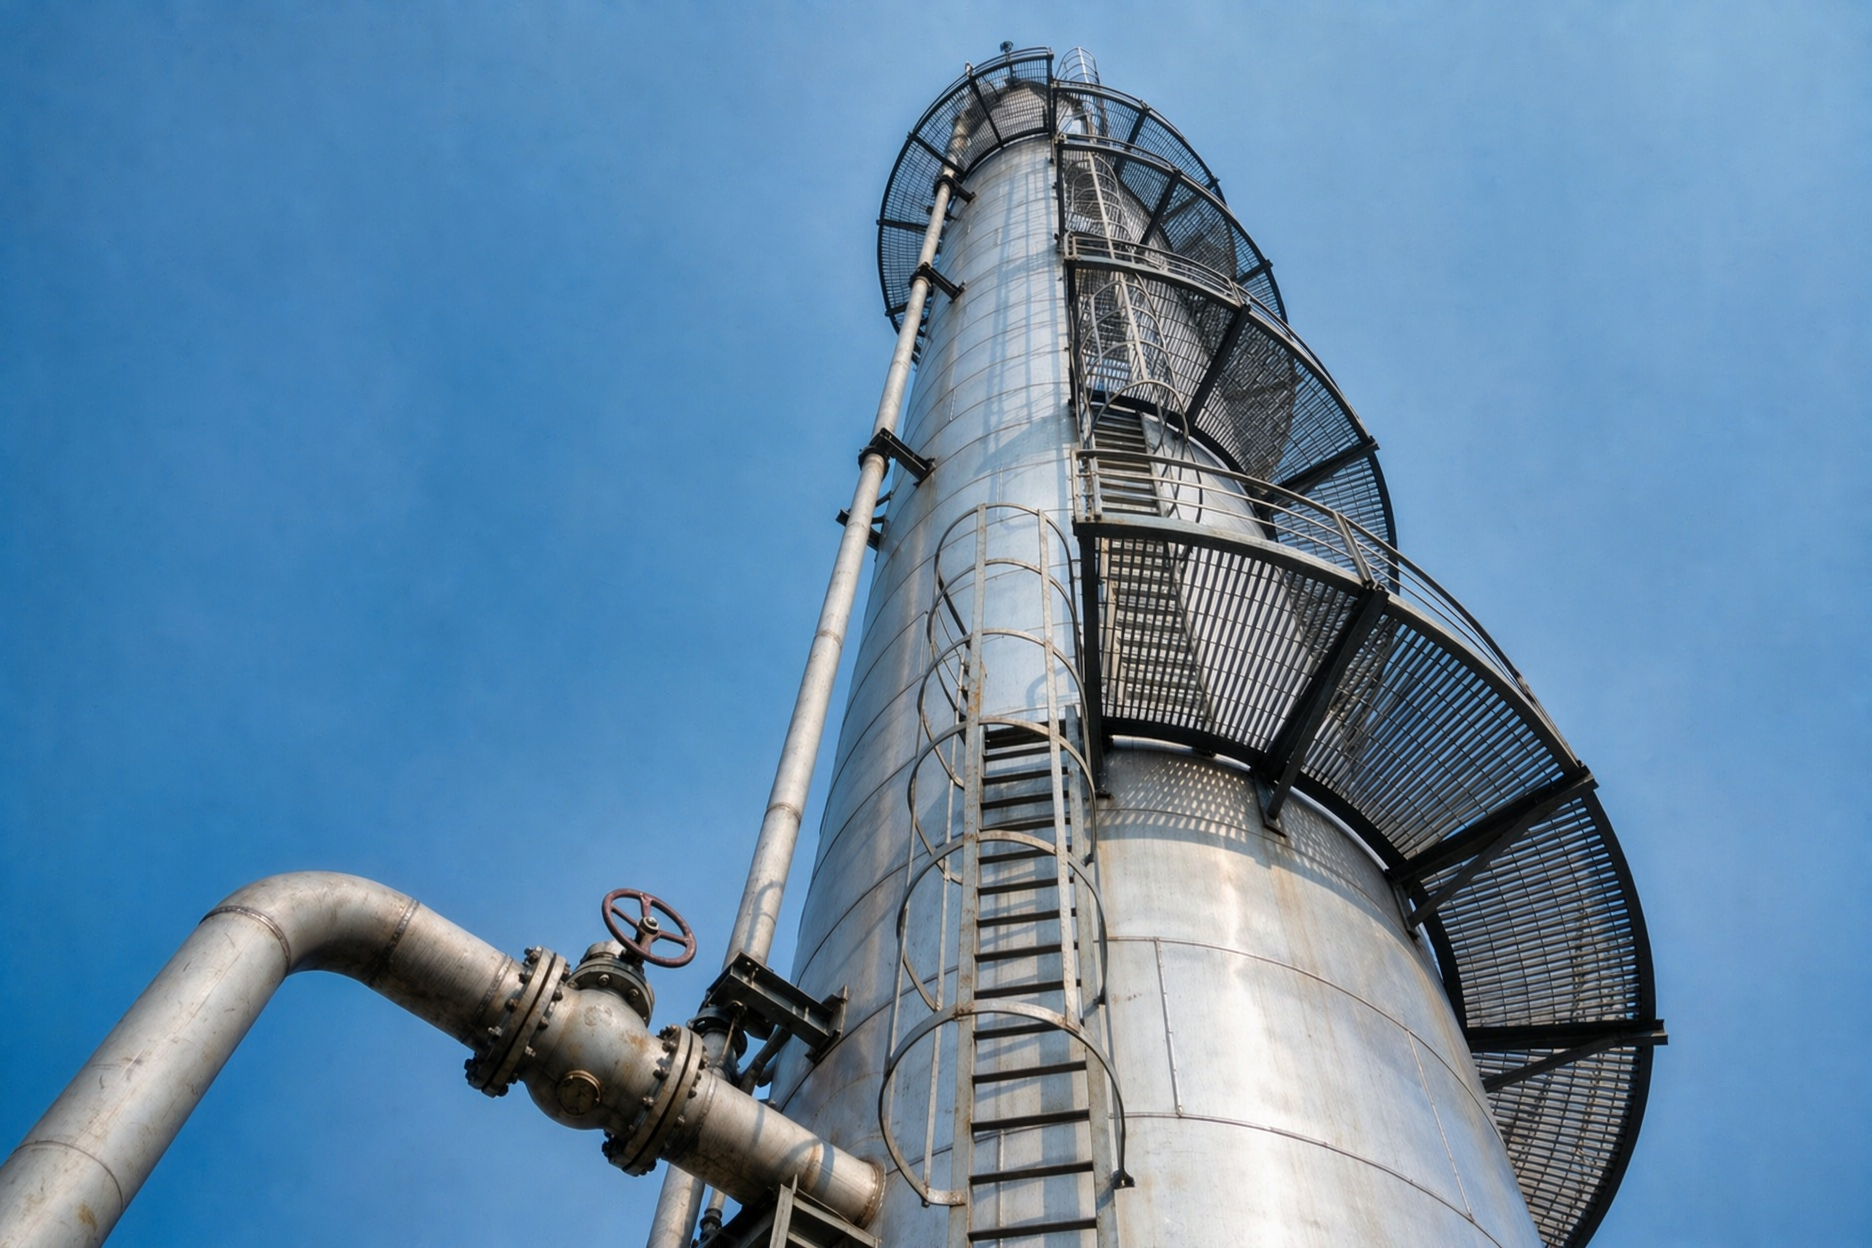
El equipamiento principal específico del proceso incluye: reactor de amoníaco (con agitador y serpentines/camisa de intercambio térmico), receptor de cristalización, centrífuga, sistema de secado (incluida una serie de separadores ciclónicos), torre de desorción de amoníaco (torre rellena), evaporador de amoníaco, filtro de amoníaco, tanque de circulación de licor madre, tanque de decoloración de licor madre y prensa filtrante de placas y marcos, así como diversos enfriadores (enfriador de licor madre, enfriador de gases residuales, etc.) y depuradoras de absorción/recuperación de gases residuales.
Los instrumentos de detección y control del proceso incluyen principalmente: analizador de pH (instrumento analítico clave), caudalímetros electromagnéticos y caudalímetros de vórtice/remolino, transmisores de presión diferencial, transmisores de presión, medidores de nivel por radar y transmisores de nivel por presión diferencial, detectores de resistencia térmica (RTD)/termopares, válvulas de control neumáticas y válvulas de cierre neumáticas, y alarmas de detección de gases inflamables/tóxicos.
3. Puntos clave del control de la producción industrial
El esquema de control utiliza el sistema DCS como núcleo central, implementando la supervisión centralizada y la regulación automática de los parámetros clave del proceso, con el objetivo fundamental de suprimir las reacciones inversas y laterales y garantizar una operación continua y estable.
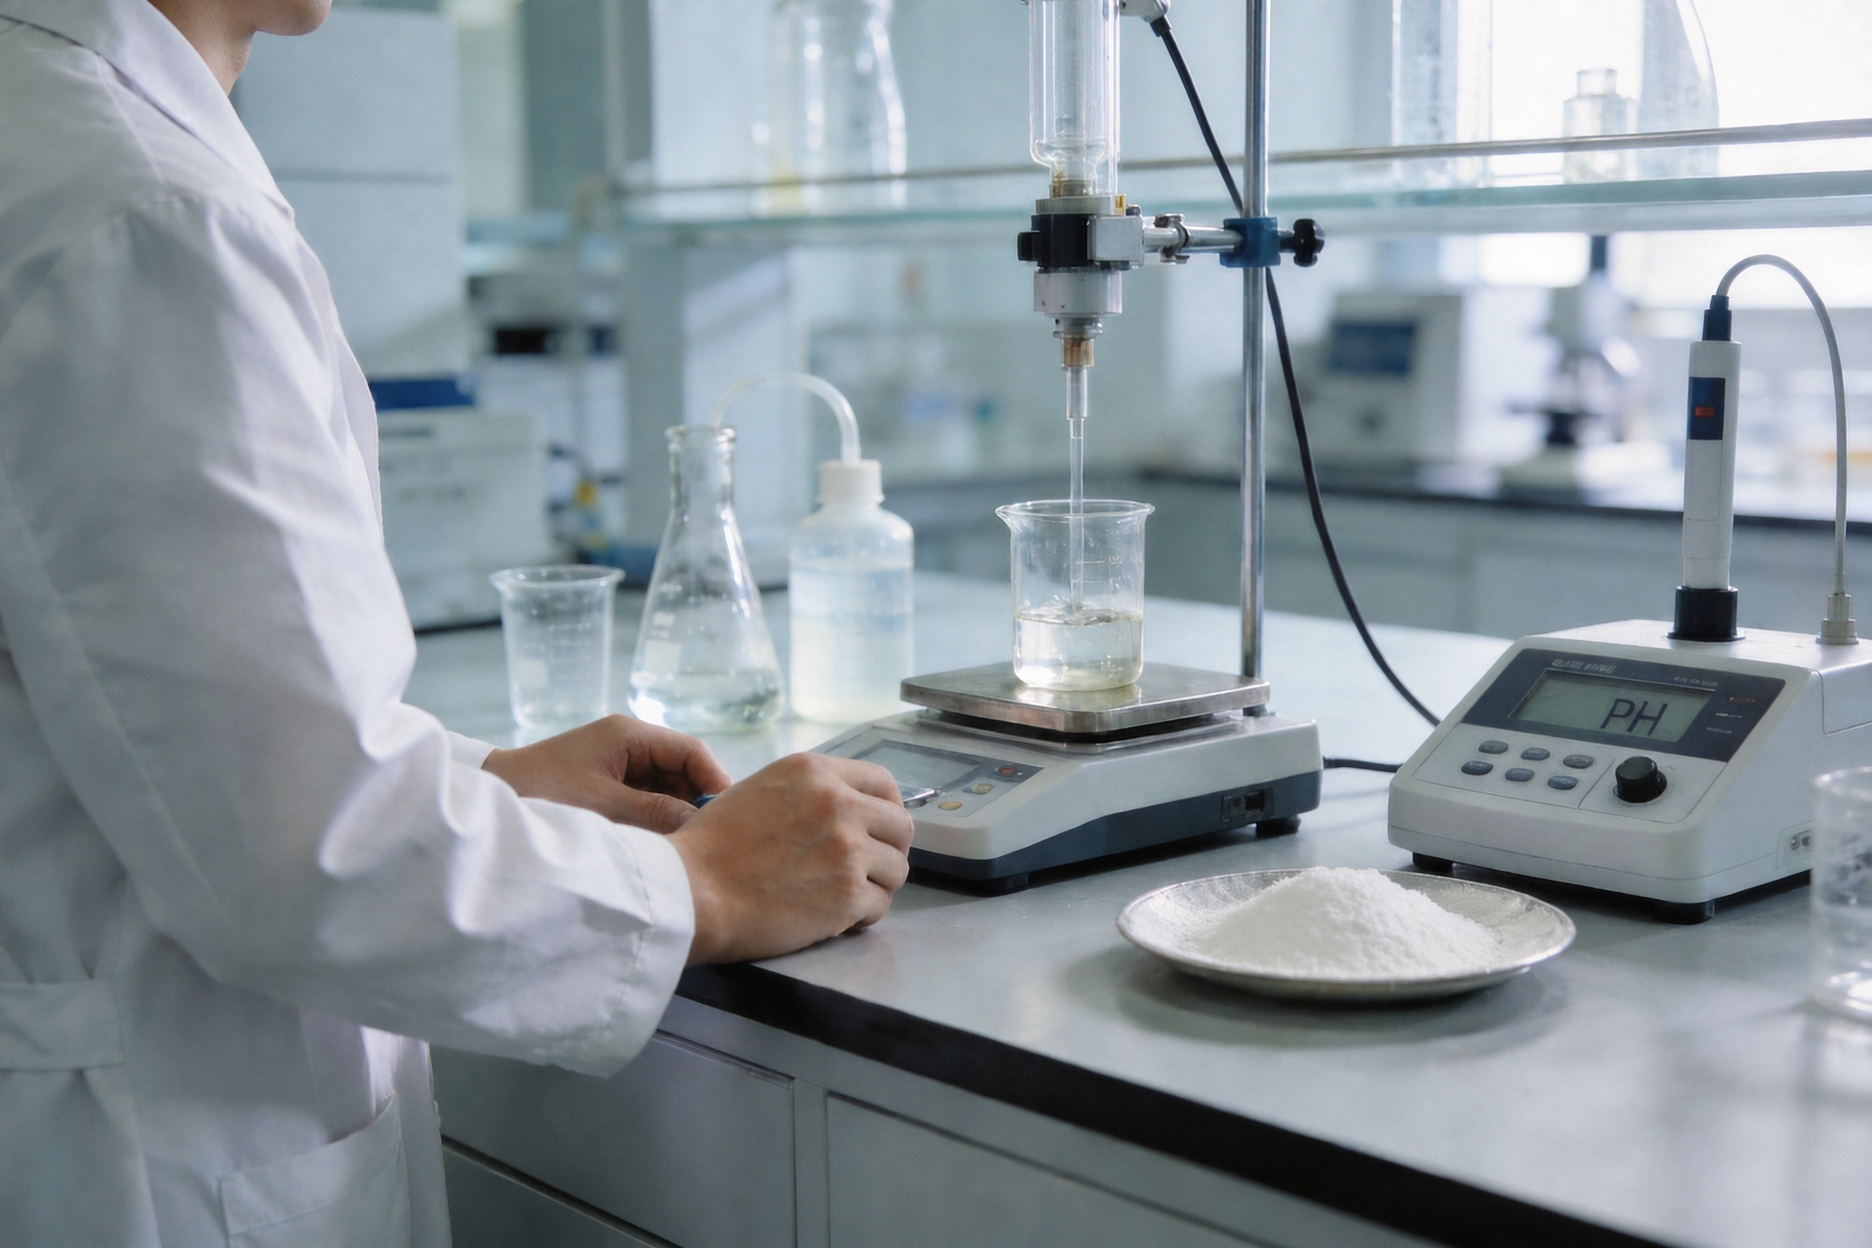
El pH de la reacción y el exceso de amoníaco son los indicadores de control más críticos. La reacción debe llevarse a cabo en condiciones alcalinas, normalmente con el pH de la solución de reacción controlado entre 8 y 9 y el exceso de amoníaco mantenido aproximadamente en un 1 %, para suprimir eficazmente la descomposición inversa de la urotropina bajo condiciones ácidas o neutras y reducir la formación de productos secundarios. El sistema de control monitorea continuamente mediante un analizador de pH en línea y abre automáticamente la válvula de control de alimentación de amoníaco en mayor medida cuando el pH es bajo.
La temperatura de reacción y el vacío se controlan mediante evaporación al vacío para la eliminación del calor. El sistema de control ajusta la bomba de vacío o el caudal de agua de refrigeración para estabilizar la temperatura del reactor y el vacío dentro del rango establecido, garantizando que la velocidad de evaporación del agua coincida con la velocidad de generación de calor de la reacción y evitando que un aumento incontrolado de la temperatura agrave las reacciones secundarias y la descomposición del producto.
El control de la proporción de materiales se basa en la vinculación entre los medidores de caudal y las válvulas de control para regular con precisión los caudales de alimentación de formaldehído y amoníaco en proporción, asegurando un ligero exceso de amoníaco.
El reciclaje de la licor madre y su monitorización del color son fundamentales para la rentabilidad del proceso en fase gaseosa. Debe monitorearse el color del licor madre; cuando supere el límite permitido, parte de este se envía a un tanque de decoloración con carbón activado, se filtra mediante una prensa filtrante de placas y marcos y se devuelve al sistema, realizándose purgas parciales del licor madre según sea necesario para mantener el equilibrio de impurezas.
Control de cristalización y separación: la relación sólido-líquido de la solución concentrada se controla entre el 15 % y el 30 %, la humedad de la torta húmeda en la centrífuga entre el 3 % y el 5 %, y la humedad del producto final ≤ 0,5 % y su pureza ≥ 99,3 %, para cumplir con las especificaciones de grado premium.
La operación de la torre de desorción de amoníaco requiere mantener una temperatura inferior de aproximadamente 125 °C y una presión de aproximadamente 0,4 MPa, a fin de garantizar una extracción eficaz con vapor y la recuperación de amoníaco a partir del agua diluida de amoníaco, reduciendo así el consumo de materias primas y la presión ambiental.
Para el control de seguridad, el sistema está equipado con alarmas de detección de gases inflamables o tóxicos interconectadas con ventiladores de emergencia o válvulas de cierre, y los equipos clave cuentan con botones de parada de emergencia o un sistema instrumentado de seguridad (SIS) que ejecuta automáticamente acciones protectoras ante sobrecalentamiento, sobrepresión o fugas de gas.
4. Principales códigos y normas
Los proyectos nacionales siguen un sistema de códigos basado en las normas GB: disposición general y protección contra incendios según GB 50489 y GB 51283 (también son aplicables GB 50160 y GB 50016 para proyectos del sistema petroquímico); emisiones de gases residuales que cumplen con GB 31571 (formaldehído, metanol, óxidos de nitrógeno, etc.) y GB 14554 (amoníaco y otras sustancias olorosas), mientras que las partículas en suspensión se rigen por GB 16297; almacenamiento y eliminación de residuos peligrosos conforme a GB 18597, y residuos sólidos industriales generales según GB 18599; ruido según GB 12348, control de filtraciones según GB/T 50394, protección contra explosiones eléctricas según GB 50058, recipientes a presión según GB/T 150, e instrumentos de seguridad según la especificación de diseño de instalaciones de seguridad y la serie GB/T 21109.
Los proyectos internacionales no utilizan la norma GB como cuerpo principal, sino que siguen en su lugar las regulaciones locales, las normas especificadas por el propietario y los códigos internacionalmente aceptados. Las normas de producto hacen frecuentemente referencia a la norma GOST 1381-73 (hexametilentetramina para uso industrial), y las especificaciones de la empresa proveedora (pureza, humedad, cenizas, amoniaco libre, cloruros, sulfatos, metales pesados, etc.) se citan a menudo en los contratos como criterios de aceptación; los métodos analíticos pueden referirse a la norma ISO 8988:2006 (determinación del contenido de hexametilentetramina en resinas fenólicas) y a normas básicas como ASTM E203 y ASTM E29. En materia de seguridad y protección contra incendios, la urotropina se clasifica como sólido inflamable (categoría 1); la manipulación de polvo se rige por las normas NFPA 654 y NFPA 77; los proyectos regidos por el sistema normativo europeo deben cumplir con la Directiva ATEX 1999/92/CE y el Reglamento 2014/34/UE; el transporte debe señalizarse con la designación UN 1328 y cumplir con el Código IMDG y las Instrucciones Técnicas de la IATA (IATA DGR); los límites de exposición ocupacional se basan en el valor ACGIH TWA de 1 mg/m³ (indicado como DSEN). Las normas de diseño ingenieril para la planta (recipientes a presión, clases de tuberías, protección eléctrica contra explosiones, interbloqueos de instrumentación, etc.) se especifican en el anexo técnico del contrato, siendo las combinaciones más comunes el sistema normativo estadounidense (ASME, ASTM, API, NFPA, IEEE/ISA), el sistema normativo europeo (EN/ISO, PED, ATEX, IEC) o las normas del país del proyecto; los códigos de diseño para equipos no estándar clave dependen del código para recipientes a presión adoptado (por ejemplo, ASME Sección VIII Div. 1 o EN 13445), tomando como base definitiva la Base de Diseño y la Lista de Códigos y Normas Aplicables.
5. Pureza del producto y usos principales
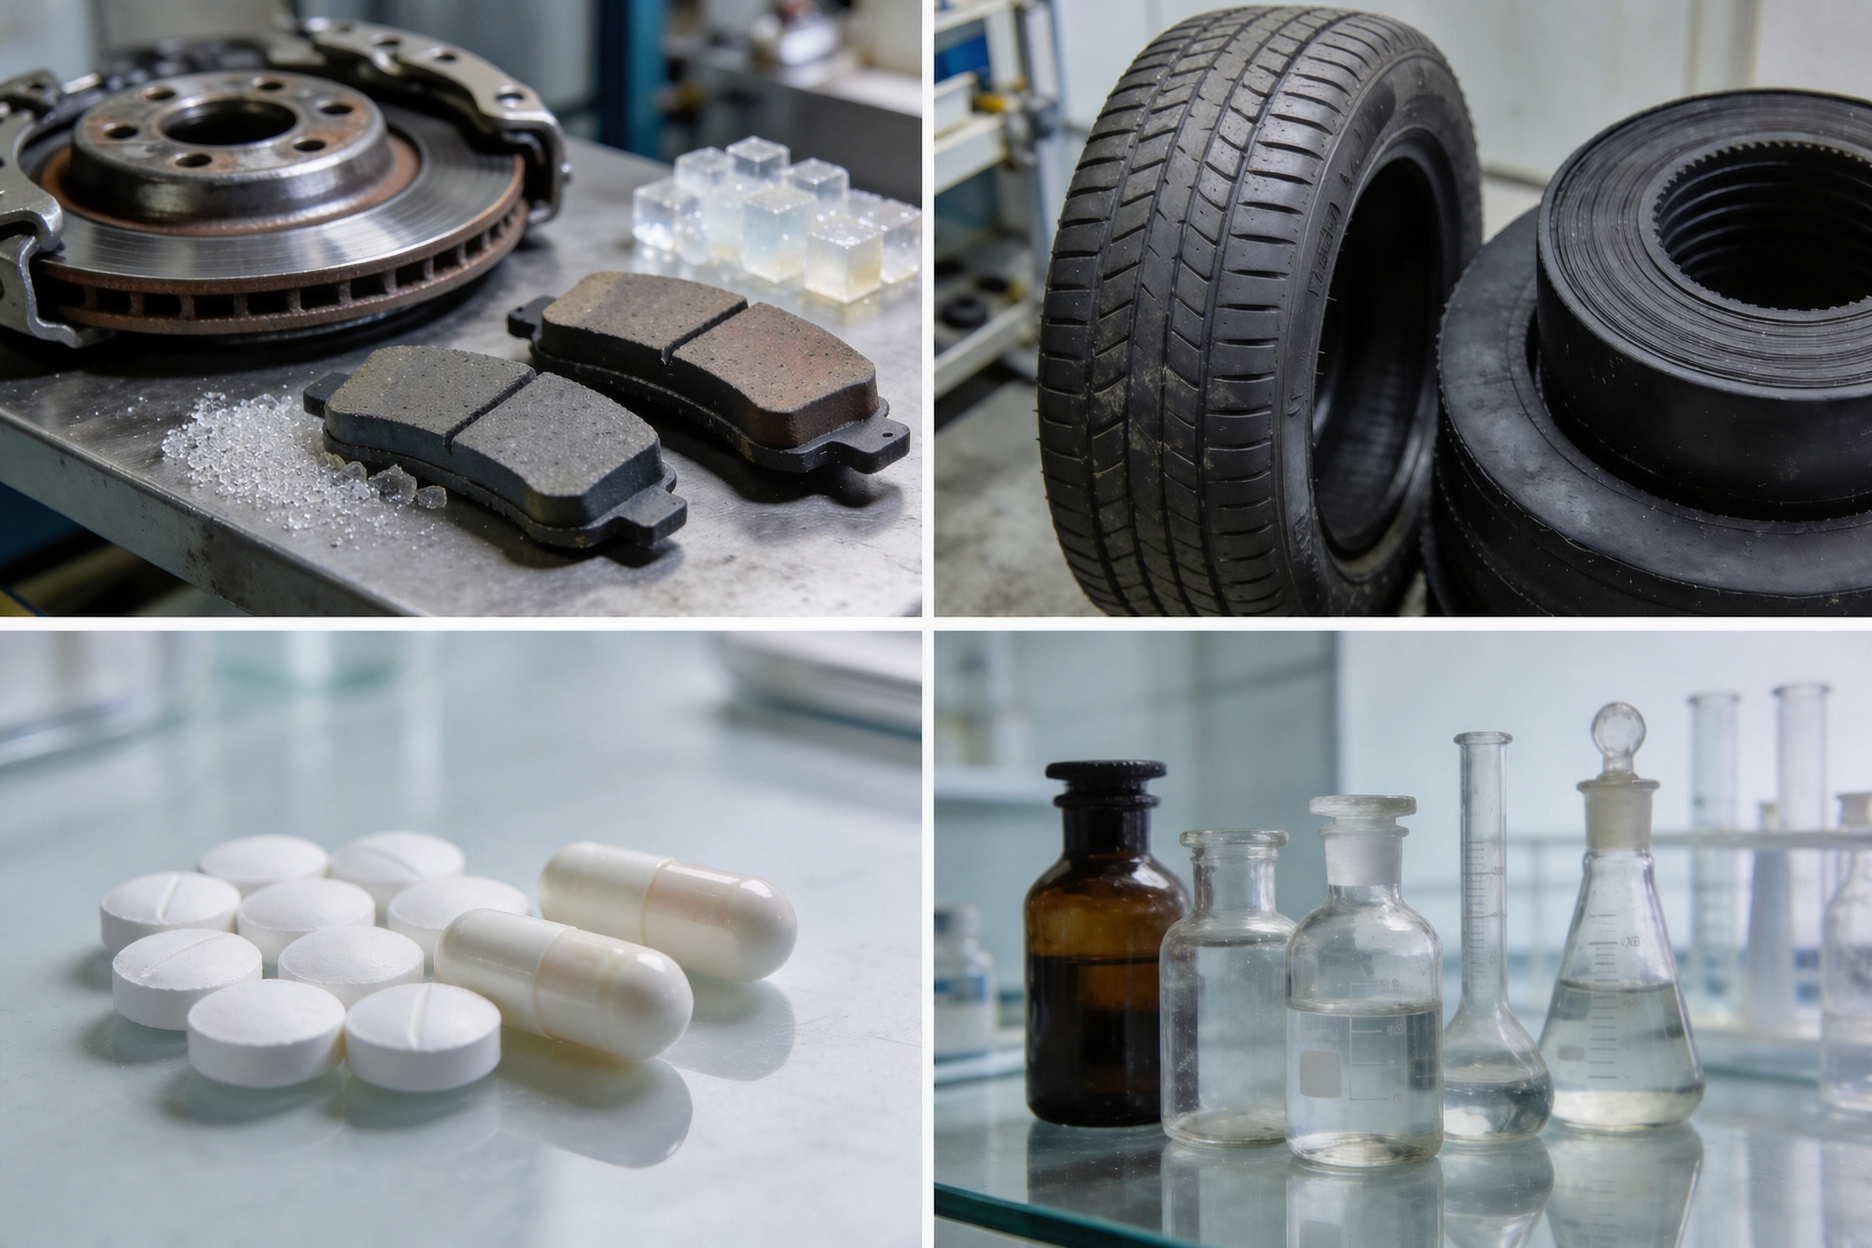
La urotropina de grado industrial tiene típicamente una pureza superior al 99 %, mientras que el grado premium exige una pureza ≥99,3 % y una humedad ≤0,5 %. El producto de alta especificación, con una pureza del 99,5 %, puede emplearse en aplicaciones sensibles a las impurezas: como agente de curado para resinas fenólicas y resorcinólicas utilizadas en pastillas de freno, revestimientos de embrague, materiales abrasivos y refractarios; como acelerador de vulcanización del caucho (acelerador H); como materia prima farmacéutica para la síntesis de diversos fármacos, bajo el nombre medicinal metenamina, empleada en el tratamiento de infecciones leves del tracto urinario (al descomponerse en orina ácida libera formaldehído, con acción bactericida); como materia prima para la síntesis de explosivos como el RDX y como componente de bloques de combustible sólido; como reactivo para síntesis orgánica (reacción de Duff, reacción de Sommelet) y como reactivo analítico; y como agente antiescarchante para urea, inhibidor de corrosión en procesamiento de metales y agente de curado para arena recubierta con resina en fundición.
Los requisitos de pureza de grado farmacéutico utilizan ≥99,0 % como umbral básico: la Farmacopea China especifica no menos de 99,0 % calculado sobre base seca, mientras que la USP y la BP/Ph. Eur. especifican 99,0 %–100,5 % sobre base seca. Entre los grados para reactivo, el reactivo analítico (AR) y el grado ACS suelen requerir ≥99,0 %, el reactivo químicamente puro (CP) requiere ≥98,0 %, y algunas especificaciones de reactivo de alta pureza pueden alcanzar ≥99,5 %. Una pureza del 99,5 % ya satisface los requisitos mínimos de ensayo de la mayoría de los estándares farmacéuticos y de reactivo, pero si puede utilizarse como producto farmacéutico o reactivo también depende de si los indicadores de impurezas —como metales pesados, cloruros y pérdida por desecación— cumplen simultáneamente los límites establecidos.
Conclusión
La producción industrial de urotropina mediante el proceso en fase gaseosa se basa en un circuito cerrado de tres etapas: reacción de amoníaco, cristalización y secado, y recuperación de amoníaco, con un control preciso del pH y del exceso de amoníaco como núcleo fundamental, apoyado en la supervisión centralizada mediante sistemas DCS e instrumentos en línea especializados para garantizar condiciones de reacción estables. El diseño de la planta debe coordinar los requisitos normativos de múltiples niveles en materia de protección contra incendios, protección ambiental, residuos sólidos, ruido, control de filtraciones e interbloqueos de seguridad; en proyectos internacionales, se deben seguir rigurosamente los sistemas normativos especificados en el contrato, integrando bases generales internacionales tales como normas de producto, normas de métodos analíticos, códigos de seguridad y protección contra incendios, y límites de exposición ocupacional. La pureza del producto, que varía desde grado industrial (99,3 %) hasta alta especificación (99,5 %), corresponde a escenarios de aplicación en distintos niveles —desde la curación de resinas y aditivos para caucho hasta la síntesis farmacéutica y los reactivos químicos—, siendo los indicadores de pureza y el control de impurezas factores conjuntos que determinan el campo final de aplicación del producto.
6. Caso de ingeniería: Instalación de planta de urotropina
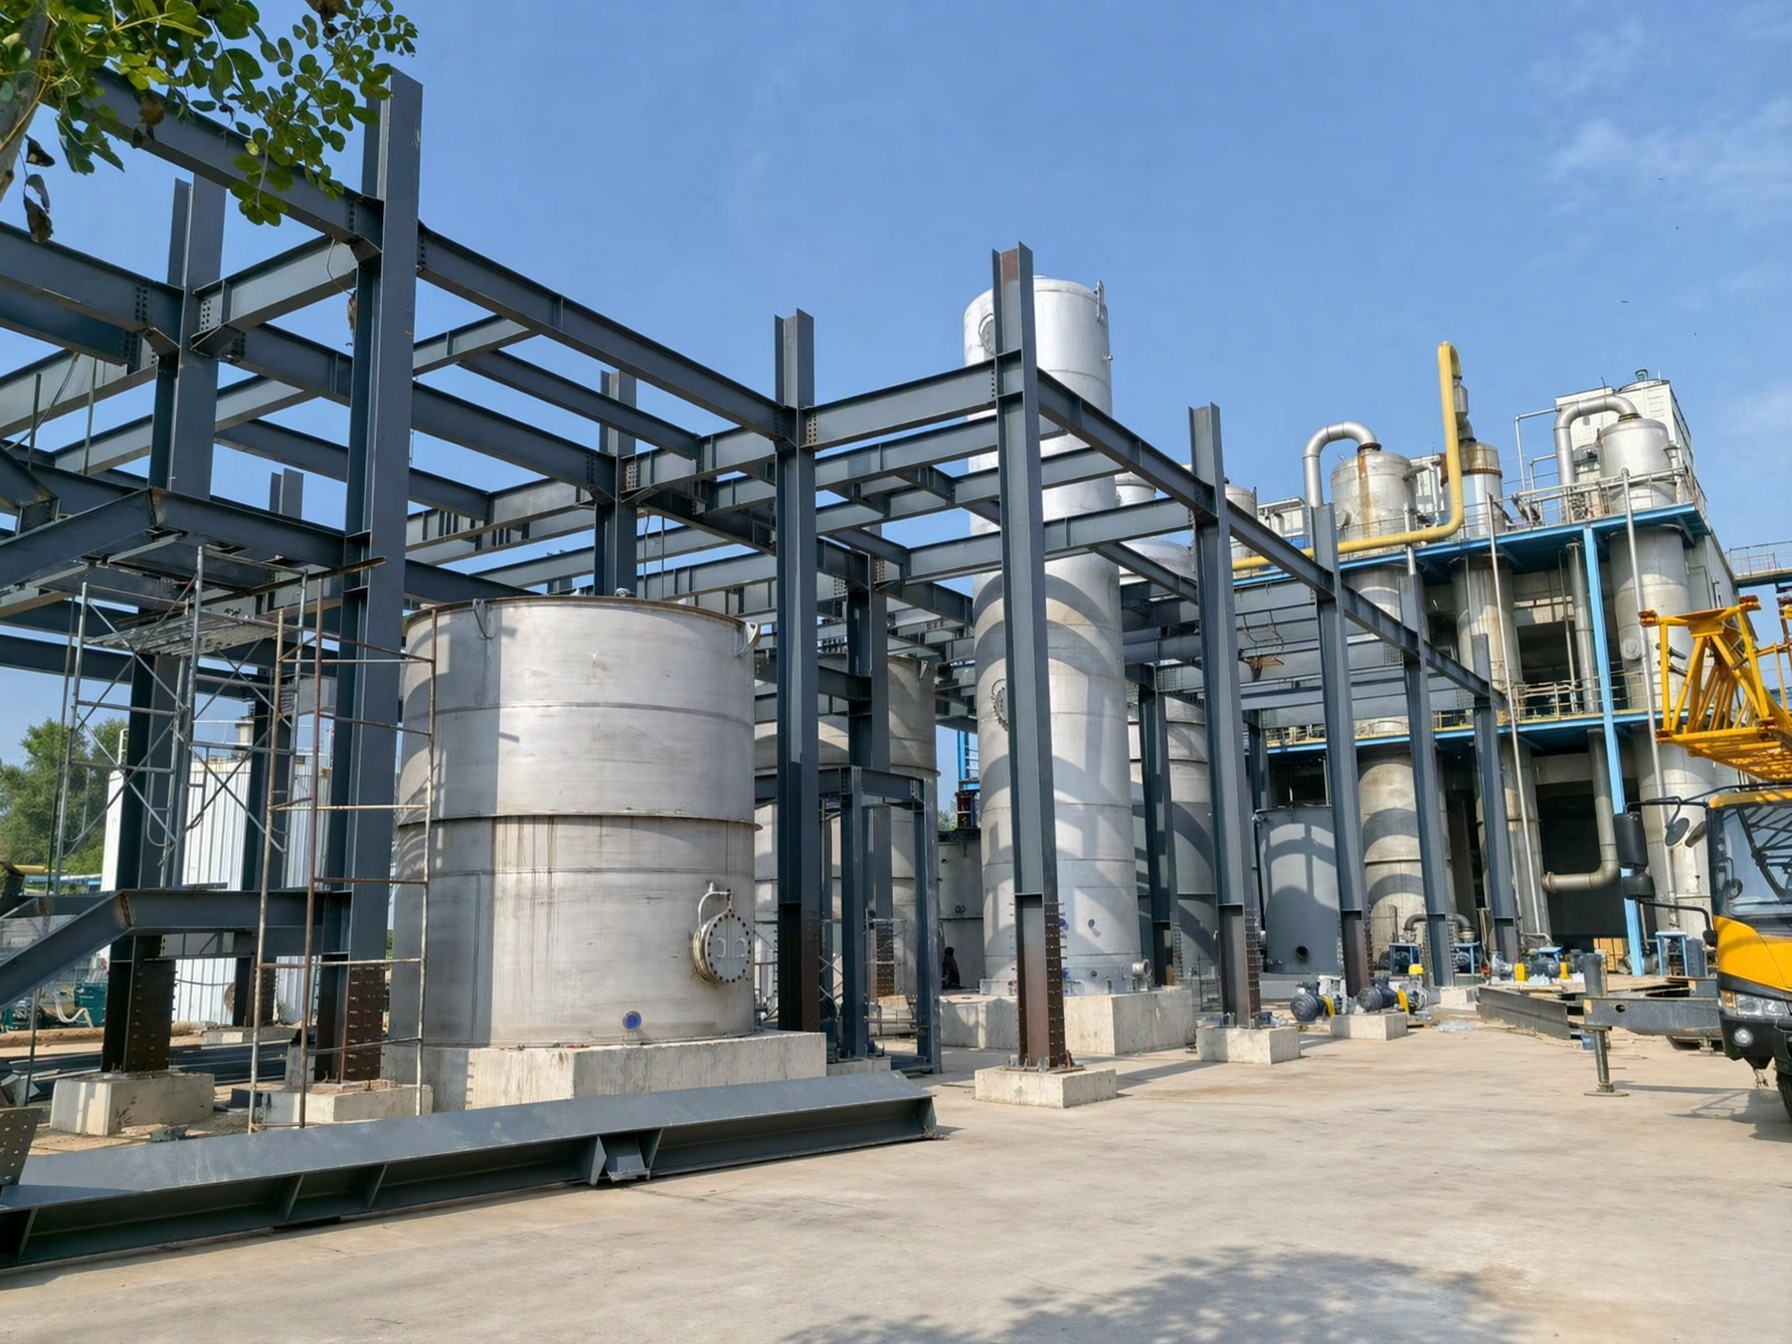
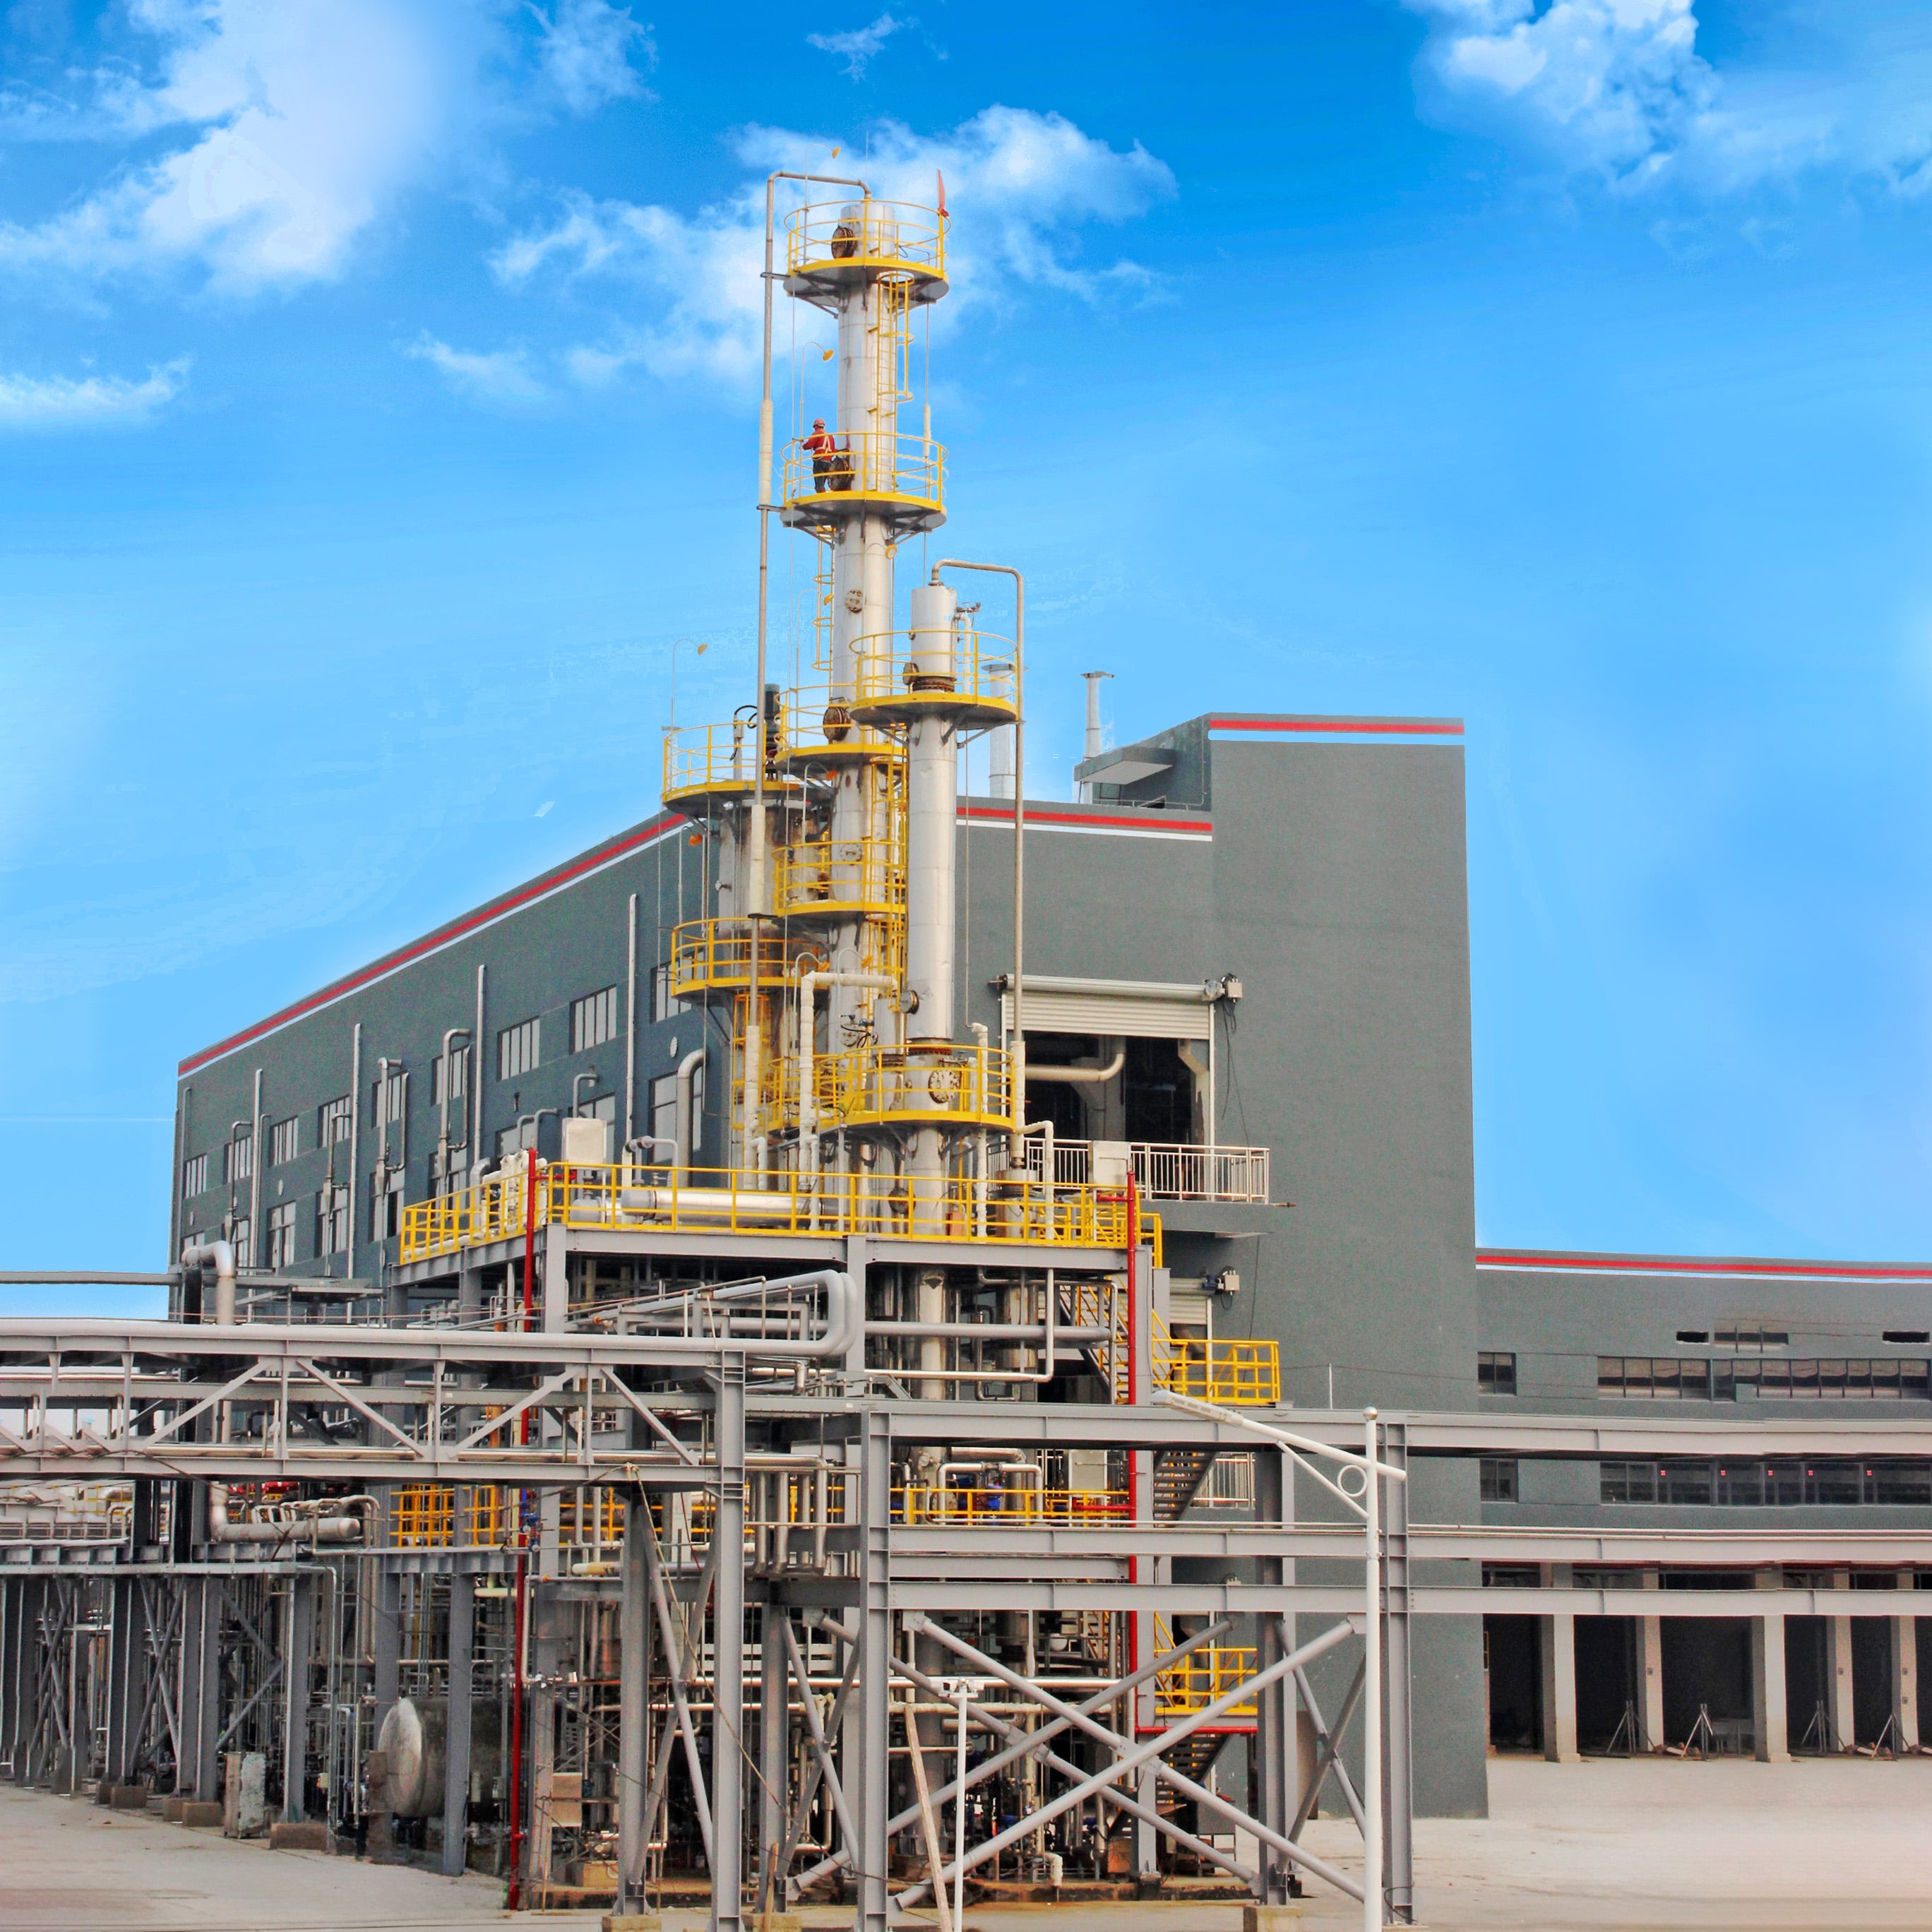
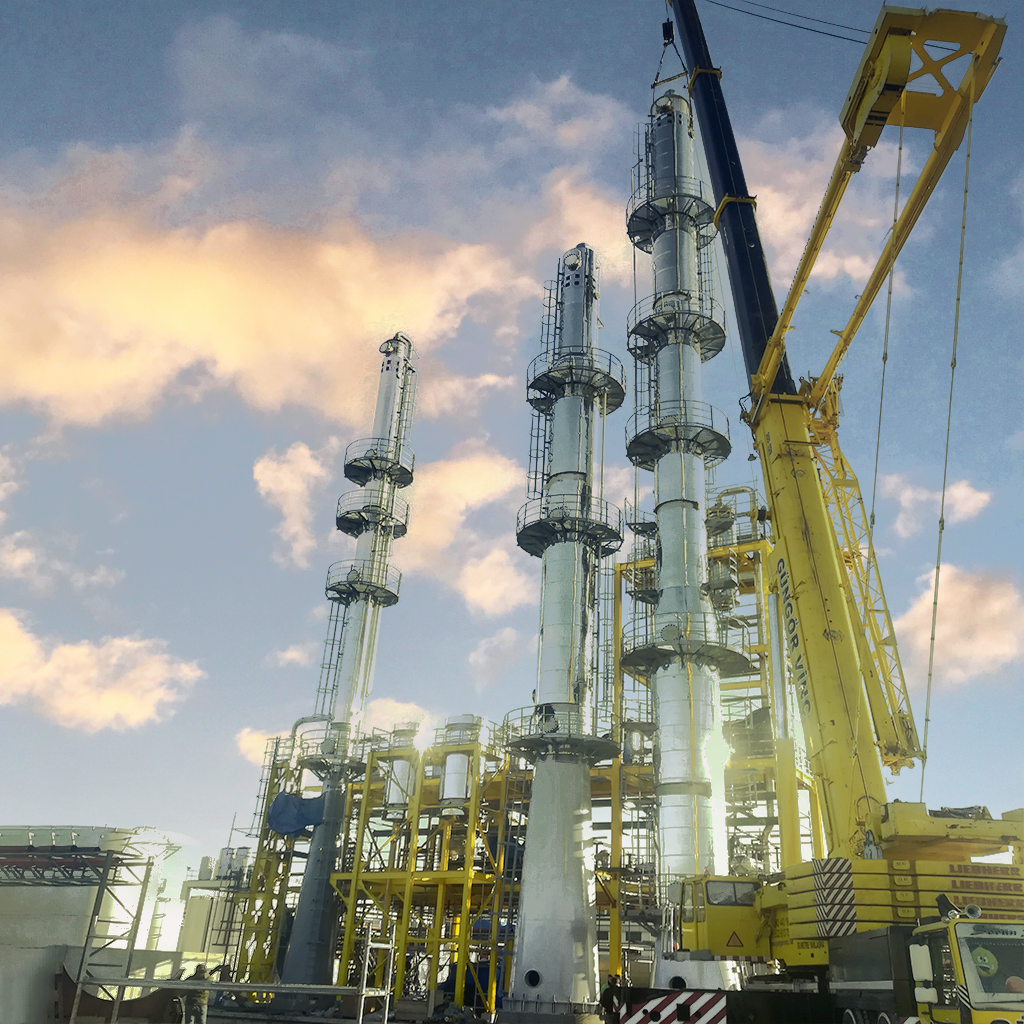
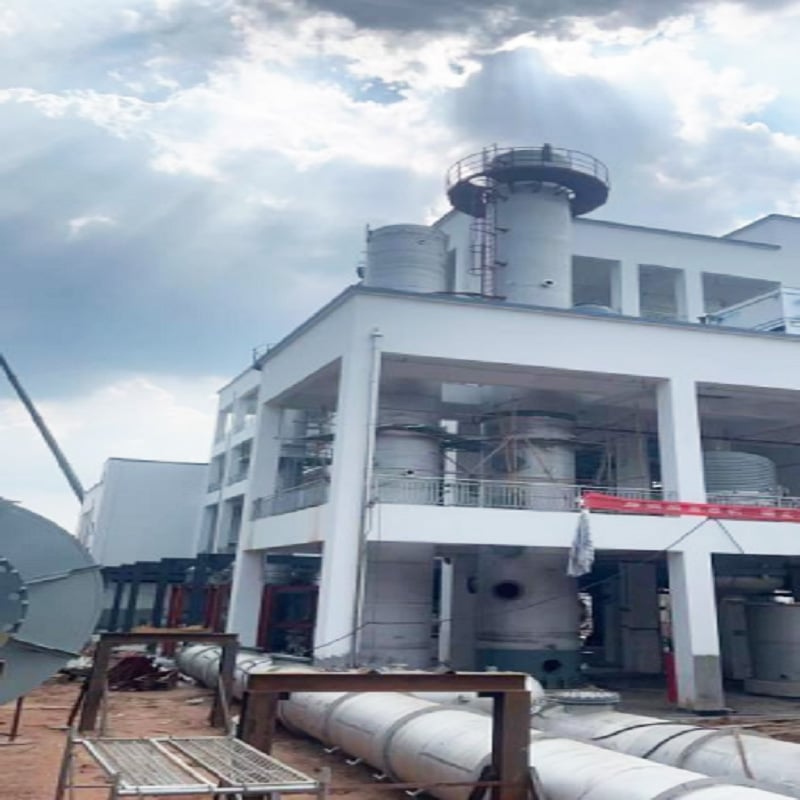
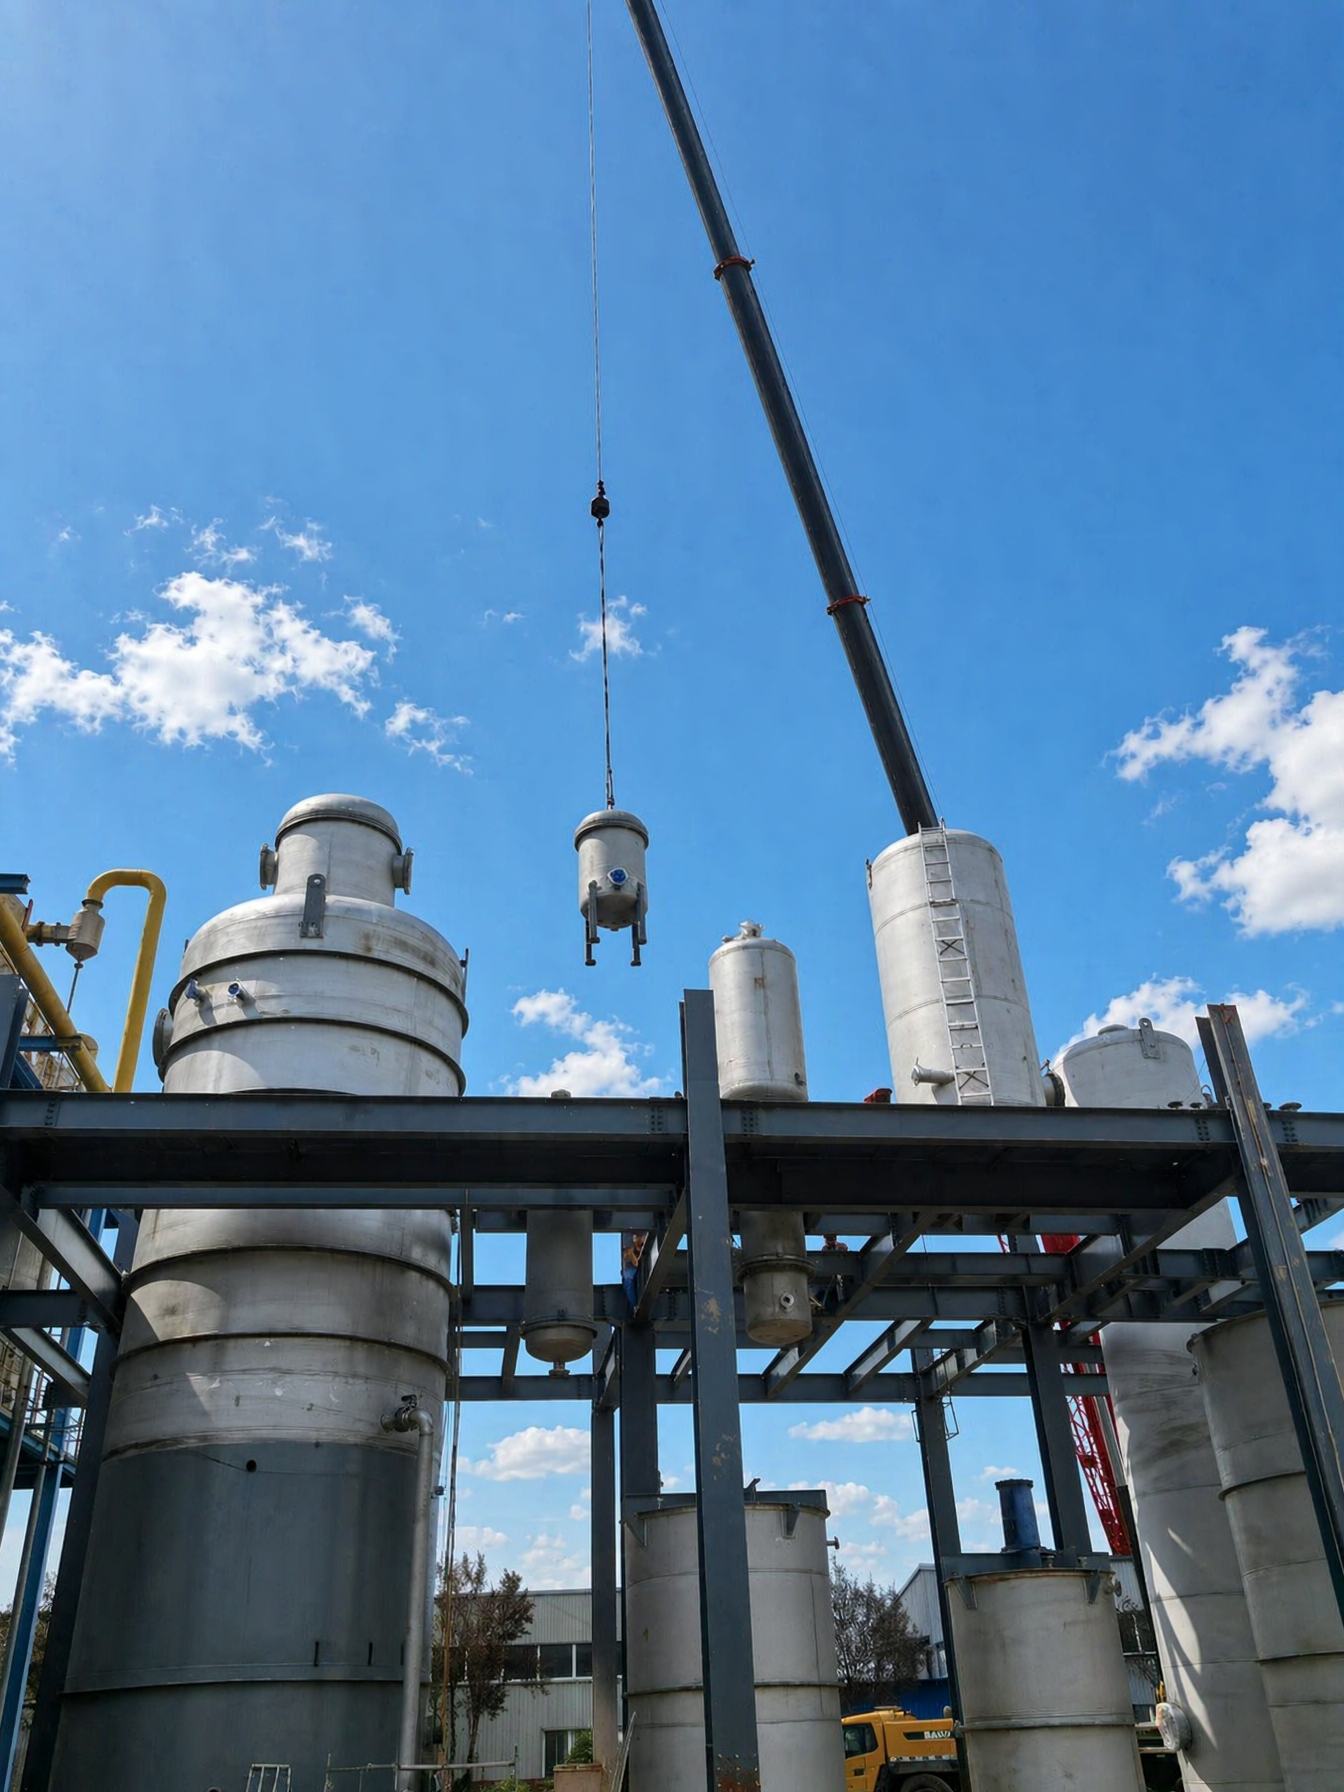
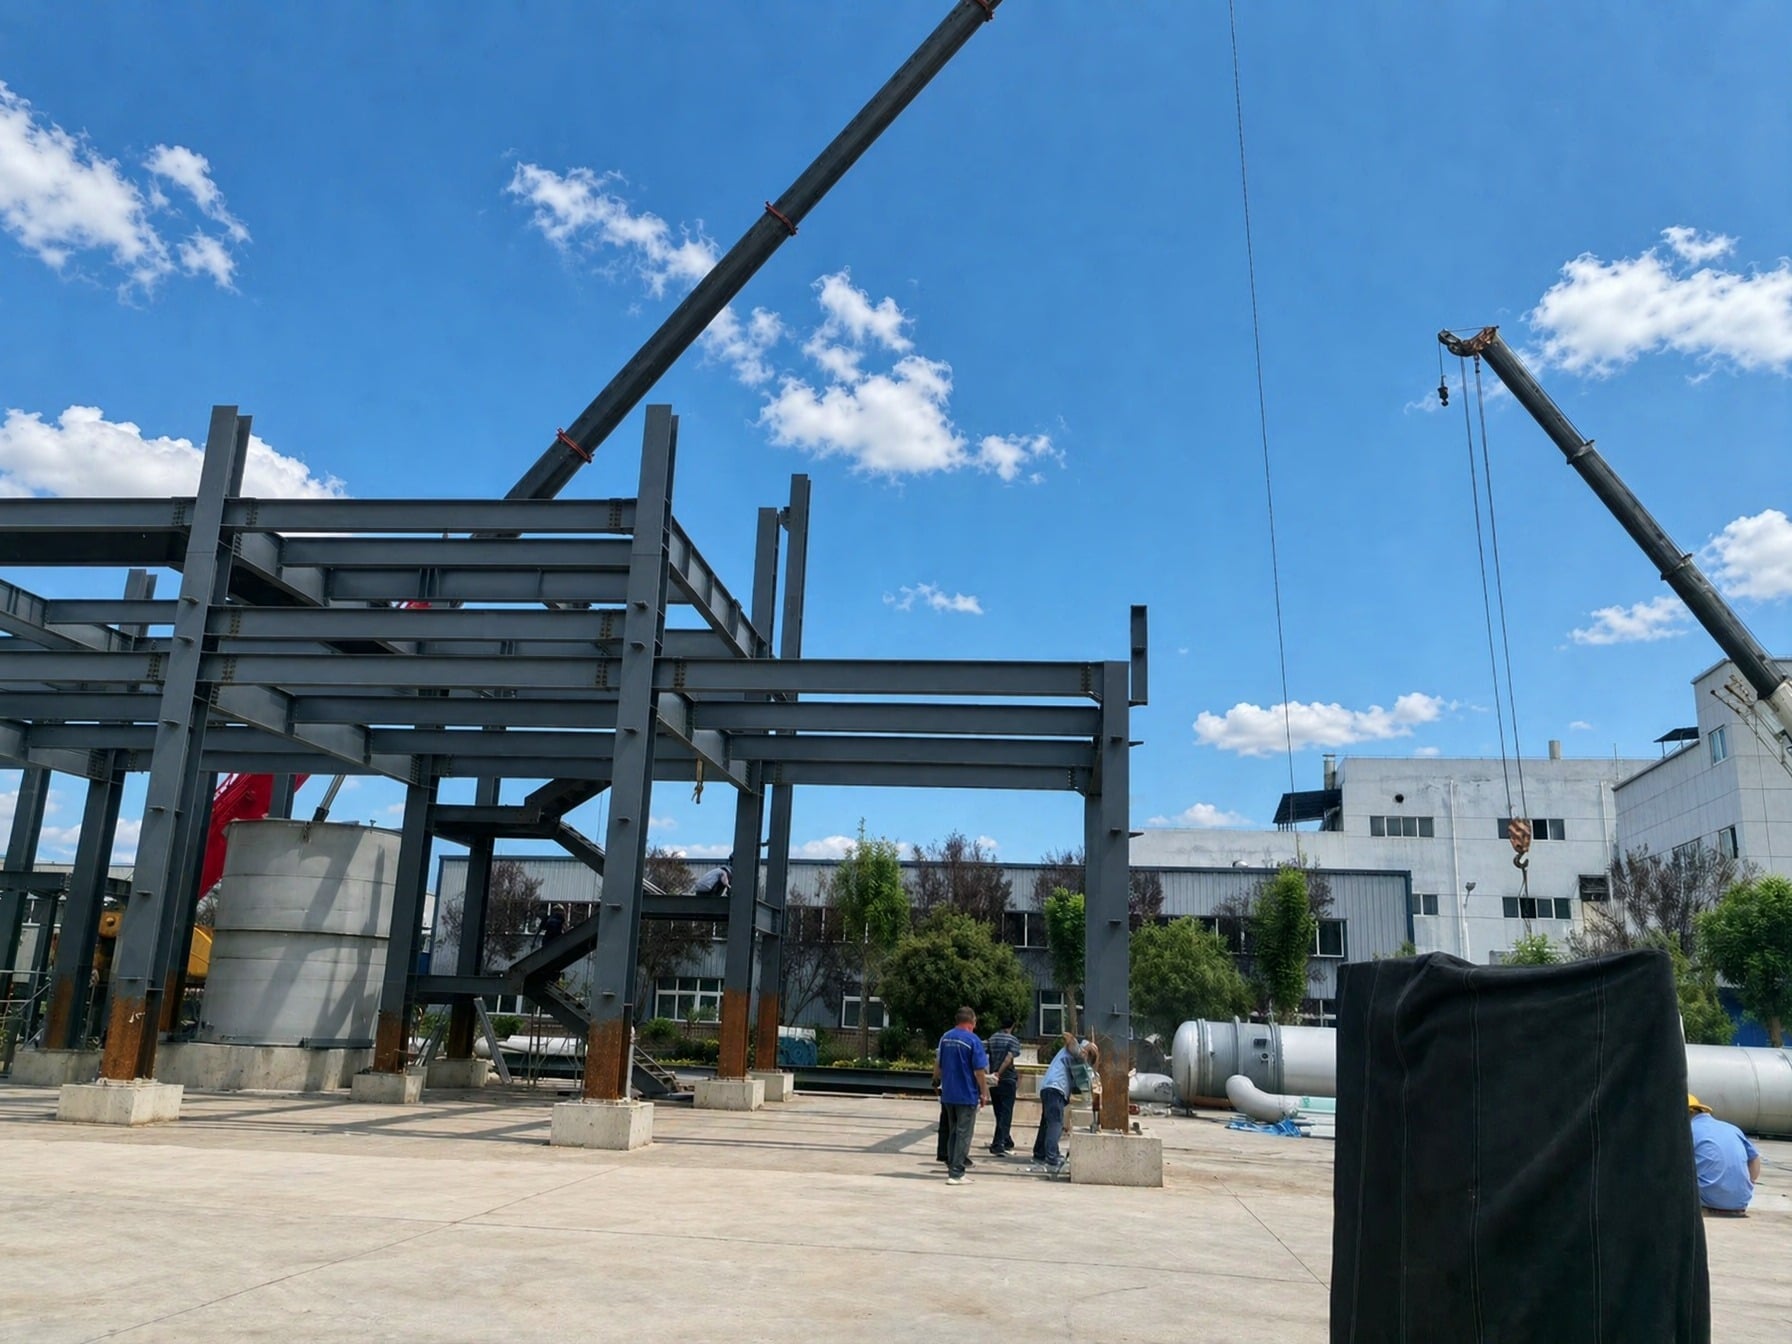
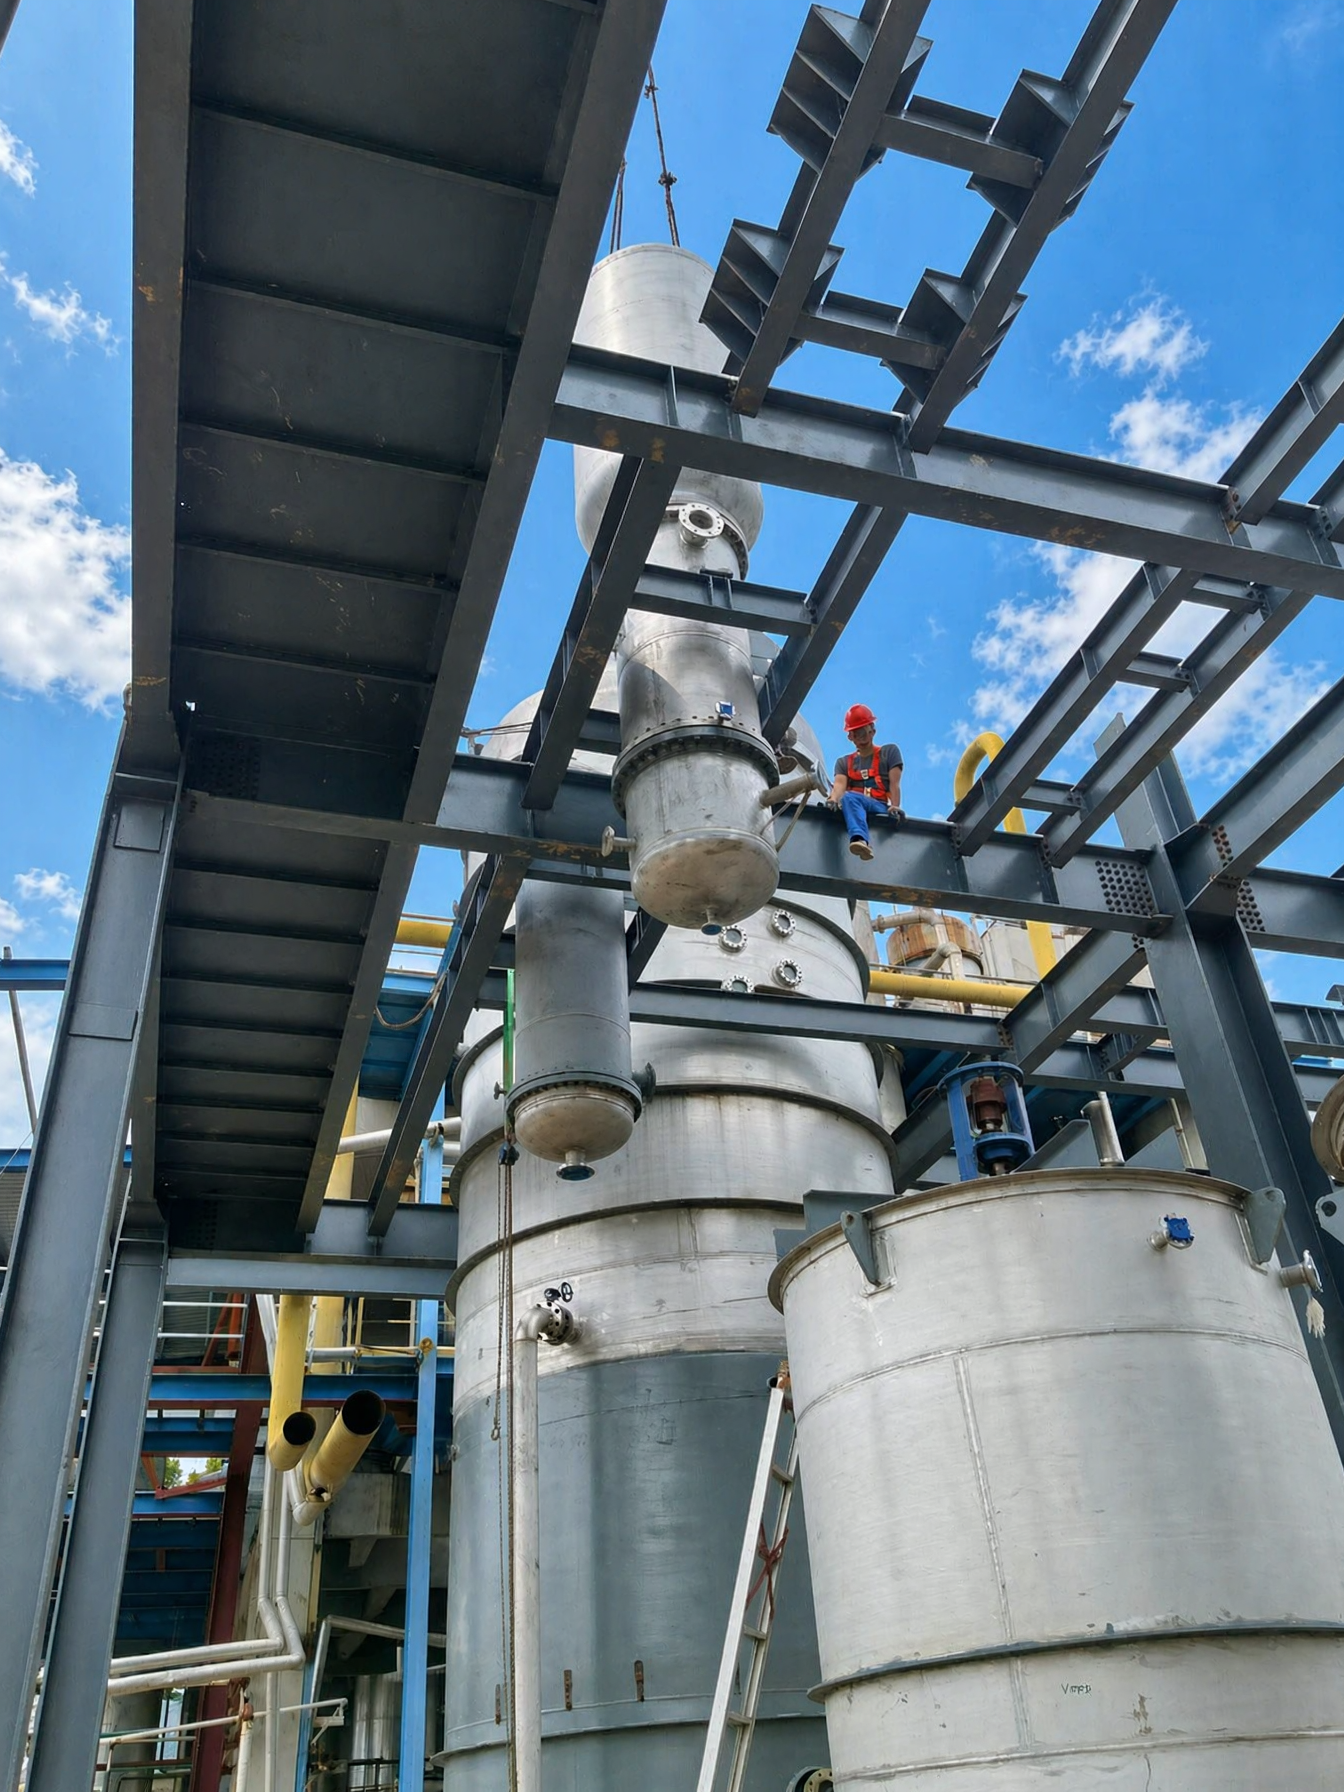
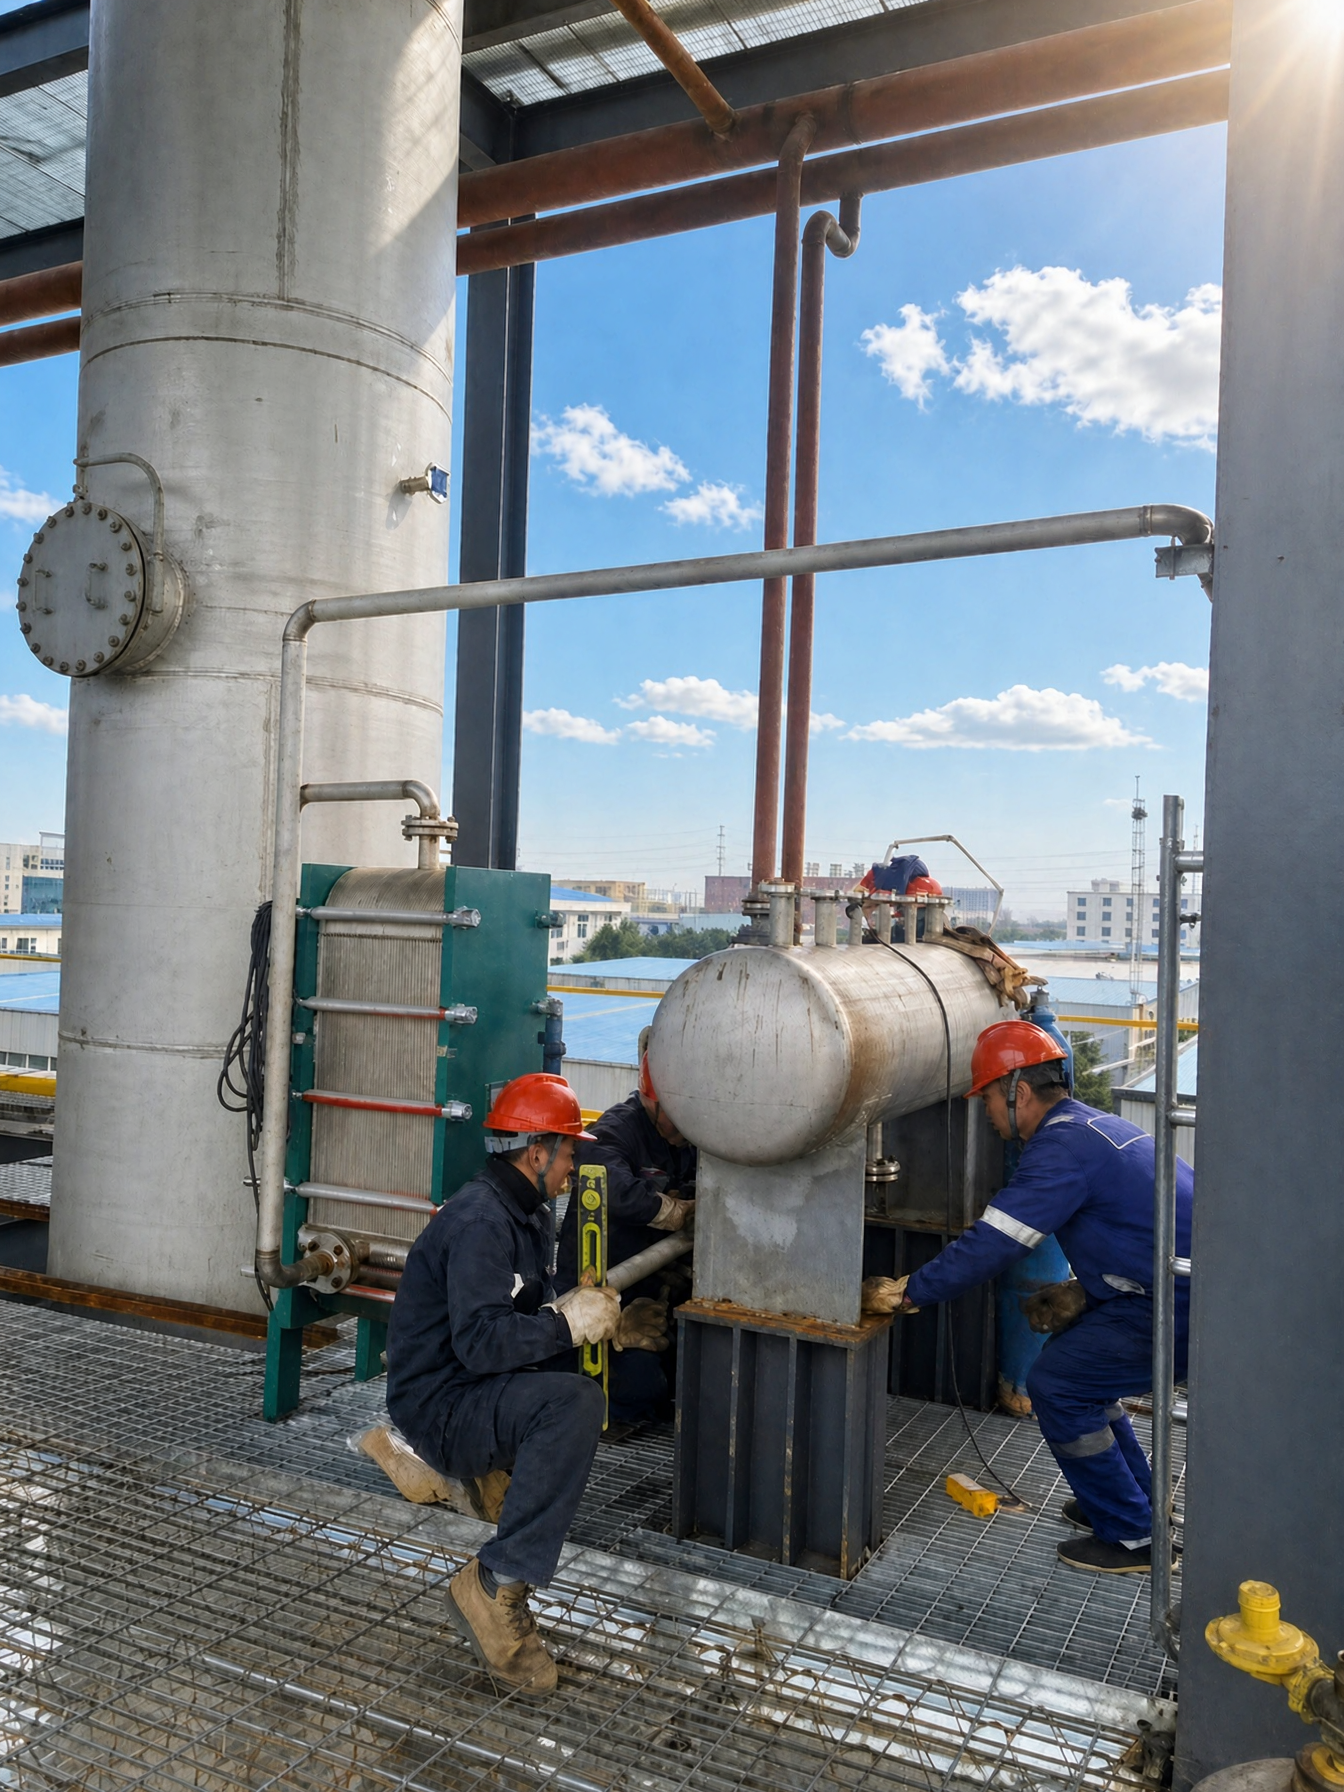
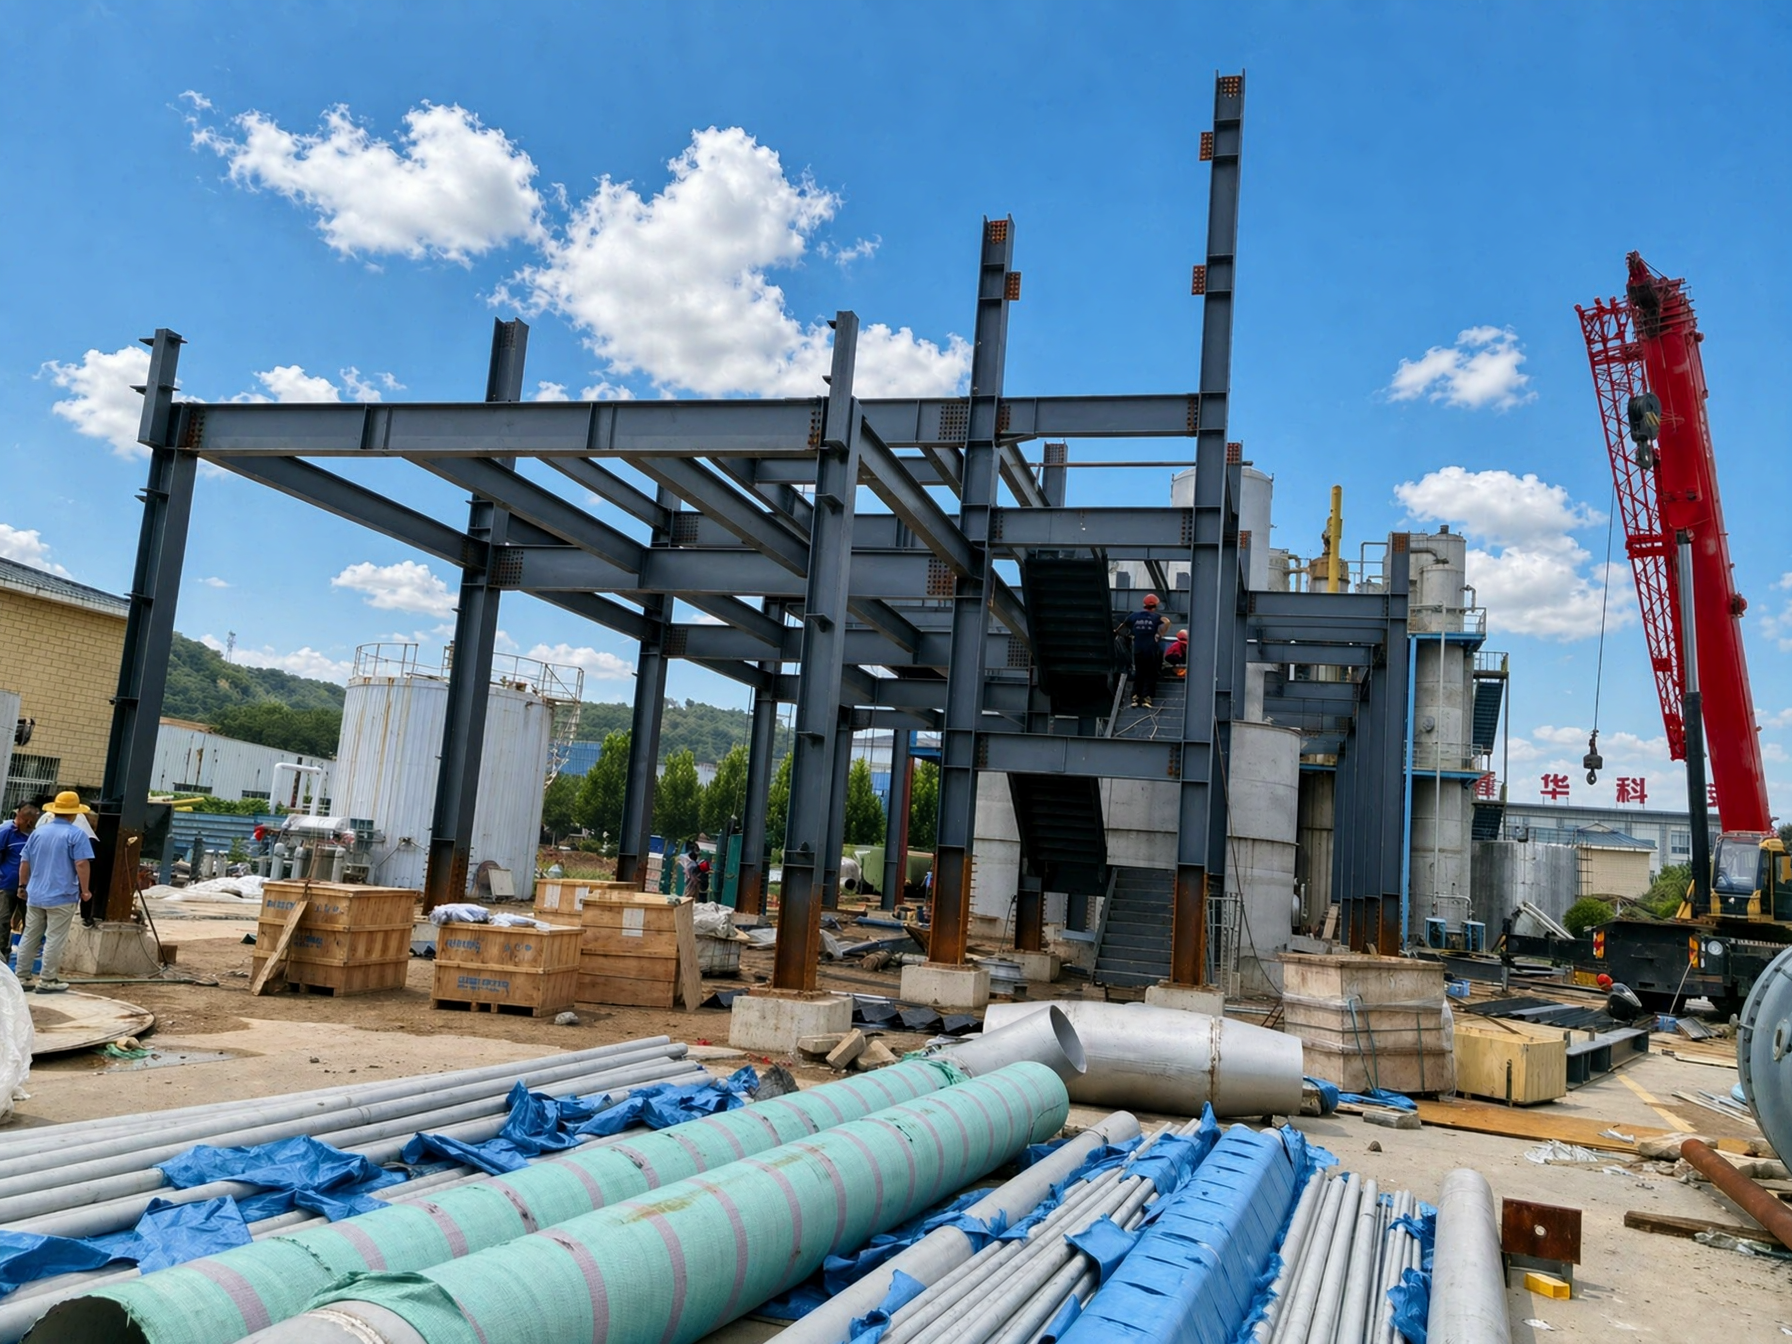
Más allá del diseño teórico, la ejecución exitosa in situ es fundamental. Las siguientes fotografías muestran un proyecto reciente de planta de producción de urotropina en fase gaseosa completamente implementado. Las imágenes capturan hitos clave durante las fases de construcción e instalación de equipos, incluidas la erección de la estructura de acero, la elevación precisa de columnas de destilación y tanques de almacenamiento de gran tamaño, y la instalación de intercambiadores de calor y sistemas de recuperación de amoníaco.
Este proyecto cumple rigurosamente con las normas internacionales de seguridad e ingeniería, garantizando que la planta opere con alta eficiencia, control estable del proceso y cumplimiento medioambiental. Desde la fabricación del reactor principal hasta el montaje completo in situ, nuestro equipo de ingeniería ofrece soluciones fiables llave en mano para la fabricación química global.