راهنمای دقیق فرآیند تولید اوروتروپین فاز گازی (اچامتیای). بررسی مسیر واکنش، تجهیزات اصلی، نقاط کنترل سیستم کنترل توزیعشده (دیسیاس) و استانداردهای بینالمللی.
اوروتروپین، که از نظر شیمیایی بهعنوان هگزا متیلن تترا مین (که معمولاً با مخفف HMTA شناخته میشود) و همچنین هگزا آمین نامیده میشود، ترکیبی حلقهای آمینی است که از واکنش تراکم فرمالدئید و آمونیاک تشکیل میشود. در مقیاس صنعتی، روش فاز گازی روش اصلی تولید است که با عملیات پیوسته، استفادهٔ کارآمد از گرمای واکنش و بازیافت مایع مادر مشخص میشود. خلوص محصول میتواند به ۹۹٫۳ درصد یا بیشتر برسد و محصول با ویژگیهای بالاتر به ۹۹٫۵ درصد میرسد که نیازهای داروسازی، مواد شیمیایی آزمایشگاهی، سختشدن رزینها و سنتز مواد منفجره و سایر زمینهها را برآورده میکند.
۱. مسیر فرآیندی
یک واحد تولید اوروتروپین فاز گازی معمولاً به سه بخش تقسیم میشود: واکنش آمونیاسیون، تبلور و خشککردن، و بازیافت آمونیاک؛ که این سه بخش یک حلقهٔ بسته از بازیافت مایع مادر و بازیافت آمونیاک را تشکیل میدهند.
بخش واکنش آمونیاسیون، واحد واکنش اصلی است. گاز فرمالدهید داغ از کارخانهٔ فرمالدهیدِ بالادست و گاز آمونیاک تبخیرشده بهصورت تناسبدار به راکتور آمونیاسیون که حاوی محلول مادرِ چرخشی است، وارد میشوند؛ جایی که واکنش ستونی حبابی در فاز مایع برای تشکیل اوروتروپین انجام میشود. واکنش و غلظتدهی همزمان در داخل راکتور صورت میگیرند: با استفاده از گرمای نهان فرمالدهید و گرمای واکنش (۷۴۵/۲۹ × ۱۰³ ژول بر مول)، آب و بخشی از مواد واکنشنداشتهشده تحت خلاء خارج میشوند؛ بنابراین هم گرمای واکنش از سیستم حذف میشود و هم غلظتدهی انجام میگیرد.
بخش بلورش و خشککردن، مواد فاز مایع خروجی از راکتور را پردازش میکند. محلول غلیظشده (نسبت جامد به مایع تقریبًا ۱۵ تا ۳۰ درصد) وارد دریافتکنندهٔ بلورش برای جداسازی اولیهٔ جامد-مایع میشود؛ محلول مادرِ سرریزشده به راکتور بازمیگردد، و در این حال، مایع غلیظشدهٔ زیر جریان در سانتریفیوژ خشک میشود تا محتوای رطوبت آن به ۳ تا ۵ درصد برسد و مادهٔ مرطوب به خشککن ارسال میشود تا رطوبت محصول نهایی به حداکثر ۰٫۵ درصد و خلوص آن حداقل ۹۹٫۳ درصد شود. گازهای خروجی از فرآیند خشککردن تحت جداسازی چرخندی و شستوشو قرار میگیرند تا ذرات معلق بازیابی شوند. در هنگام بازیافت مایع مادر، اگر رنگ از حد مجاز فراتر رود، بخشی از مایع مادر در مخزن رنگبرداری با کربن فعال پردازش میشود، سپس از فیلتر پرس صفحهای-قابی عبور داده میشود و دوباره به سیستم بازمیگردد.
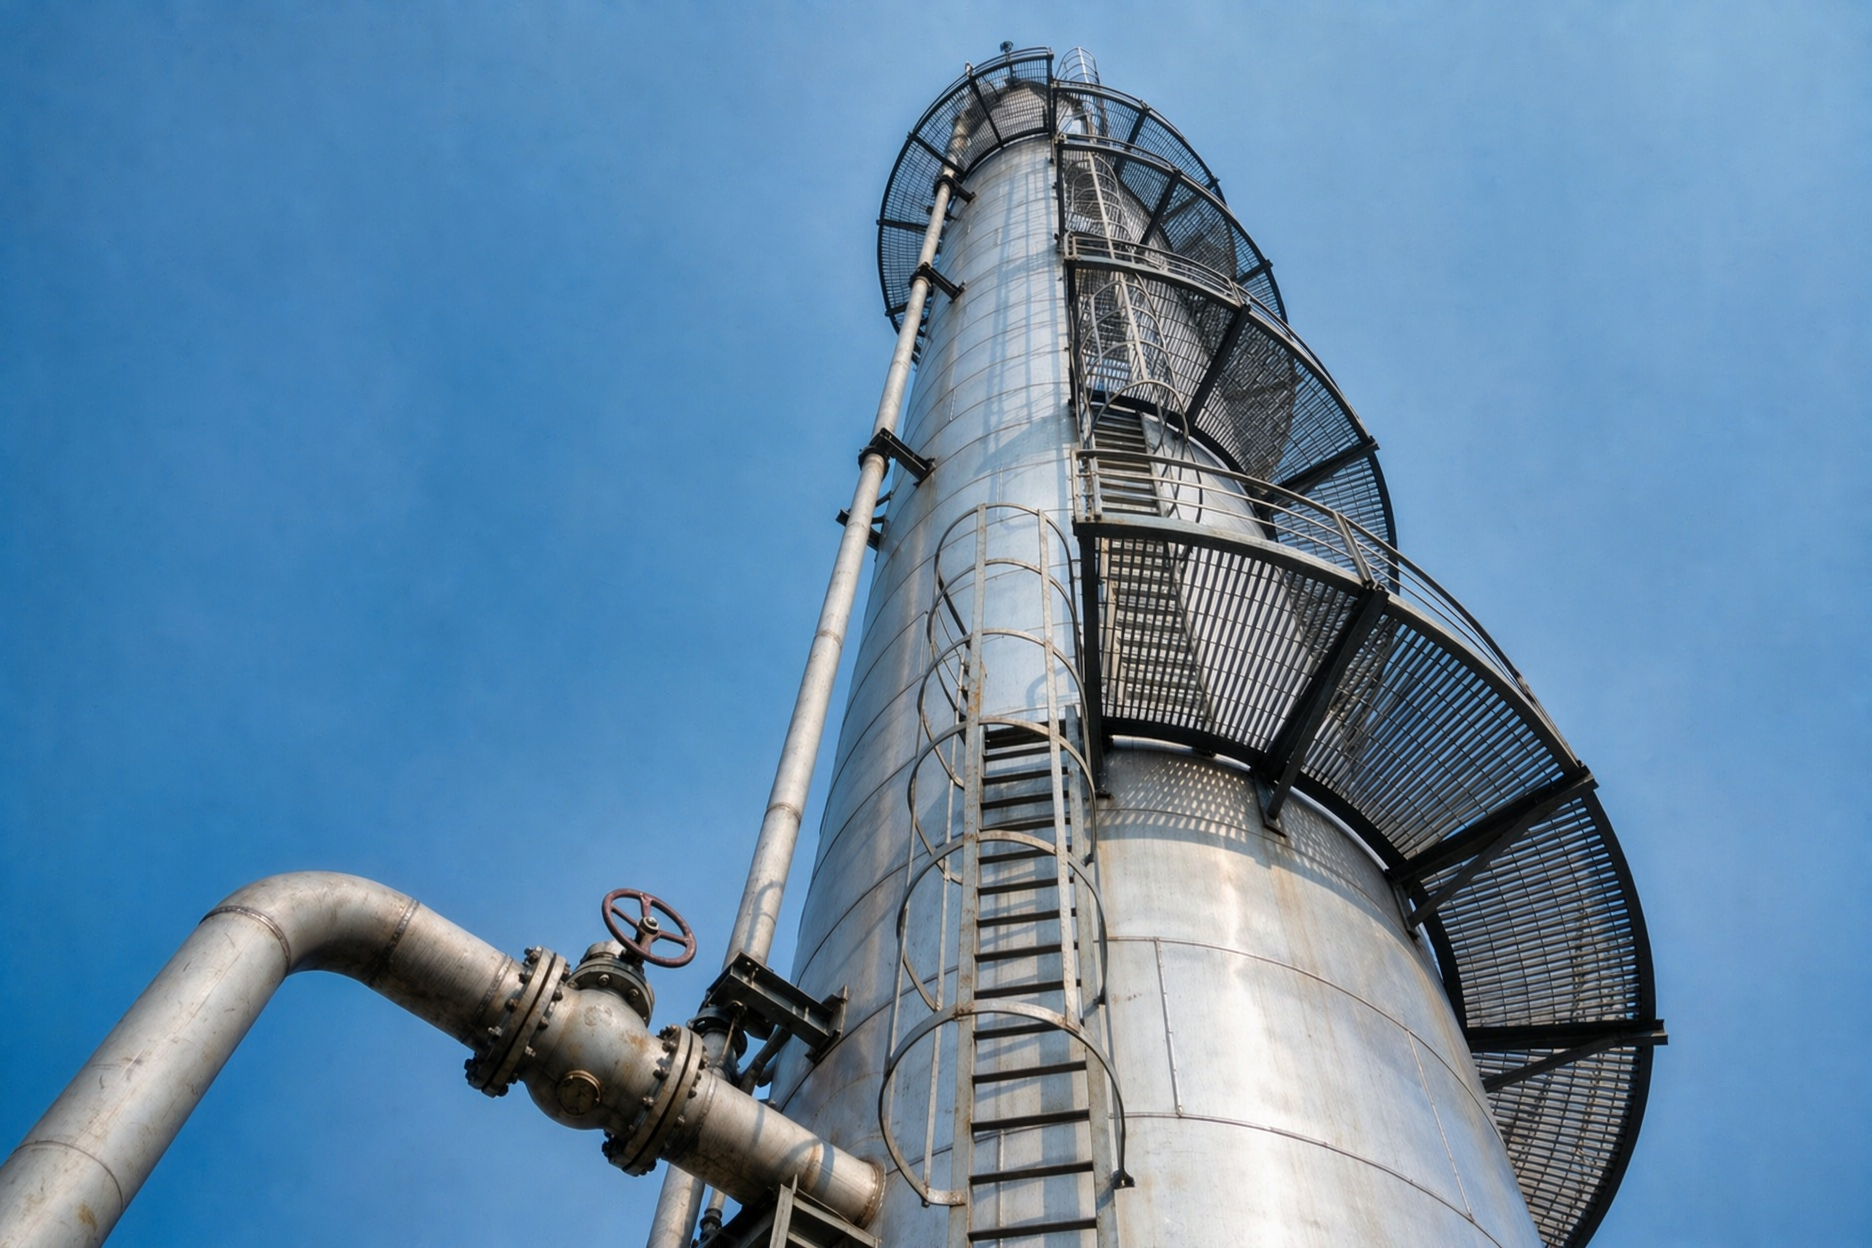
بخش بازیافت آمونیاک، آب آمونیاک رقیق تولیدشده پس از تقطیر و شستوشوی آبی گازهای خروجی واکنش را پردازش میکند. آب آمونیاک رقیق در برج بازدم آمونیاک (برج پرکننده) با بخار تقطیر میشود که معمولاً دمای پایین آن حدود ۱۲۵ درجهٔ سانتیگراد و فشار آن حدود ۰٫۴ مگاپاسکال کنترل میشود؛ آب آمونیاک خروجی از بالای برج به راکتور بازمیگردد تا آمونیاک بازیابی شود و فاضلاب خروجی از پایین برج میتواند بهعنوان آب تکمیلی برای آب گردشی استفاده شود.
۲. تجهیزات اصلی
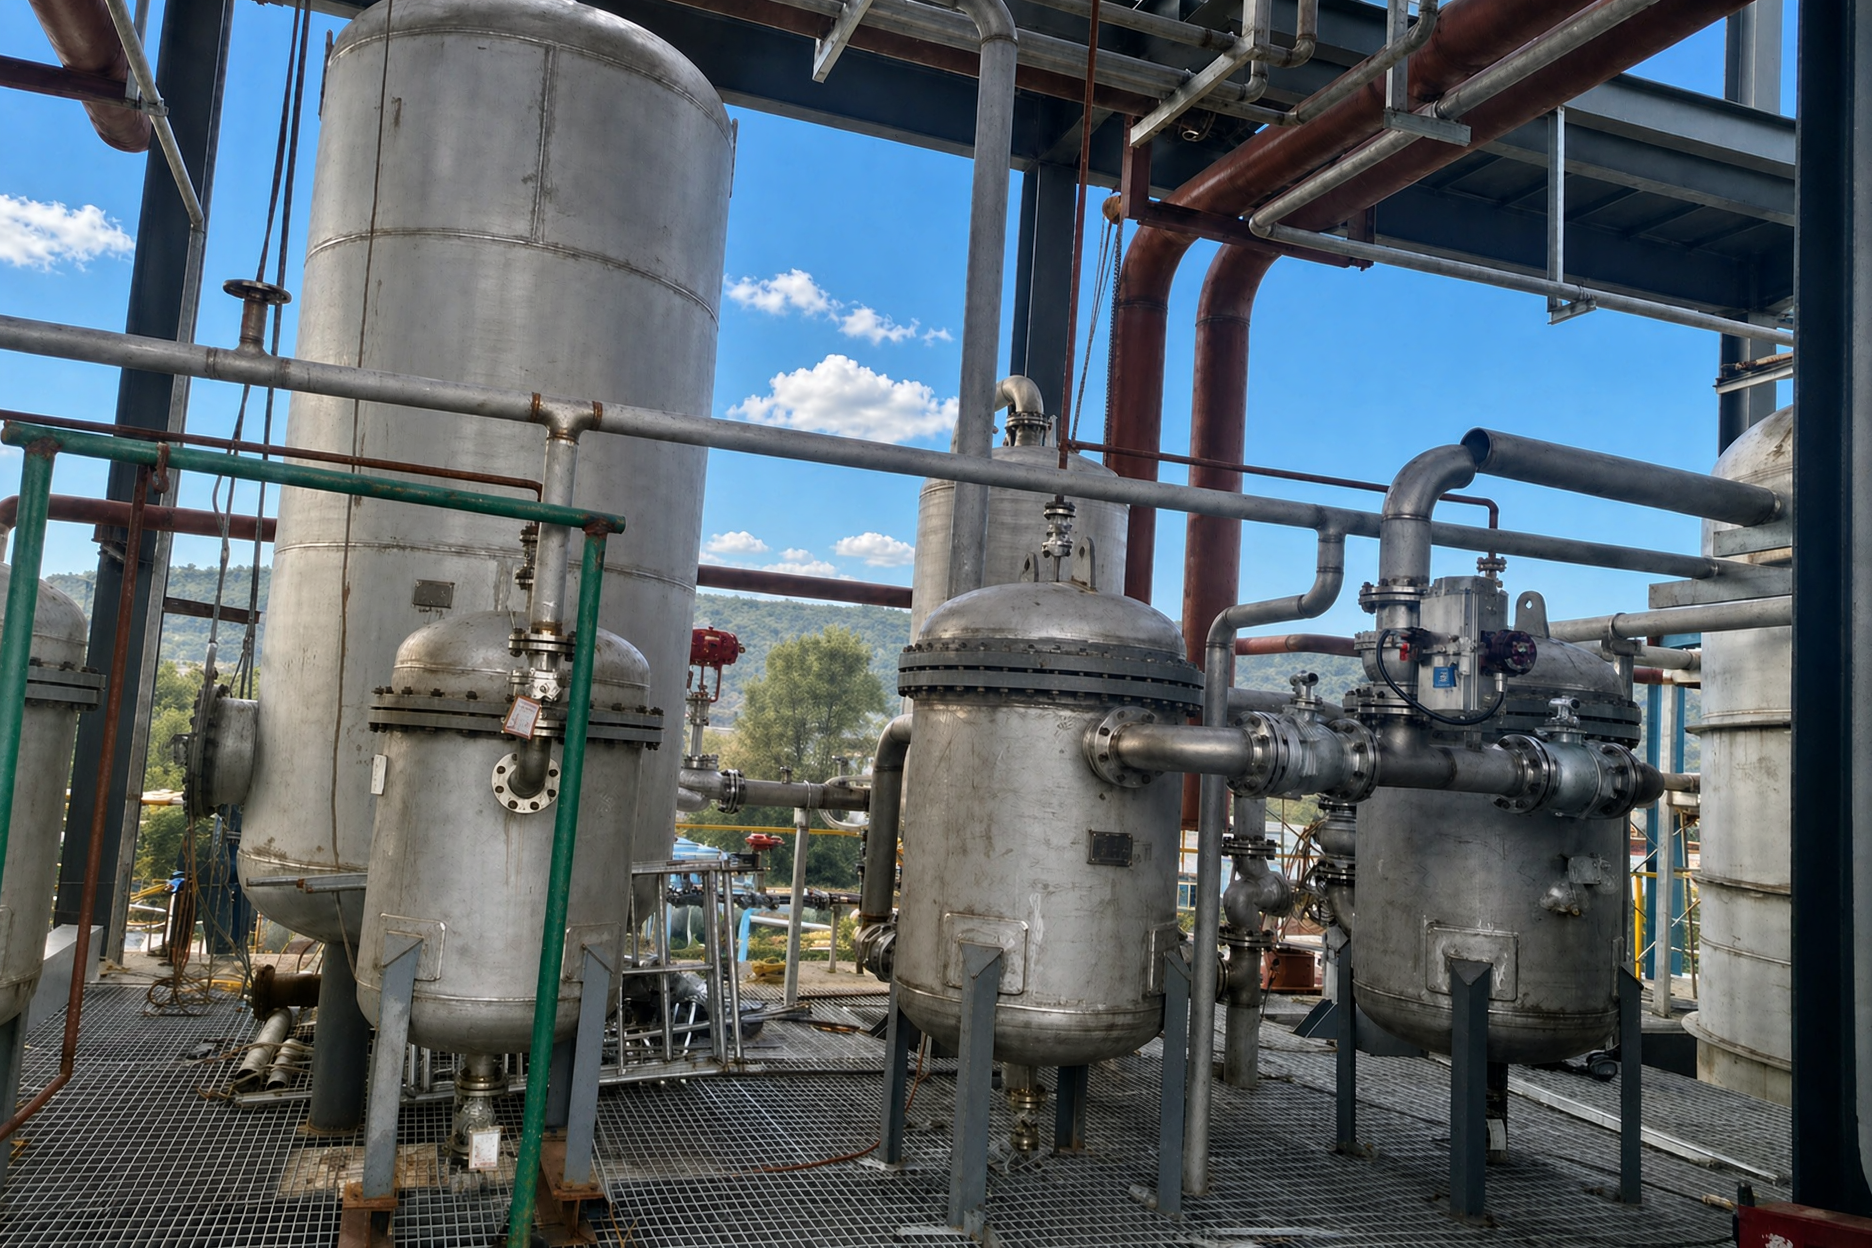
تجهیزات اصلی مخصوص فرآیند عبارتاند از: راکتور آمونیاسیون (با همزن و سیمپیچها یا جکت تبادل حرارتی)، دریافتکننده کریستالیزاسیون، سانتریفیوژ، سیستم خشککننده (شامل ردیف جداکنندههای سیکلونی)، برج بازیابی آمونیاک (برج پر شده)، تبخیرکننده آمونیاک، صافی آمونیاک، مخزن گردش محلول مادر، مخزن رنگبرداری محلول مادر و فشارگر صفحهای-قابی، همچنین انواع خنککنندهها (مانند خنککننده محلول مادر، خنککننده گاز دم، و غیره) و شوربهگیرهای جذب/بازیابی گاز دم.
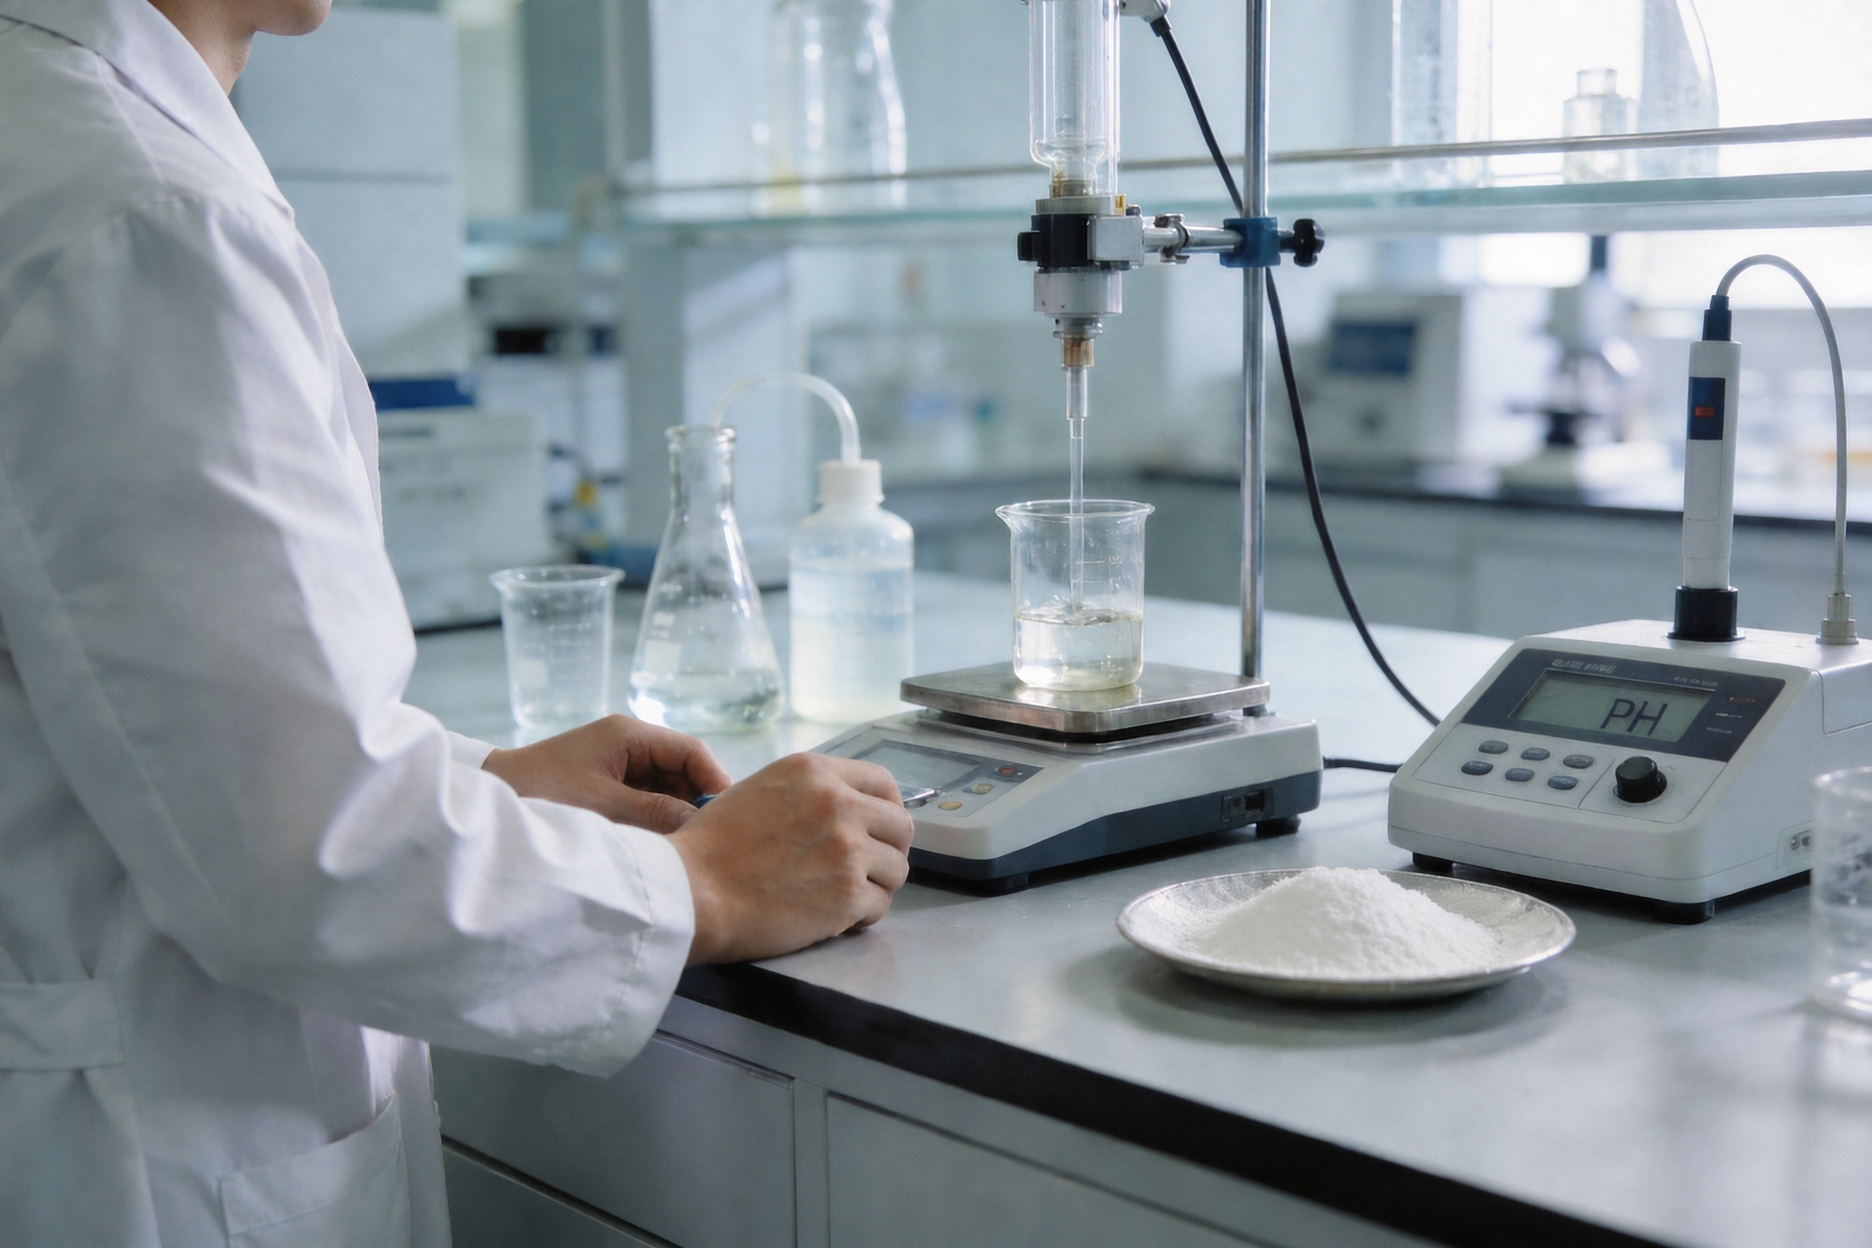
ابزارهای تشخیص و کنترل فرآیند عمدتاً شامل موارد زیر میشوند: تحلیلگر pH (ابزار تحلیلی کلیدی)، دبیسنجهای الکترومغناطیسی و دبیسنجهای گردابی/پیچشی، ترانسمیترهای فشار دیفرانسیلی، ترانسمیترهای فشار، سطحسنجهای راداری و ترانسمیترهای سطح دیفرانسیلی، مقاومتهای دمایی (RTD) و ترموکوپلها، شیرهای کنترلی پنوماتیکی و شیرهای قطعکننده پنوماتیکی، و هشداردهندههای تشخیص گازهای قابل اشتعال و سمی.
۳. نکات کلیدی کنترل تولید صنعتی
طرح کنترل از سیستم DCS بهعنوان هاب مرکزی استفاده میکند و نظارت متمرکز و تنظیم خودکار پارامترهای کلیدی فرآیند را انجام میدهد؛ هدف اصلی این طرح، سرکوب واکنشهای معکوس و جانبی و تضمین عملیات پیوسته و پایدار است.
PH واکنش و افزونبودن آمونیاک مهمترین شاخصهای کنترلی هستند. واکنش باید در شرایط قلیایی انجام شود؛ معمولاً pH محلول واکنش بین ۸ تا ۹ نگه داشته میشود و افزونبودن آمونیاک حدود ۱ درصد حفظ میگردد تا تجزیهٔ معکوس اوروتروپین در شرایط اسیدی یا خنثی بهطور مؤثر سرکوب شود و تشکیل محصولات جانبی کاهش یابد. سیستم کنترل بهصورت پیوسته از طریق آنالیزور آنلاین pH نظارت میکند و هنگامی که pH پایین باشد، شیر کنترل تغذیهٔ آمونیاک را بهصورت خودکار بازتر میکند.
دمای واکنش و خلأ از طریق تبخیر در خلأ برای دفع حرارت کنترل میشوند. سیستم کنترل با تنظیم دبی پمپ خلأ یا جریان آب خنککننده، دمای راکتور و خلأ را در محدودهٔ تعیینشده ثابت نگه میدارد تا نرخ تبخیر آب با نرخ تولید حرارت واکنش هماهنگ شود و از افزایش ناگهانی دما — که موجب تشدید واکنشهای جانبی و تجزیهٔ محصول میشود — جلوگیری شود.
کنترل نسبت مواد از طریق اتصال بین دبیسنجها و شیرهای کنترلی انجام میشود تا جریانهای فِرمالدئید و آمونیاک را بهطور دقیق و متناسب تنظیم کند و اطمینان حاصل شود که آمونیاک بهمقدار کمی اضافی تغذیه میشود.
بازچرخاندن مادرمایع و نظارت بر رنگ آن، عوامل کلیدی اقتصادی فرآیند فاز گازی هستند. رنگ مادرمایع باید بهطور مداوم نظارت شود؛ و در صورت تجاوز از حد مجاز، بخشی از مادرمایع به تانک رنگبرداری با زغال فعال ارسال میشود، سپس از فیلتر پرس صفحهای-قابی عبور داده میشود و دوباره به سیستم بازگردانده میشود؛ در صورت لزوم، بخشی از مادرمایع بهصورت دورریز خارج میشود تا تعادل ناخالصیها حفظ گردد.
کنترل تبلور و جداسازی: نسبت جامد به مایع در محلول غلیظ بین ۱۵ تا ۳۰ درصد، رطوبت کیک مرطوب سانتریفیوژ بین ۳ تا ۵ درصد، و رطوبت محصول نهایی حداکثر ۰٫۵ درصد و خلوص حداقل ۹۹٫۳ درصد کنترل میشود تا مشخصات درجه برتر را برآورده سازد.
در بهرهبرداری از برج بازیابی آمونیاک، دمای پایین برج باید حدود ۱۲۵ درجه سانتیگراد و فشار آن حدود ۰٫۴ مگاپاسکال نگه داشته شود تا استریپینگ بخار مؤثر و بازیابی آمونیاک از آب آمونیاک رقیق تضمین گردد و مصرف مواد اولیه و فشار زیستمحیطی کاهش یابد.
برای کنترل ایمنی، سیستم مجهز به آلارمهای تشخیص گازهای قابل اشتعال یا سمی است که با فنهای اضطراری یا شیرهای قطع خودکار اتصال دارد؛ همچنین تجهیزات کلیدی دارای دکمههای قطع اضطراری یا سیستم ابزار دقیق ایمنی (SIS) هستند تا در صورت بروز افزایش دما، افزایش فشار یا نشت گاز، اقدامات محافظتی بهصورت خودکار اجرا شوند.
۴. کدها و استانداردهای اصلی
پروژههای داخلی از سیستم کدگذاری مبتنی بر استانداردهای گُو بیاِو پیروی میکنند: طرح کلی و حفاظت در برابر آتشسوزی مطابق با گُو بیاِو ۵۰۴۸۹ و گُو بیاِو ۵۱۲۸۳ (همچنین گُو بیاِو ۵۰۱۶۰ و گُو بیاِو ۵۰۰۱۶ نیز برای پروژههای سیستم پتروشیمی اعمال میشوند)؛ انتشار گازهای پایانی مطابق با گُو بیاِو ۳۱۵۷۱ (فرمالدئید، متانول، اکسیدهای نیتروژن و غیره) و گُو بیاِو ۱۴۵۵۴ (آمونیاک و سایر مواد بویدار)، و ذرات معلق مطابق با گُو بیاِو ۱۶۲۹۷؛ ذخیرهسازی و دفع پسماندهای خطرناک مطابق با گُو بیاِو ۱۸۵۹۷، و پسماندهای جامد صنعتی عمومی مطابق با گُو بیاِو ۱۸۵۹۹؛ سر و صدا مطابق با گُو بیاِو ۱۲۳۴۸، کنترل نفوذ مطابق با گُو بیاِو/تی ۵۰۳۹۴، محافظت انفجاری الکتریکی مطابق با گُو بیاِو ۵۰۰۵۸، ظروف فشار مطابق با گُو بیاِو/تی ۱۵۰، و ابزارهای ایمنی مطابق با مشخصات طراحی تأسیسات ایمنی و مجموعه استانداردهای گُو بیاِو/تی ۲۱۱۰۹.
پروژههای بینالمللی از استاندارد گب بهعنوان اصلی استفاده نمیکنند، بلکه پیرو مقررات محلی، استانداردهای تعیینشده توسط صاحبپروژه و کدهای بینالمللی پذیرفتهشده هستند. استانداردهای محصول اغلب به گوست ۱۳۸۱–۷۳ (هگزامتیلن تتراامین برای مصارف صنعتی) ارجاع میدهند و مشخصات شرکت تأمینکننده (مانند خلوص، رطوبت، خاکستر، آمونیاک آزاد، کلریدها، سولفاتها، فلزات سنگین و غیره) معمولاً در قراردادها بهعنوان معیارهای پذیرش ذکر میشوند؛ روشهای تحلیلی ممکن است به ایزو ۸۹۸۸:۲۰۰۶ (تعیین میزان هگزامتیلن تتراامین در رزینهای فنولیک) و استانداردهای پایه مانند ایاستیام ای۲۰۳ و ایاستیام ای۲۹ ارجاع دهند. از نظر ایمنی و حفاظت در برابر آتش، اوروتروپین بهعنوان جامد قابل اشتعال (ردهٔ ۱) طبقهبندی میشود؛ برای کار با گرد و غبار از انافپیای ۶۵۴ و انافپیای ۷۷ پیروی میشود؛ پروژههای تحت سیستم استاندارد اروپایی باید با دستورالعمل اِتِکس ۱۹۹۹/۹۲/اِیسی و ۲۰۱۴/۳۴/اِییو مطابقت داشته باشند؛ حملونقل باید با علامتگذاری یون ۱۳۲۸ انجام شود و از کد ایامدیجی و دستورالعملهای حمل هوایی ایآیتیای دیجیآر پیروی کند؛ حدود قراردادی مواجهه شغلی به ایسیجیآیاچ تیویای ۱ میلیگرم بر مترمکعب ارجاع میدهد (که بهصورت دیاساِن یادداشت شده است). استانداردهای طراحی مهندسی برای نیروگاه (مثلاً ظروف تحت فشار، ردهبندی لولهکشی، حفاظت الکتریکی در برابر انفجار، قفلبندی ابزارها و غیره) در پیوست فنی قرارداد مشخص شدهاند؛ ترکیبهای رایج شامل سیستم استاندارد ایالات متحده (اِیاسامای، اِیاستیام، اِیپیآی، انافپیای، آیایاِیئی/آیاساِی) و سیستم استاندارد اروپایی (اِن/ایزو، پِد، اِتِکس، آیاِیسی) یا استانداردهای کشور پروژه است؛ کدهای طراحی تجهیزات غیراستاندارد اصلی بستگی به کد ظروف تحت فشار انتخابشده دارد (مثلاً بخش هشتم اِیاسمای تقسیم ۱ یا اِن ۱۳۴۴۵)، و «اساس طراحی» و «فهرست کدها و استانداردهای قابل اعمال» بهعنوان مبنای نهایی در نظر گرفته میشوند.
۵. خلوص محصول و کاربردهای اصلی
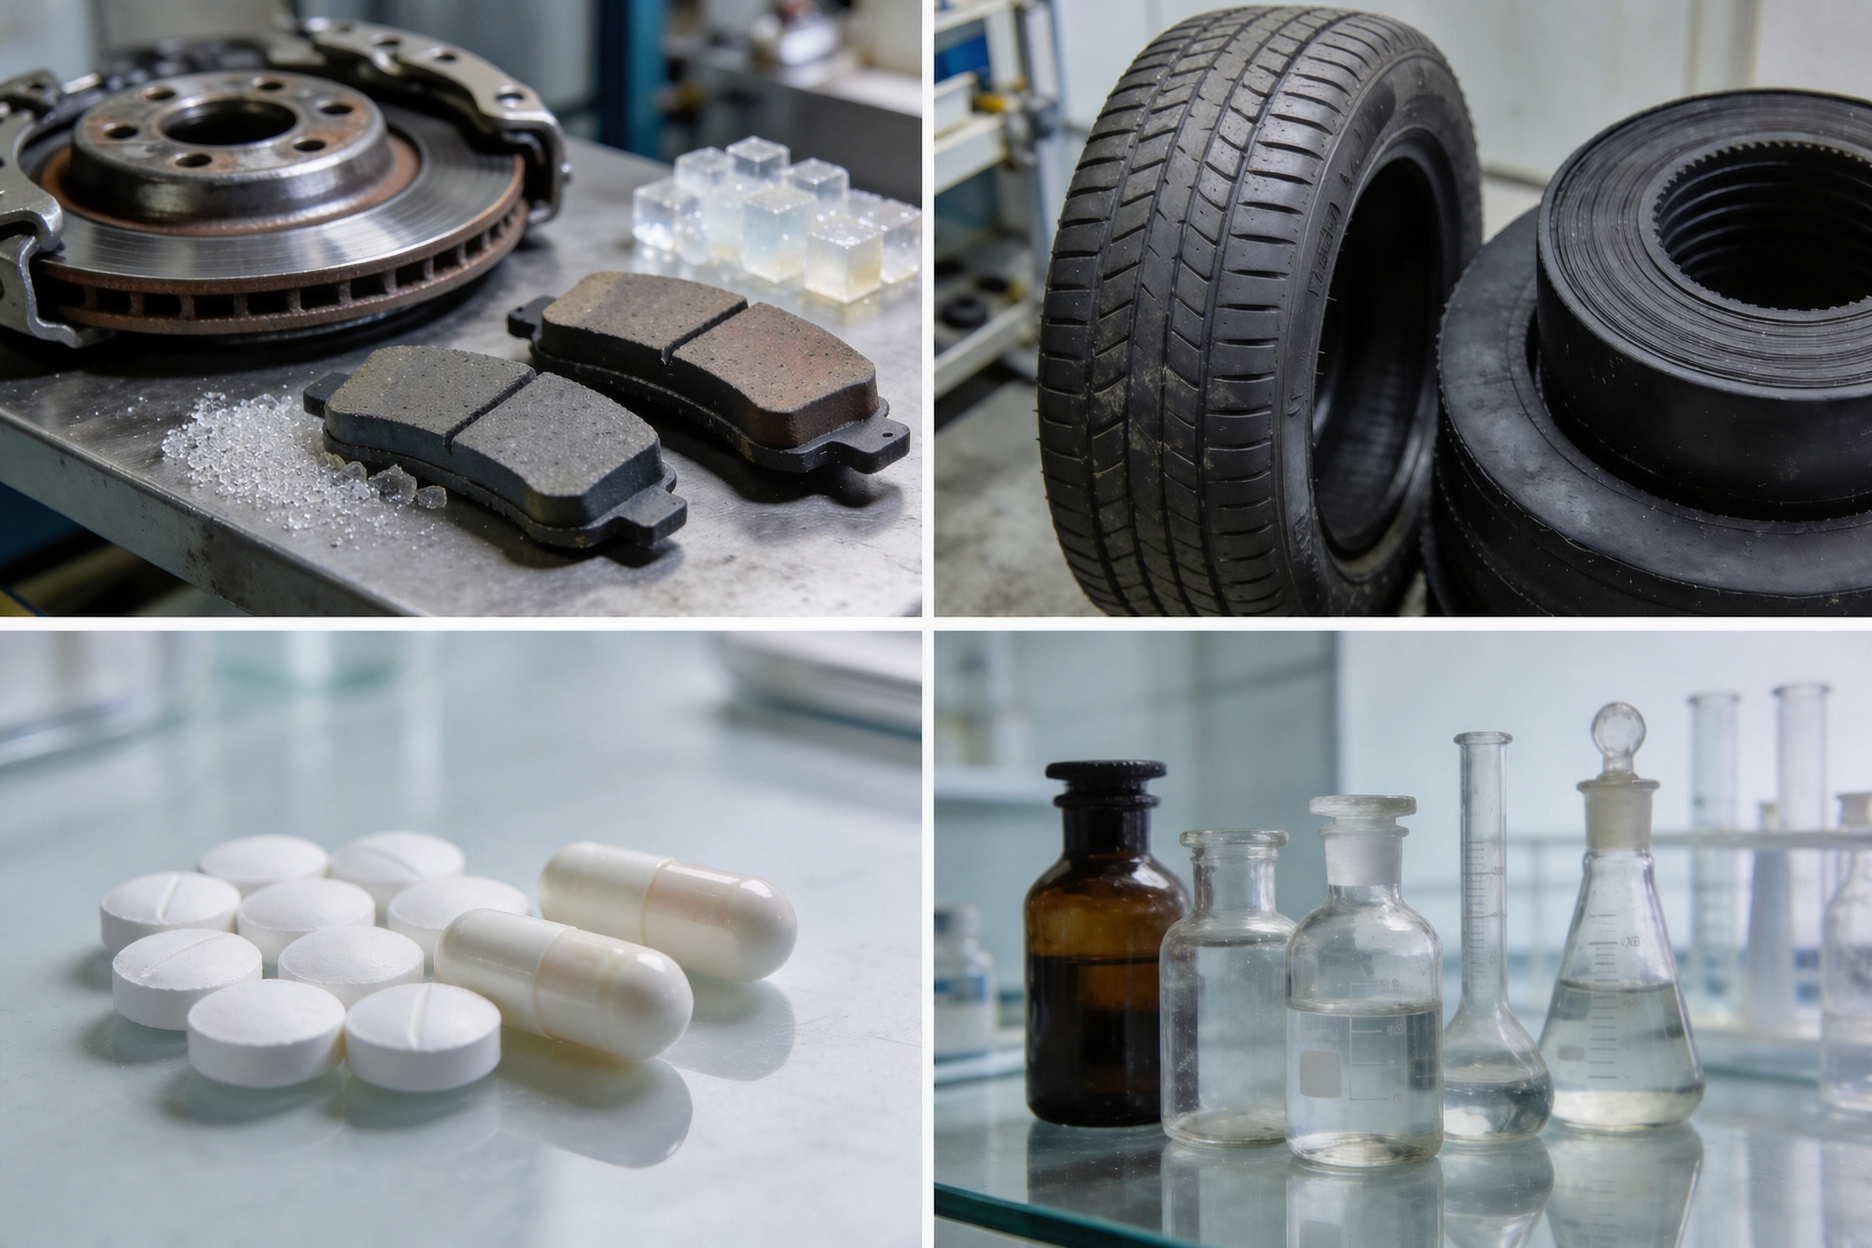
اوروتروپین صنعتی معمولاً خلوصی بالاتر از ۹۹ درصد دارد؛ درجهٔ برتر نیازمند خلوص ≥۹۹٫۳ درصد و رطوبت ≤۰٫۵ درصد است. محصول با مشخصات بالا با خلوص ۹۹٫۵ درصد میتواند در حوزههایی که به ناخالصیها حساس هستند، مورد استفاده قرار گیرد: بهعنوان عامل سختکنندهٔ رزینهای فنولی و رزورسینول که در پدهای ترمز، روکشهای کلاچ، مواد ساینده و مواد نسوز بهکار میروند؛ بهعنوان شتابدهندهٔ واکنش پخت لاستیک (شتابدهندهٔ H)؛ بهعنوان مادهٔ اولیهٔ دارویی برای سنتز داروهای مختلف، که نام دارویی آن متنهامین است و برای درمان عفونتهای خفیف دستگاه ادراری استفاده میشود (در ادرار اسیدی تجزیه شده و فرمالدئید آزاد میکند که اثر ضدباکتریایی دارد)؛ بهعنوان مادهٔ اولیهٔ سنتز مواد منفجره مانند RDX و همچنین بهعنوان جزئی از بلوکهای سوخت جامد؛ بهعنوان معرف در واکنشهای سنتز آلی (واکنش داف و واکنش سوملت) و معرف تجزیهای؛ و همچنین بهعنوان عامل جلوگیرندهٔ تودهشدن اوره، مهارکنندهٔ خوردگی در فرآیندهای فلزی و عامل سختکنندهٔ شنهای پوششدار با رزین در ریختهگری.
شرایط خلوص درجه دارویی از حداقل ۹۹٫۰ درصد به عنوان آستانه پایه استفاده میکنند: فارماکوپه چین مشخص میکند که خلوص نباید کمتر از ۹۹٫۰ درصد باشد (بر اساس وزن خشکشده)، در حالی که استانداردهای USP و BP/Ph. Eur. محدوده ۹۹٫۰ تا ۱۰۰٫۵ درصد را (بر اساس وزن خشکشده) تعیین میکنند. در میان درجات معرفها، درجه معرف تحلیلی (AR) و درجه ACS معمولاً نیازمند حداقل ۹۹٫۰ درصد هستند، درجه خالص شیمیایی (CP) نیازمند حداقل ۹۸٫۰ درصد است و برخی از مشخصات معرفهای با خلوص بالا میتوانند به حداقل ۹۹٫۵ درصد برسند. خلوص ۹۹٫۵ درصد از حداقل الزامات آزمون بیشتر استانداردهای دارویی و معرفی پوشش میدهد، اما اینکه آیا این ماده میتواند بهعنوان دارو یا معرف استفاده شود، به این بستگی دارد که شاخصهای ناخالصی مانند فلزات سنگین، کلریدها و افت وزن در اثر خشککردن نیز بهطور همزمان در محدودههای تعیینشده قرار گیرند.
نتیجهگیری
تولید صنعتی اوروتروپین به روش فاز گازی بر پایهی حلقهی بستهی سهبخشی واکنش آمونیاکزدایی، تبلور و خشککردن، و بازیابی آمونیاک استوار است؛ که کنترل دقیق pH و اضافهبودن آمونیاک در مرکز این فرآیند قرار دارد و از نظارت متمرکز سیستم DCS و ابزارهای آنلاین اختصاصی برای تضمین ثبات شرایط واکنش استفاده میشود. طراحی نیروگاه باید الزامات چندسطحیِ کدهای ایمنی حریق، حفاظت از محیط زیست، ضایعات جامد، سر و صدا، کنترل نشت و قفلهای ایمنی را هماهنگ سازد؛ و در پروژههای بینالمللی باید سیستم استاندارد مشخصشده در قرارداد رعایت شود که شامل مبناهای عمومی بینالمللی مانند استانداردهای محصول، استانداردهای روشهای تجزیه و تحلیل، مقررات ایمنی و حریق، و حدود مواجههی شغلی است. خلوص محصول از درجهی صنعتی با ۹۹٫۳ درصد تا درجهی بالا با ۹۹٫۵ درصد متغیر است و این مقادیر با سناریوهای کاربردی مختلفی متناظرند—از سختشدن رزینها و افزودنیهای لاستیک تا سنتز دارویی و مواد شیمیایی مورد استفاده در آزمایشگاه—که شاخصهای خلوص و کنترل ناخالصیها در تعیین نهاییترین حوزهی کاربرد محصول نقش مشترک دارند.
۶. مورد مهندسی: نصب کارخانه اوروتروپین
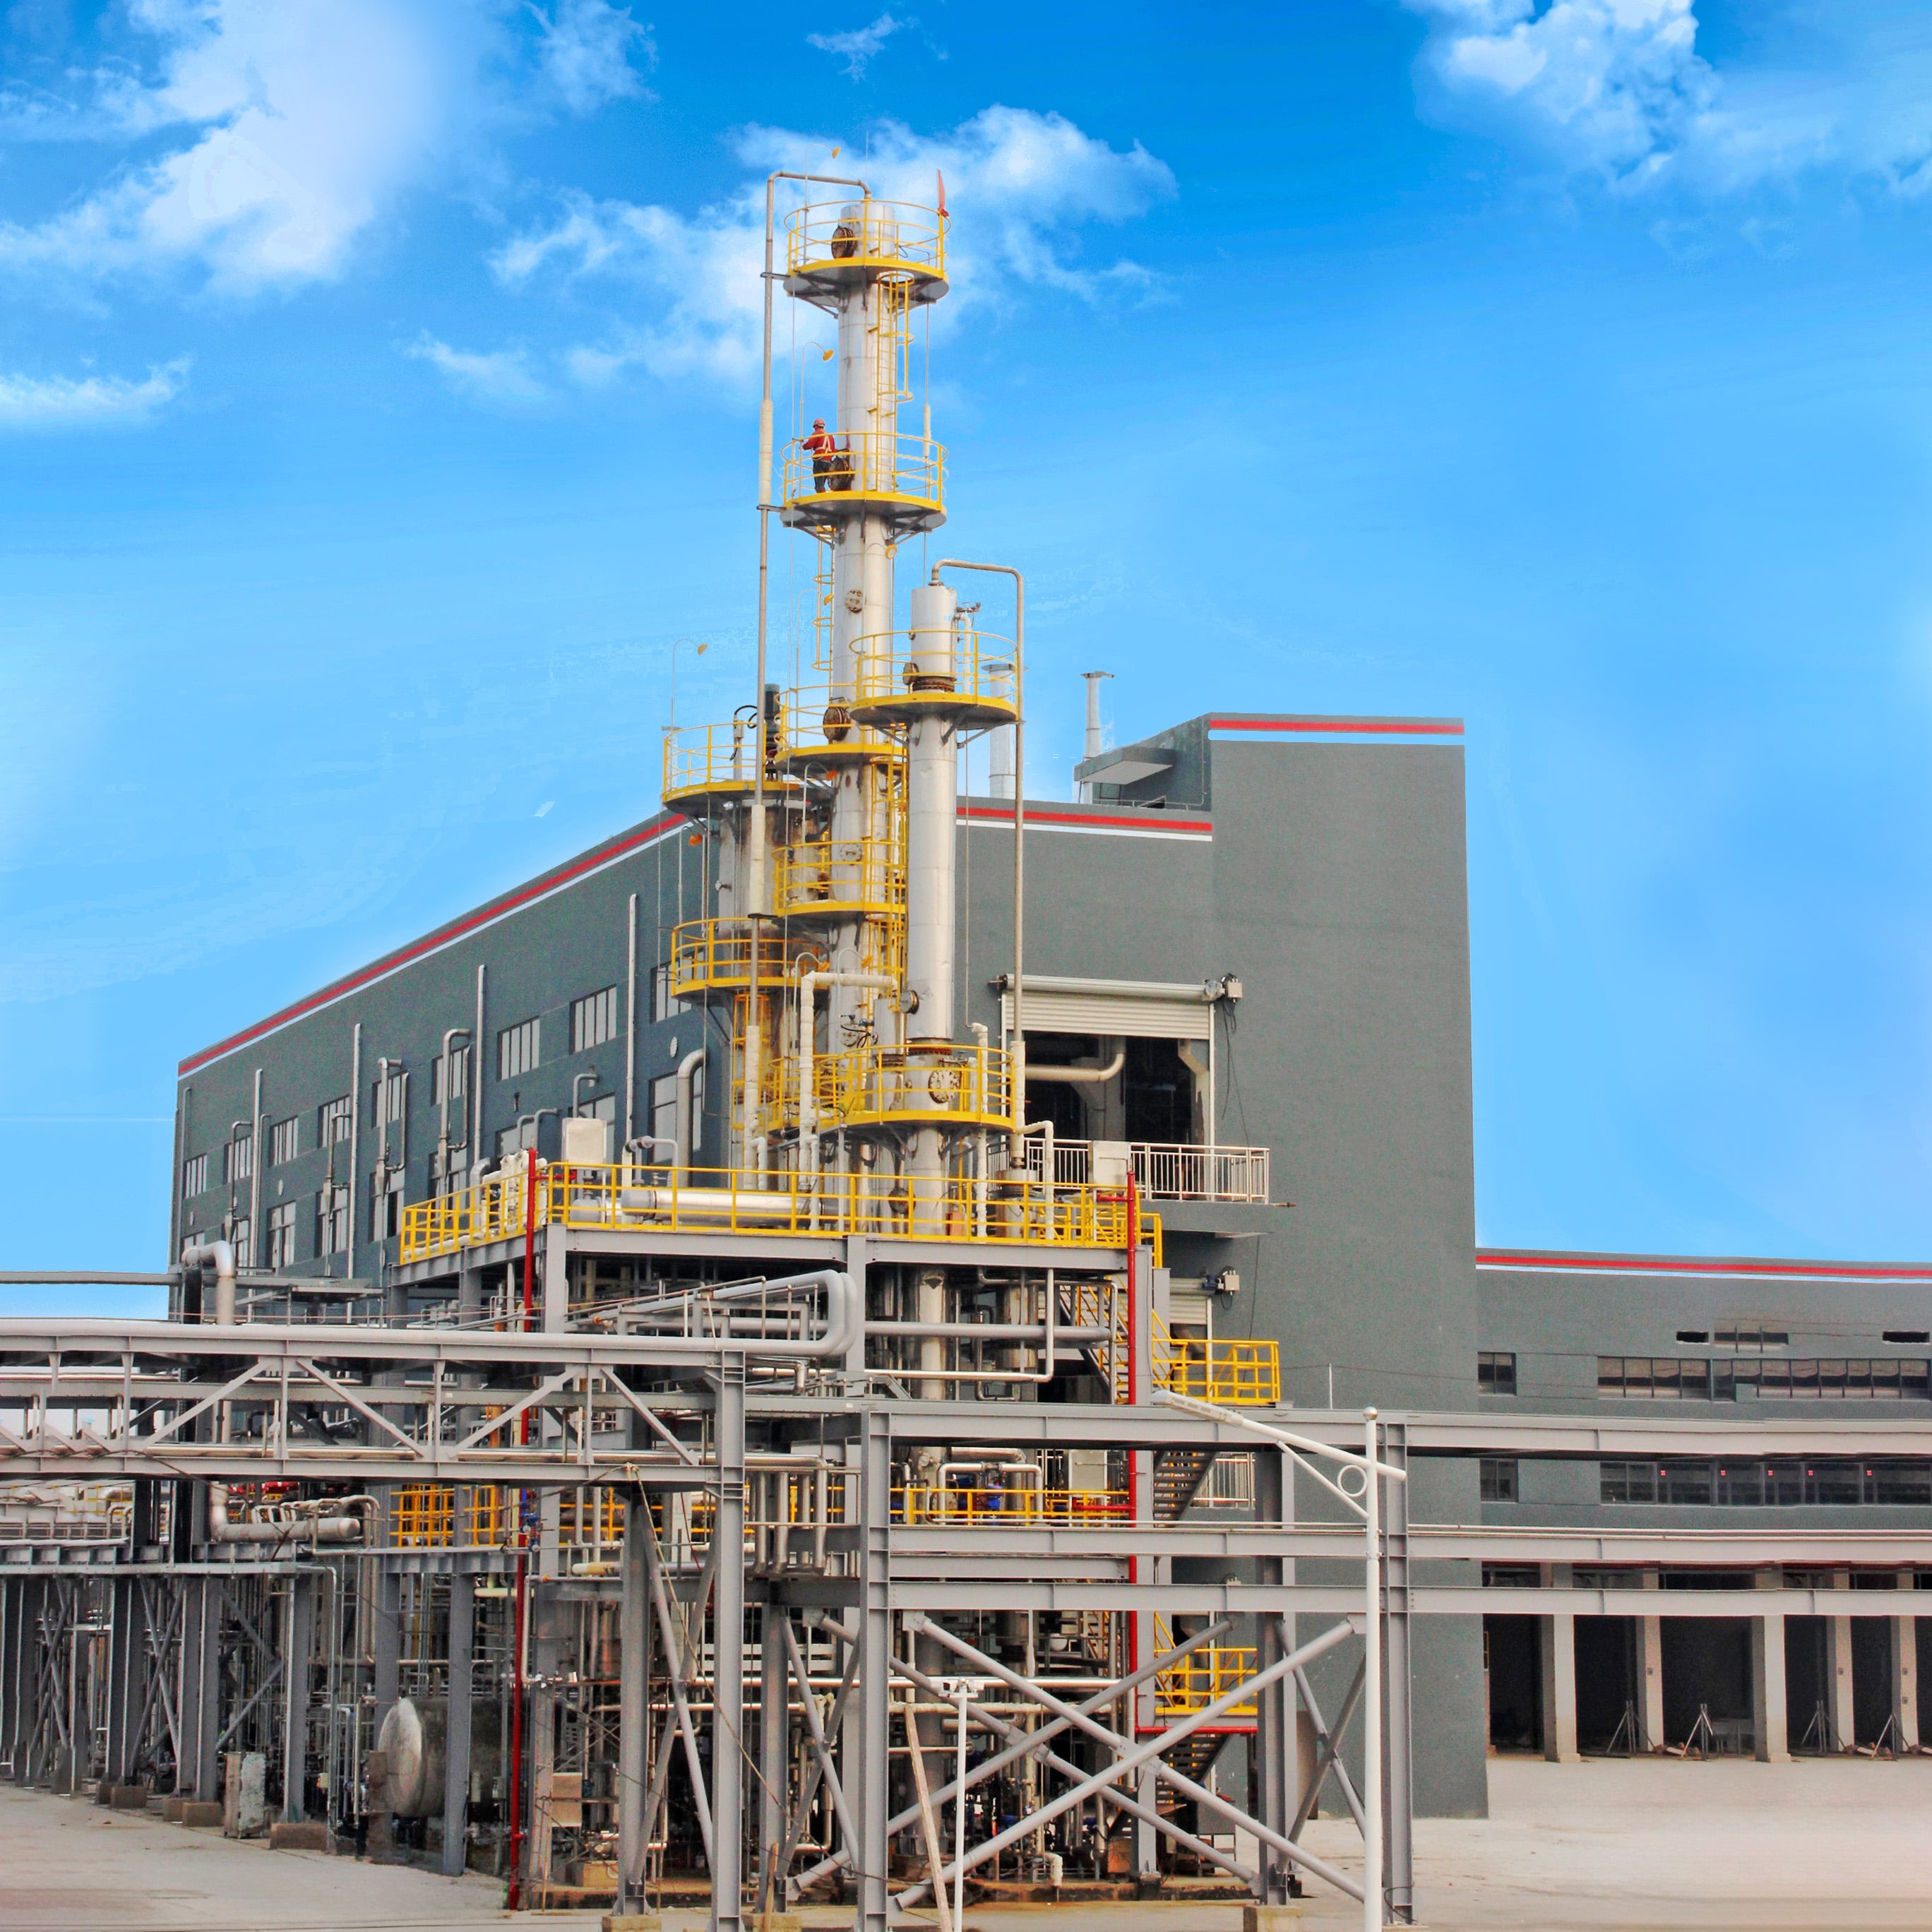
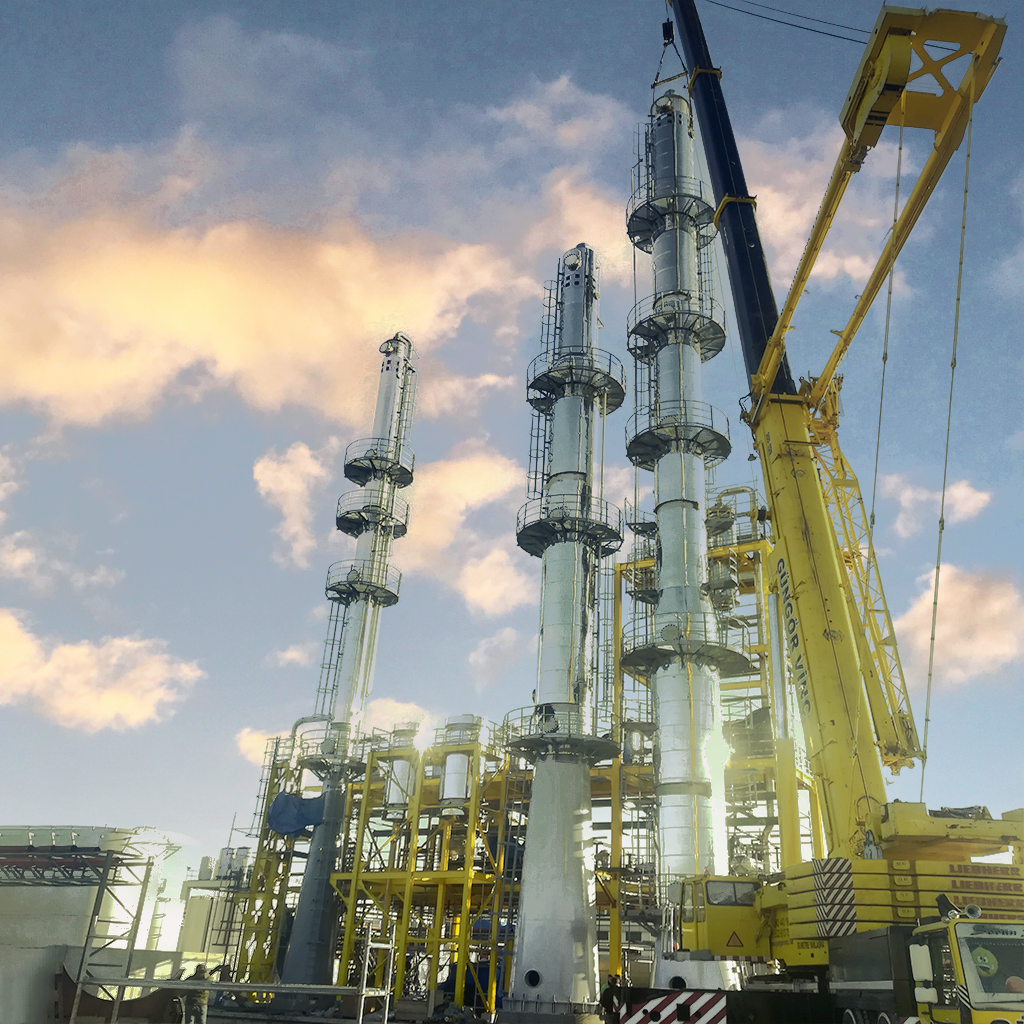
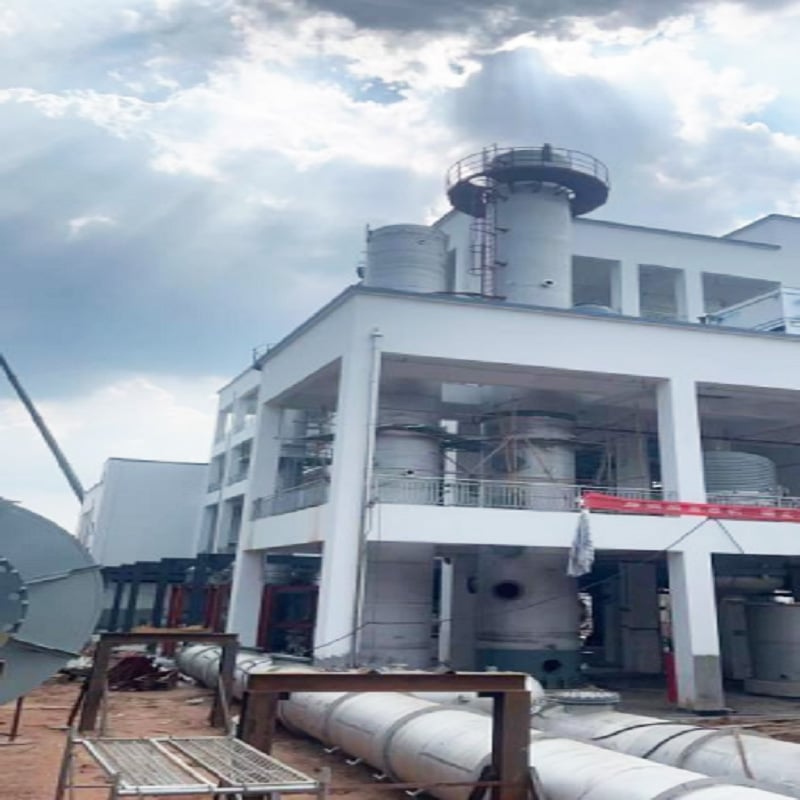
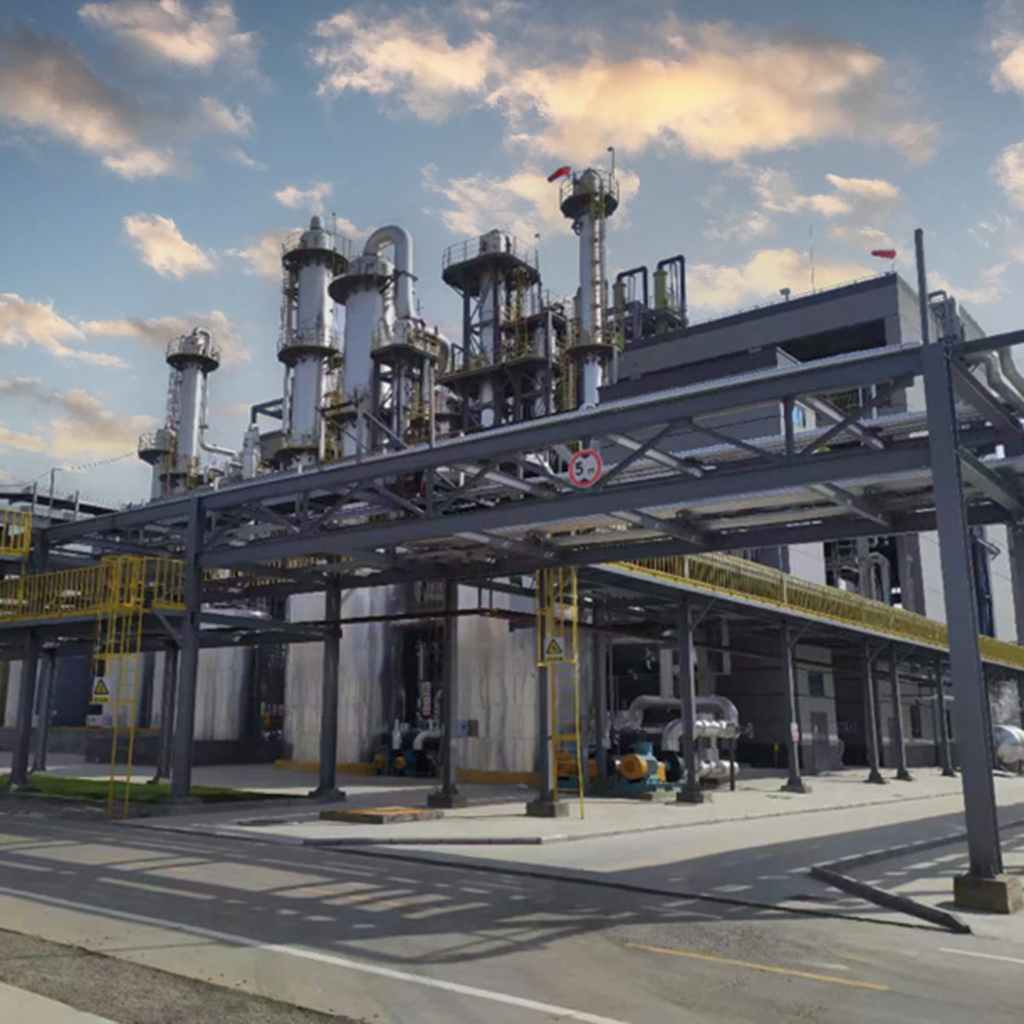
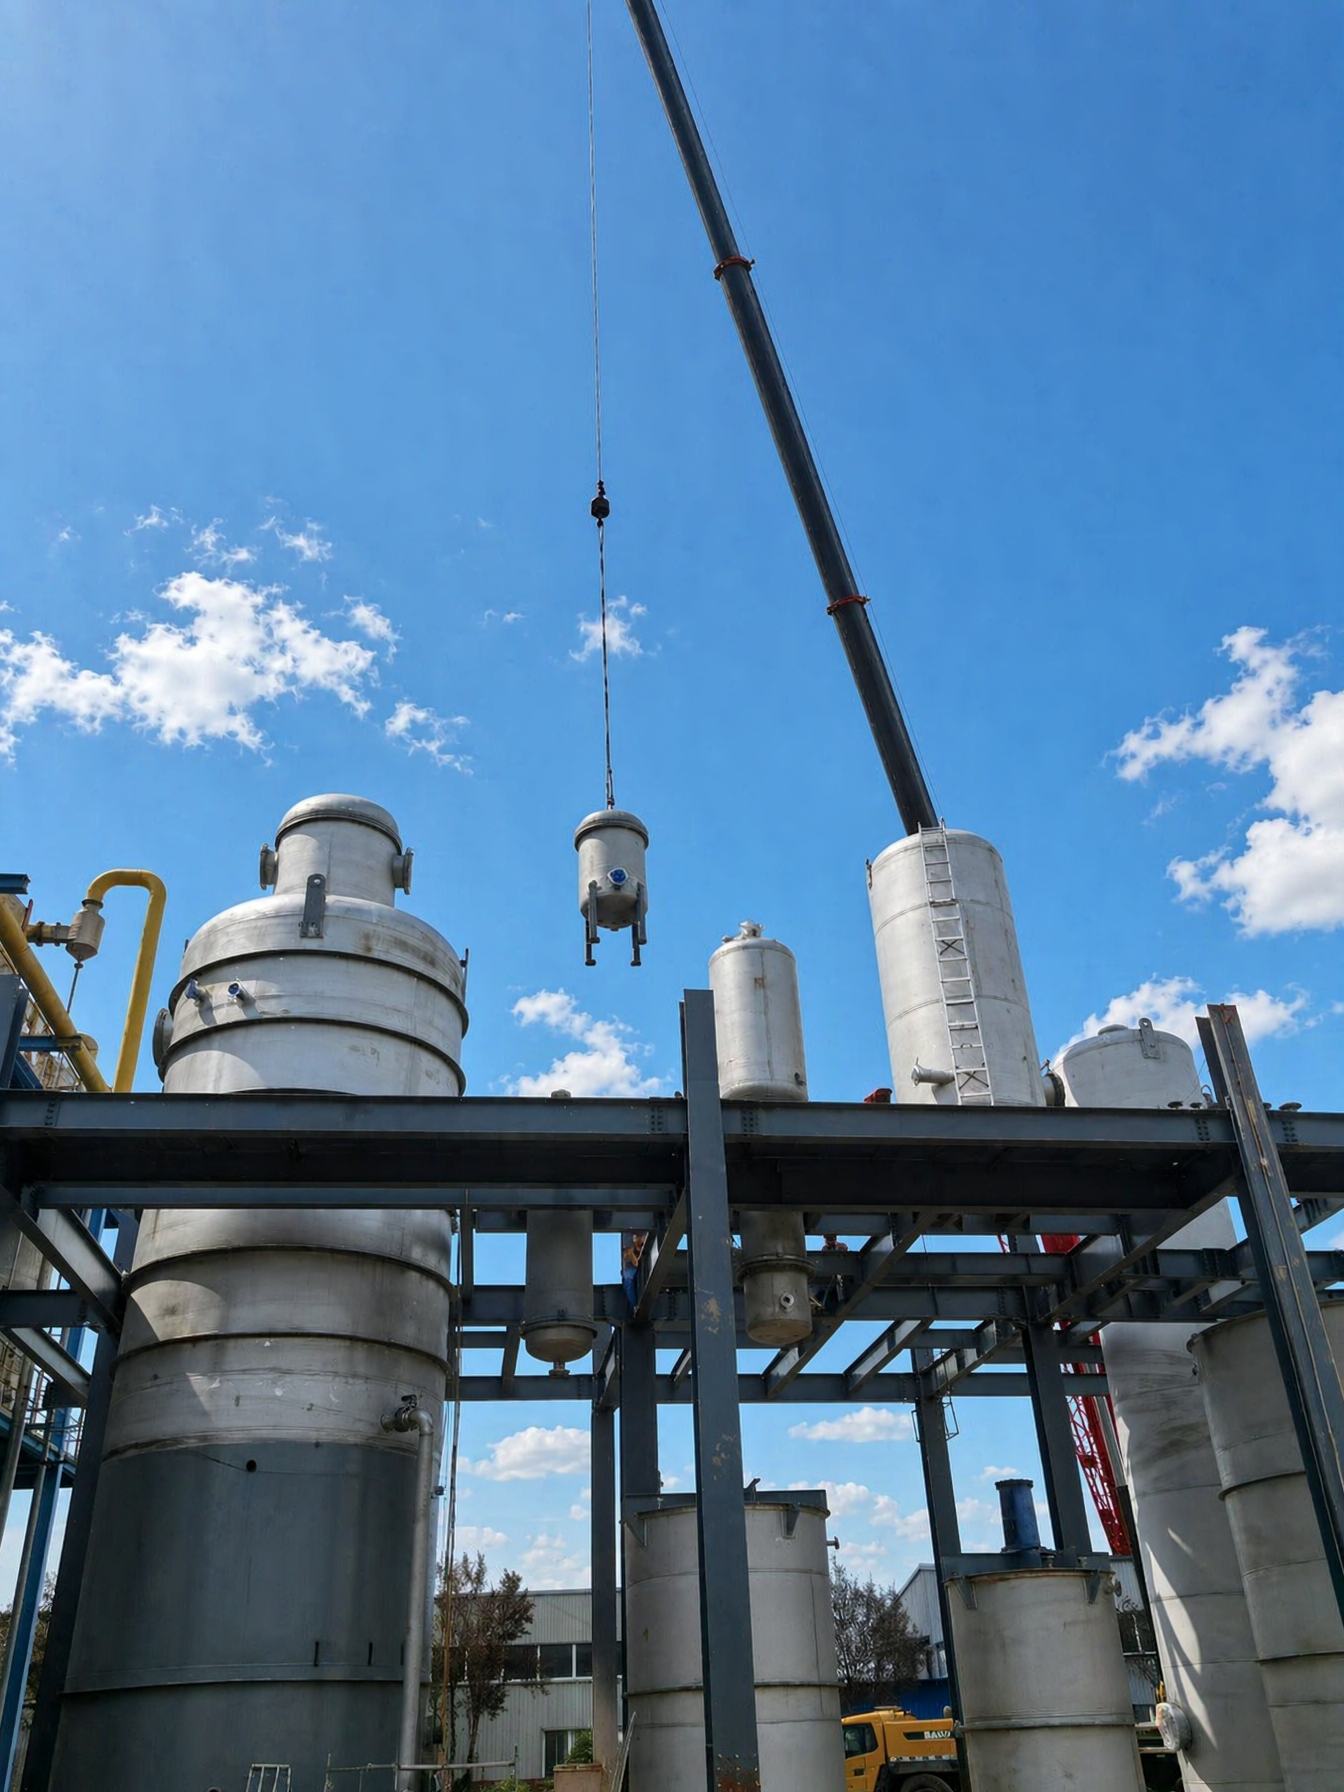
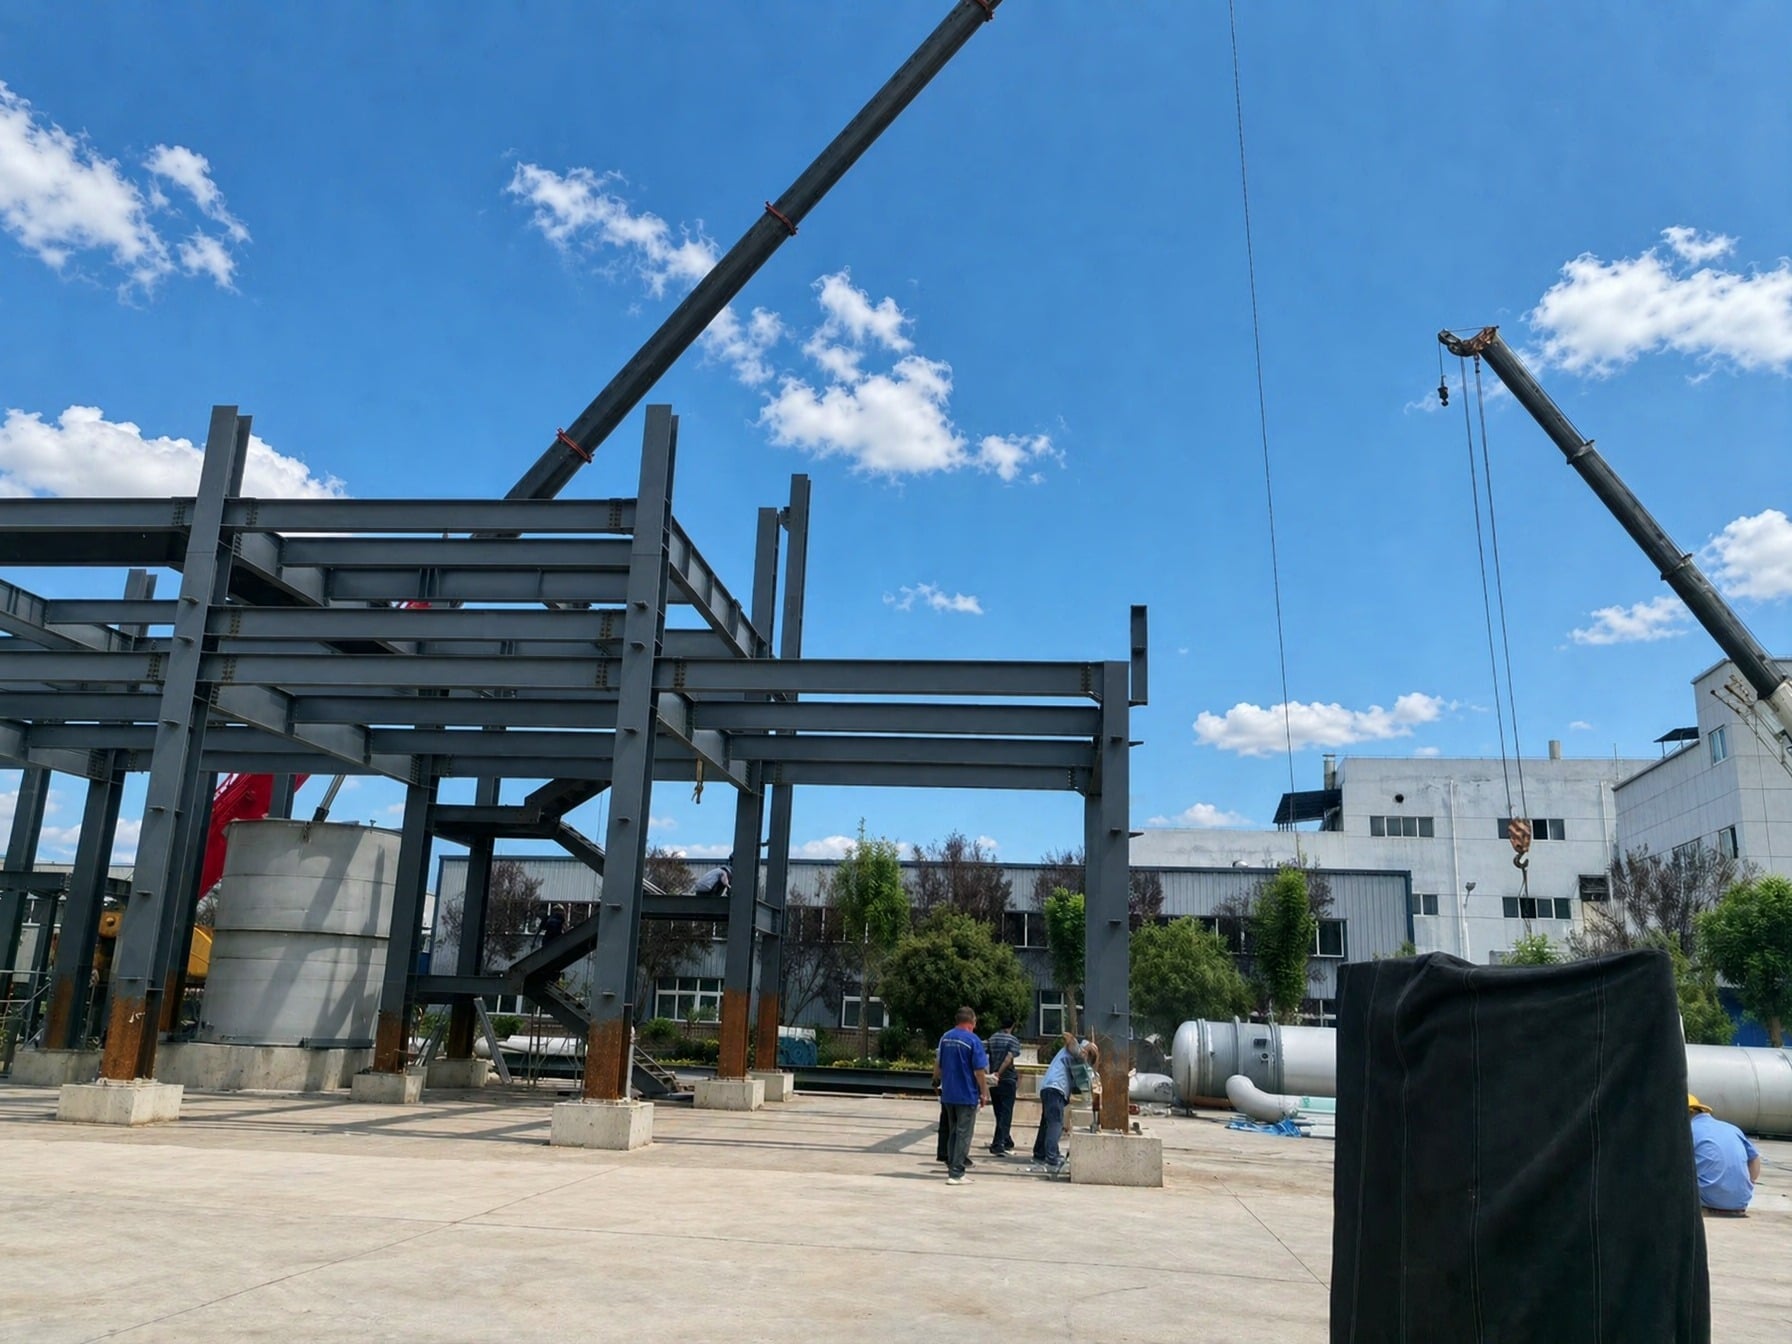
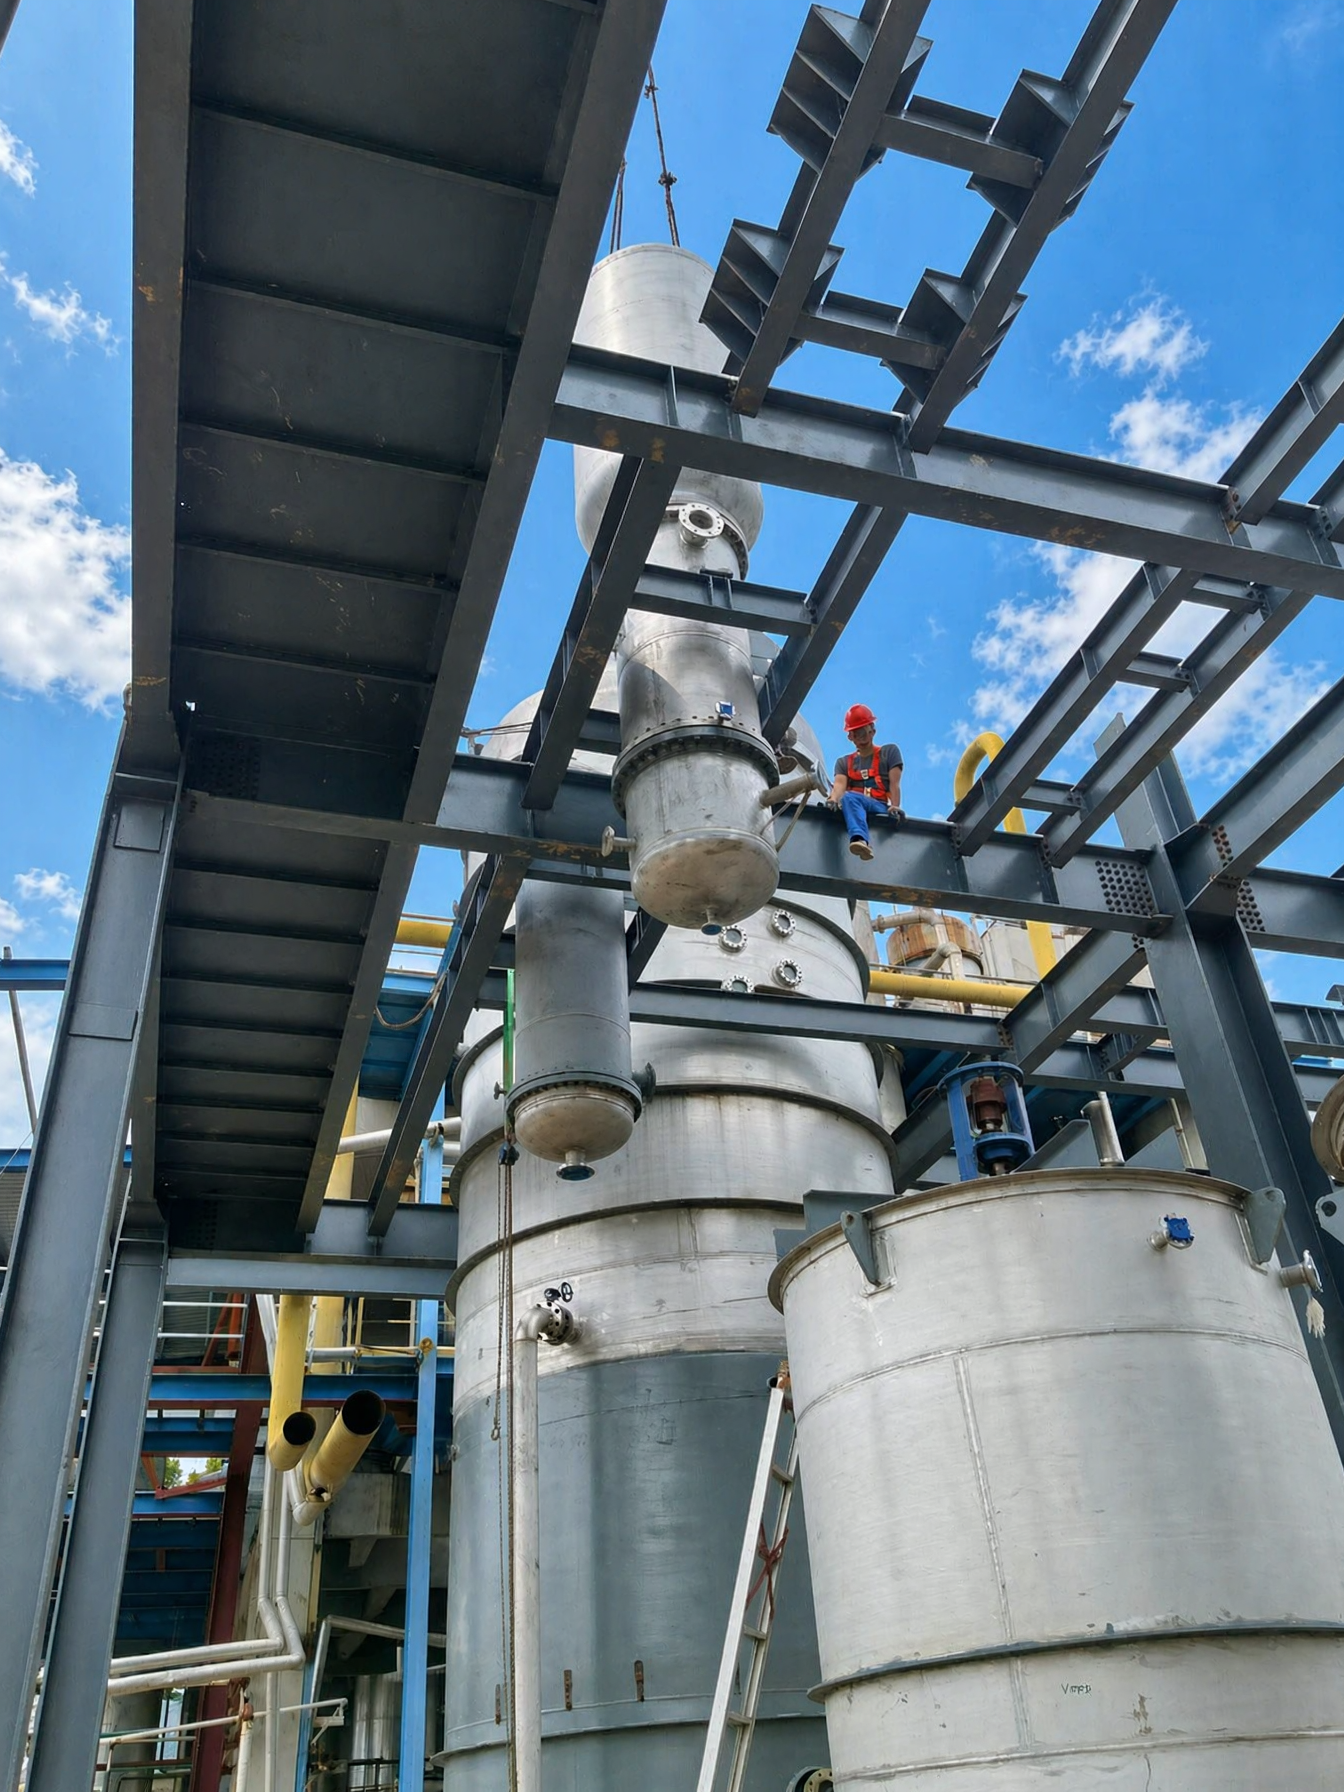
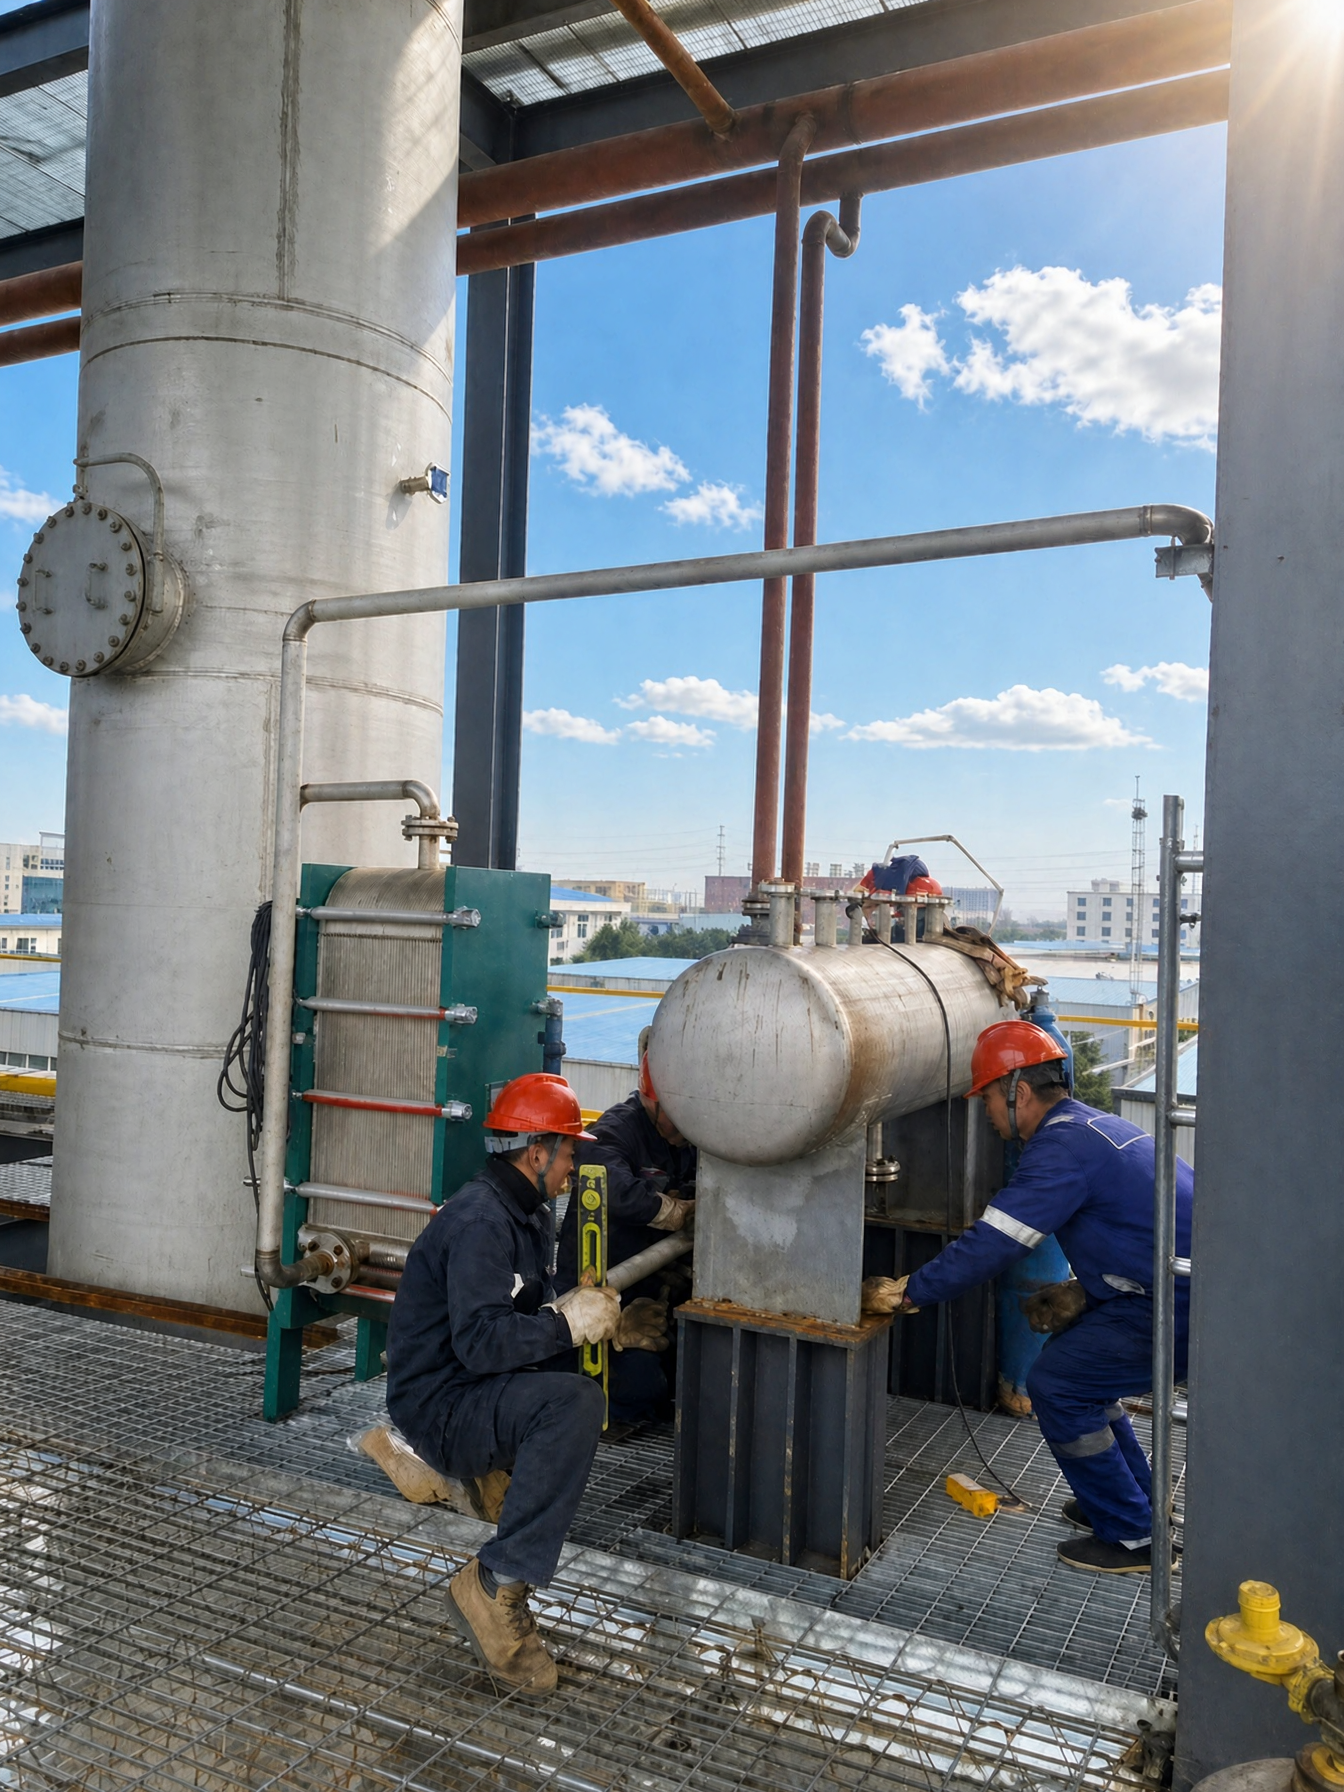
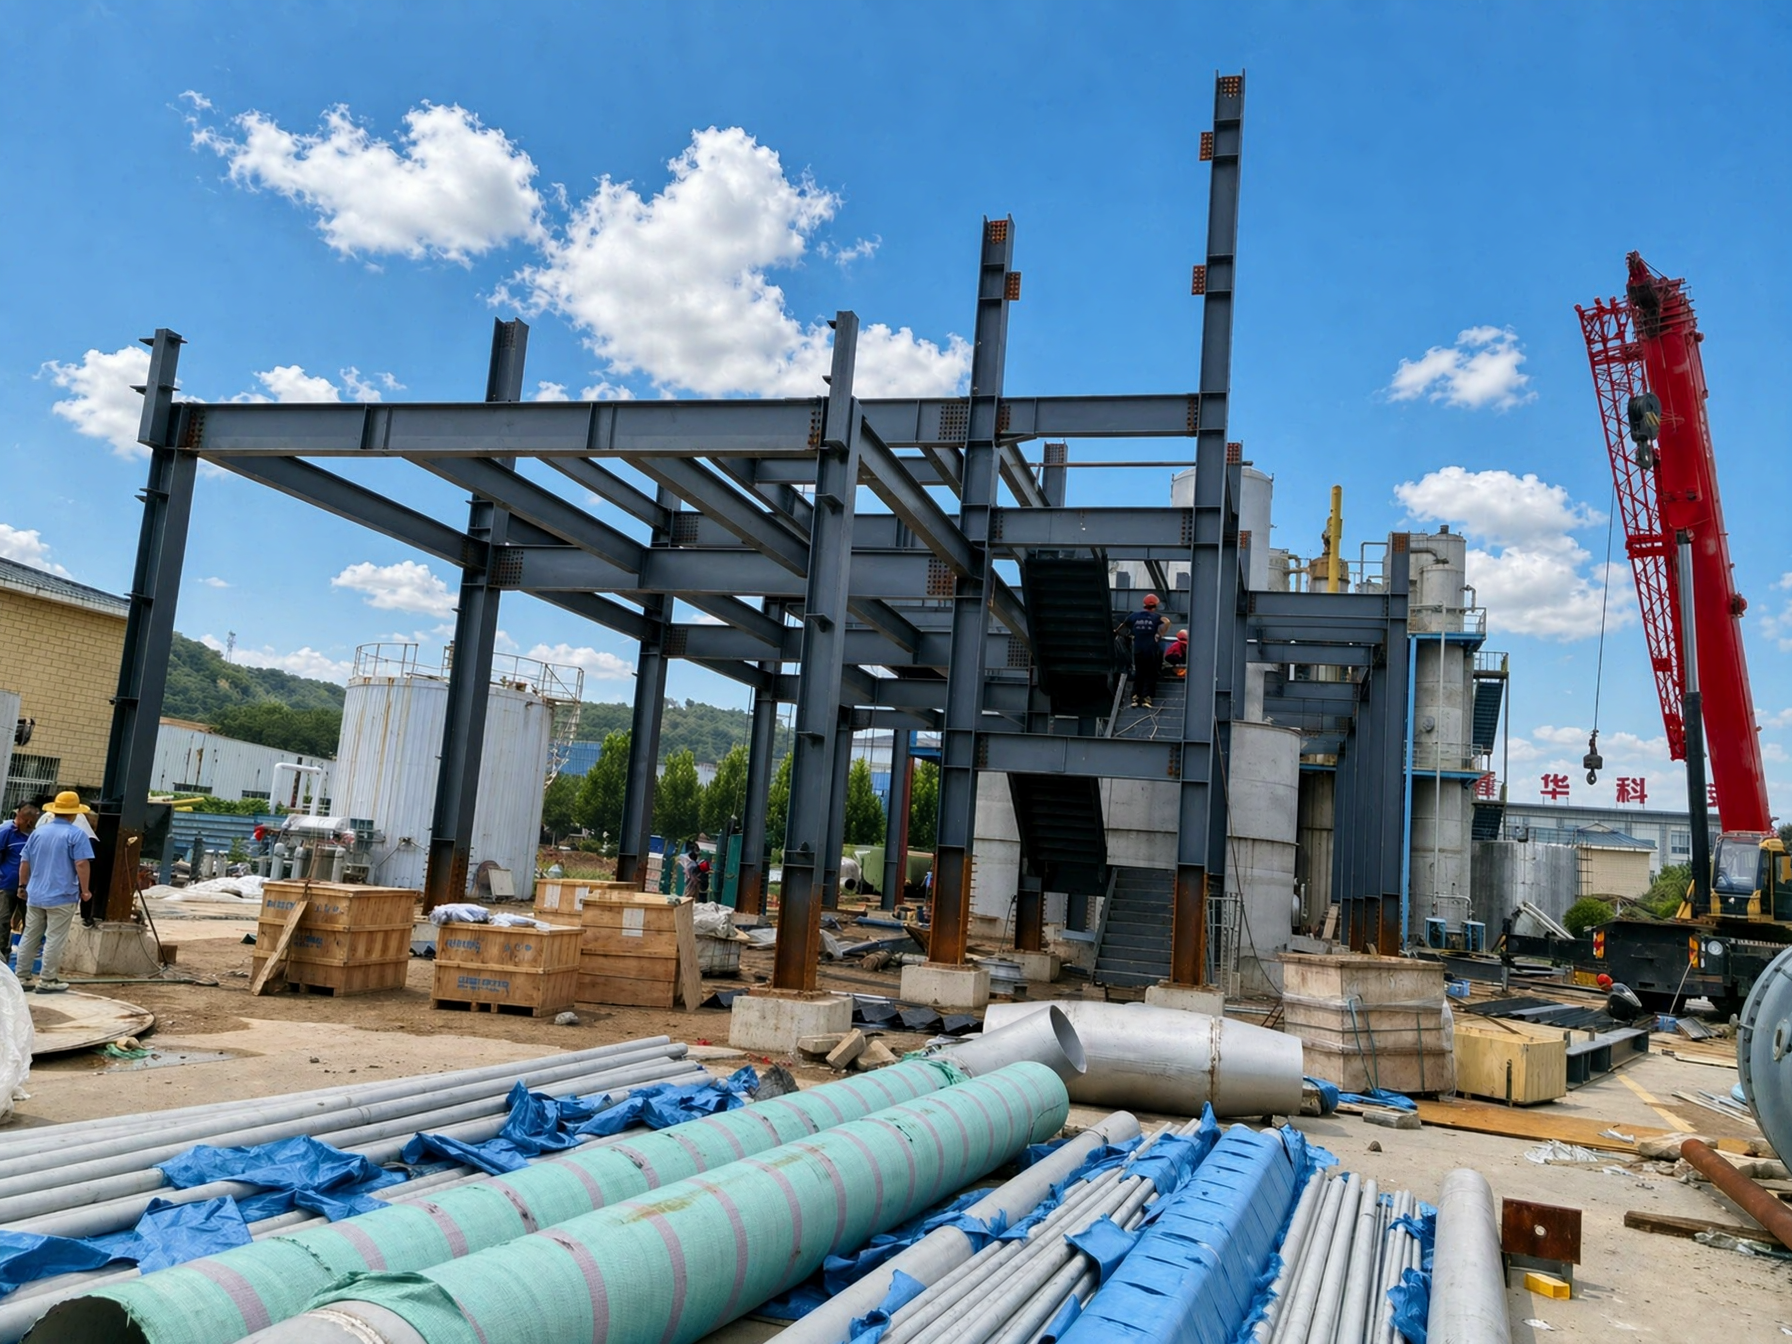
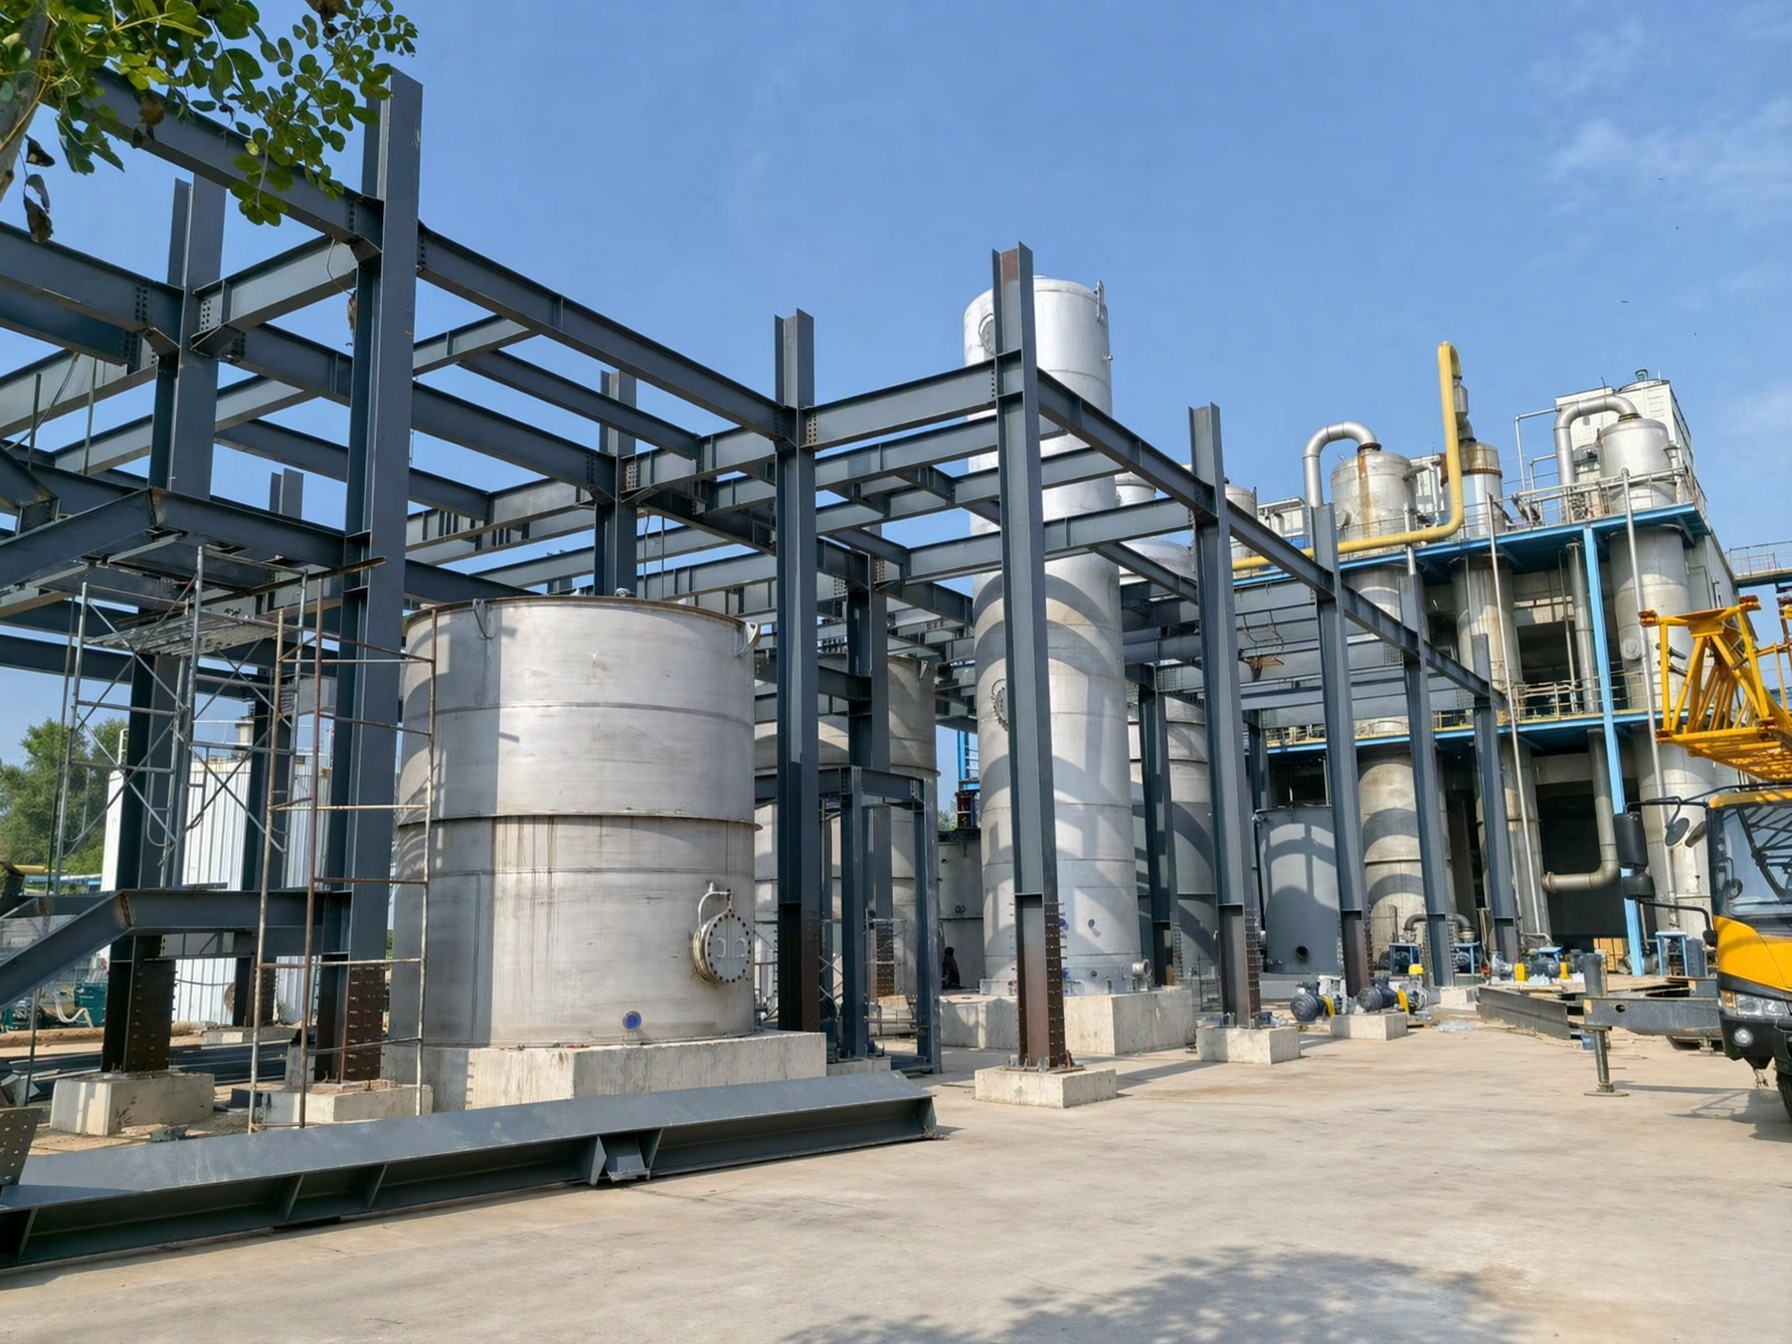
فراتر از طراحی نظری، اجرای موفق در محل کار بسیار حیاتی است. تصاویر زیر پروژهای اخیر را نشان میدهند که در آن یک کارخانه تولید اوروتروپین فاز گازی بهطور کامل در محل نصب و راهاندازی شده است. این تصاویر مهمترین نقاط عطفِ فازهای ساخت و نصب تجهیزات را ثبت کردهاند؛ از جمله نصب سازه فولادی، بلند کردن دقیق ستونهای تقطیر و مخازن ذخیرهسازی با ابعاد بزرگ، و نصب مبادلهگرهای حرارتی و سیستمهای بازیابی آمونیاک.
این پروژه بهطور دقیق اصول ایمنی و استانداردهای مهندسی بینالمللی را رعایت میکند و اطمینان حاصل میکند که کارخانه با بازدهی بالا، کنترل پایدار فرآیند و انطباق با الزامات زیستمحیطی عمل خواهد کرد. از ساخت راکتور اصلی تا مونتاژ کامل در محل، تیم مهندسی ما راهحلهای قابل اعتماد «کلید در قفل» را برای تولید جهانی مواد شیمیایی ارائه میدهد.
 EN