EN
LIENS RAPIDES
Guide détaillé sur la procédure de production gazeuse d’urotropine (HMTA). Découvrez le parcours réactionnel, les équipements principaux, les points de commande DCS et les normes internationales.
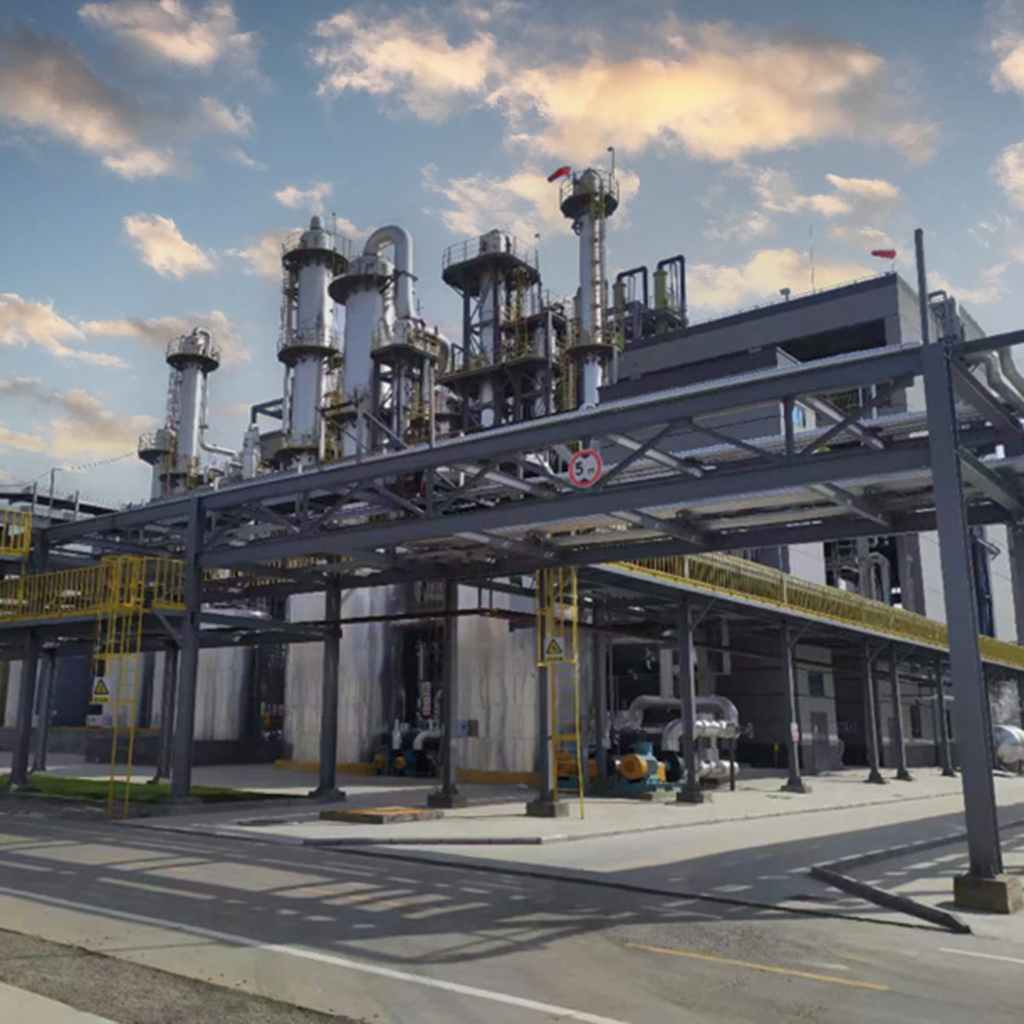
L’urotropine, dont le nom chimique est la tétramine hexaméthylène (souvent abrégée en HMTA) et qui est aussi appelée hexamine, est un composé amine cyclique formé par la condensation de formaldéhyde et d’ammoniac. Sur le plan industriel, le procédé en phase gazeuse constitue la voie de production dominante : il se caractérise par un fonctionnement continu, une utilisation efficace de la chaleur de réaction et un recyclage de la liqueur mère. La pureté du produit peut atteindre 99,3 % ou plus, tandis que la version haute spécification atteint 99,5 %, répondant ainsi aux exigences des secteurs pharmaceutique, des réactifs, du durcissement des résines et de la synthèse d’explosifs, entre autres.
1. Voie de procédé
Une usine d’urotropine en phase gazeuse se divise généralement en trois sections — réaction d’ammoniation, cristallisation et séchage, et récupération d’ammoniac — formant ainsi une boucle fermée de circulation de la liqueur mère et de récupération d’ammoniac.
La section de réaction d’ammoniation constitue l’unité réactionnelle centrale. Un gaz de formaldéhyde à haute température provenant de l’usine de formaldéhyde en amont et un gaz d’ammoniac vaporisé sont introduits, en proportions définies, dans un réacteur d’ammoniation contenant un liquide mère en circulation, où ils subissent une réaction en colonne à bulles dans la phase liquide afin de former de l’urotropine. La réaction et la concentration se produisent simultanément au sein du réacteur : en exploitant la chaleur latente du formaldéhyde et la chaleur de réaction (745,29 × 10³ J/mol), de l’eau ainsi que certains matériaux non réagis sont évacués sous vide, ce qui permet à la fois d’éliminer la chaleur de réaction et d’assurer la concentration.
La section de cristallisation et de séchage traite le matériau en phase liquide issu du réacteur. Le liquide concentré (rapport solide-liquide d’environ 15 % à 30 %) entre dans un récepteur de cristallisation pour une première séparation solide-liquide ; le liquide mère débordant est renvoyé vers le réacteur, w pendant que le liquide concentré issu du débordement est déshydraté dans une centrifugeuse jusqu’à une teneur en humidité de 3 % à 5 %, le matériau humide est envoyé vers un séchoir, où l’humidité du produit final est réduite à ≤ 0,5 % et la pureté atteint ≥ 99,3 %. Les gaz résiduaires du séchage subissent une séparation cyclonique suivie d’un lavage afin de récupérer les poussières. Lors du recyclage du liquide mère, si la coloration dépasse la limite autorisée, une partie de ce liquide est traitée dans un bac de décoloration au charbon actif, filtrée à l’aide d’une presse à filtre à plaques et cadres, puis réinjectée dans le système.
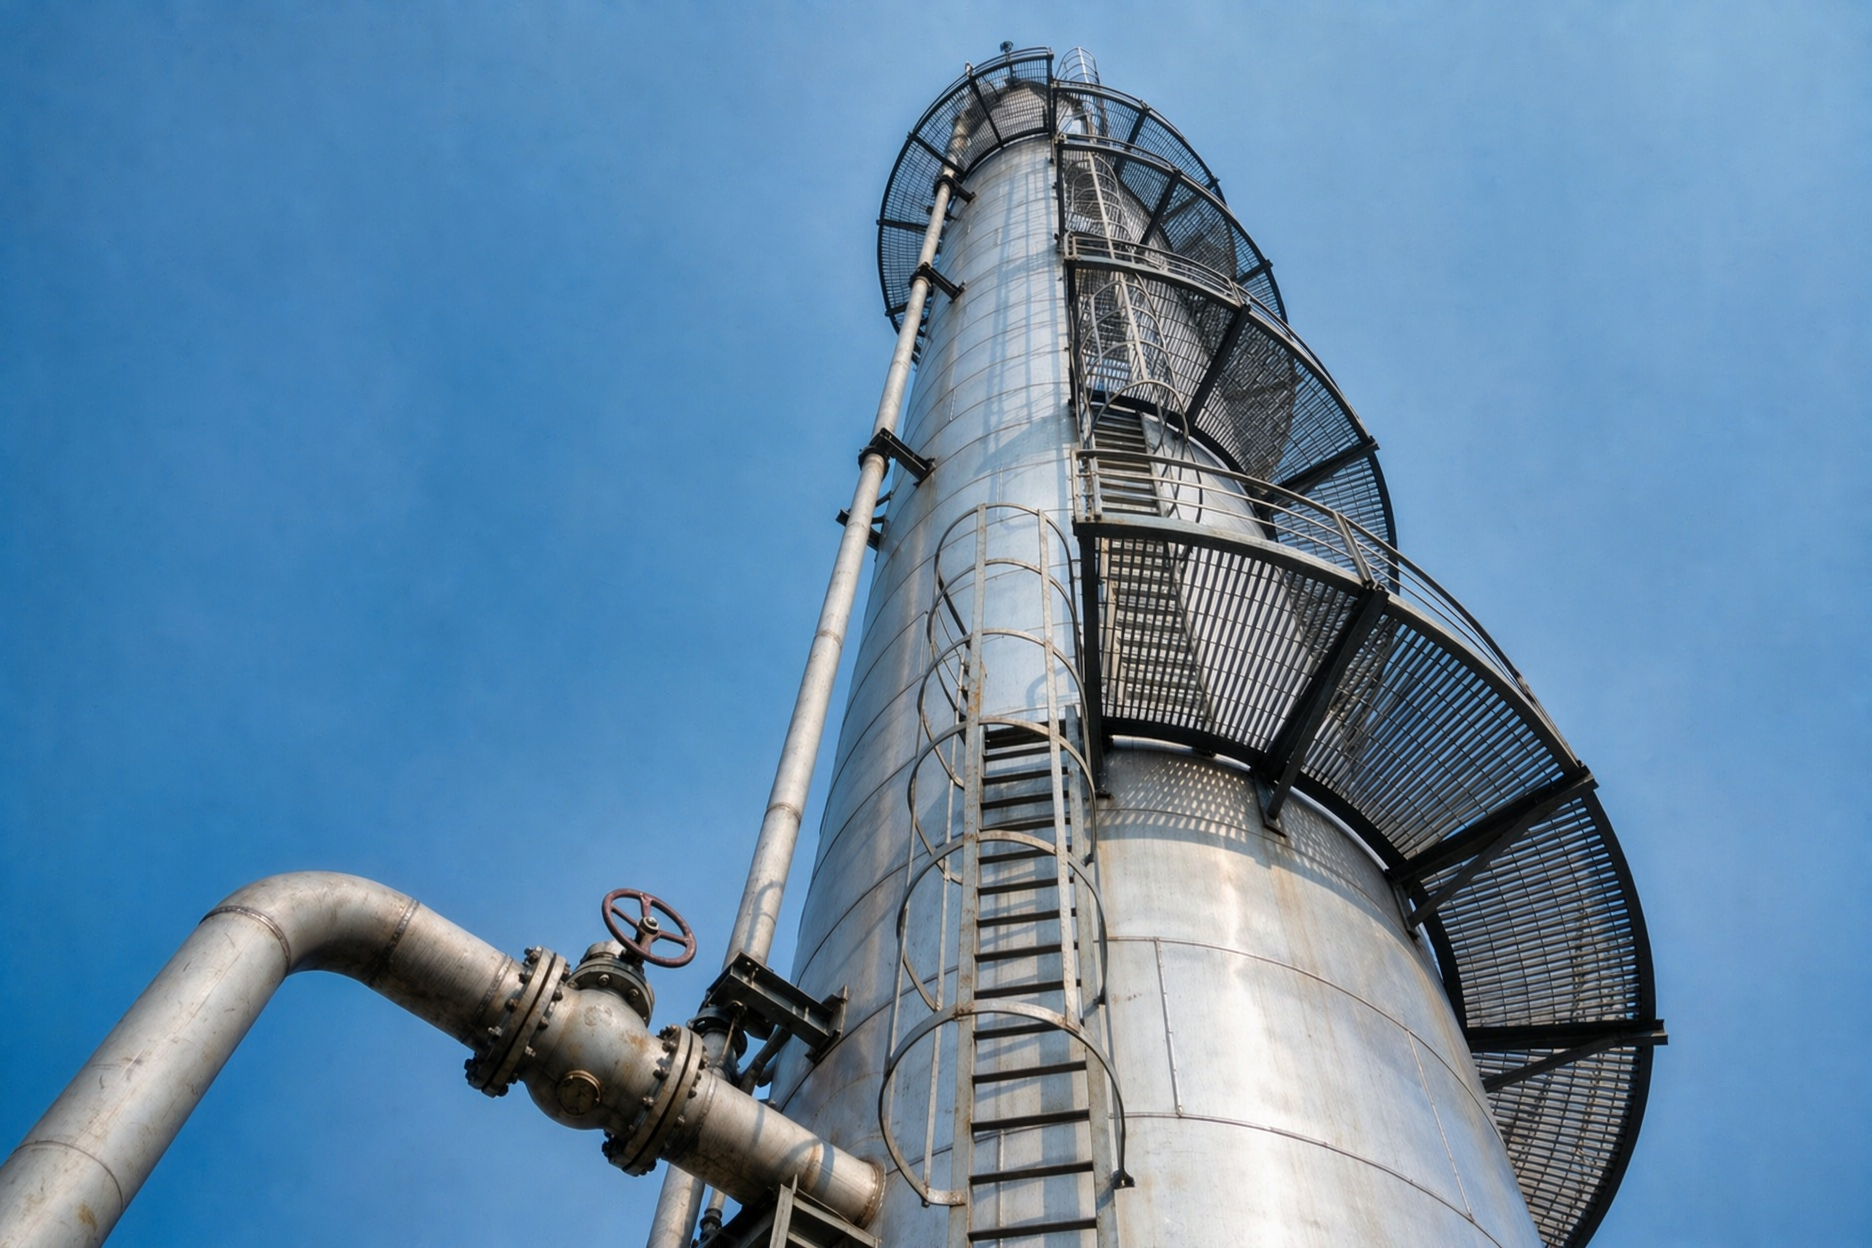
La section de récupération de l’ammoniac traite l’eau ammoniacale diluée produite après condensation et lavage à l’eau des gaz résiduaires de la réaction. Cette eau ammoniacale diluée est désorbée à la vapeur dans une tour de désorption d’ammoniac (tour garnie), généralement régulée à une température de fond d’environ 125 °C et à une pression d’environ 0,4 MPa ; l’eau ammoniacale prélevée en tête est renvoyée vers le réacteur pour récupération, tandis que les eaux usées issues du fond peuvent servir d’eau de complément au circuit d’eau de circulation.
2. Équipement principal
L’équipement central spécifique au procédé comprend : un réacteur d’ammoniation (muni d’un agitateur et de serpentins ou d’une chemise de transfert thermique), un récepteur de cristallisation, une centrifugeuse, un système de séchage (y compris une série de séparateurs cycloniques), une tour de désorption d’ammoniac (tour garnie), un évaporateur d’ammoniac, un filtre à ammoniac, un réservoir de recyclage de la liqueur mère, un réservoir de décoloration de la liqueur mère et une presse à filtre à plaques et cadres, ainsi que divers refroidisseurs (refroidisseur de liqueur mère, refroidisseur de gaz de queue, etc.) et des laveurs d’absorption/de récupération des gaz de queue.
Les instruments de détection et de commande du procédé comprennent principalement : un analyseur de pH (instrument analytique clé), des débitmètres électromagnétiques et des débitmètres à vortex/à tourbillon, des transmetteurs de pression différentielle, des transmetteurs de pression, des jauges de niveau à radar et des transmetteurs de niveau à pression différentielle, des sondes de température à résistance (RTD)/thermocouples, des vannes de régulation pneumatiques et des vannes d’arrêt pneumatiques, ainsi que des détecteurs d’alarme pour gaz inflammables/toxiques.
3. Points clés de la commande en production industrielle
Le schéma de commande utilise le DCS comme centre névralgique, assurant une surveillance centralisée et une régulation automatique des principaux paramètres du procédé, dont l’objectif fondamental est de supprimer les réactions inverses et secondaires et de garantir un fonctionnement continu et stable.
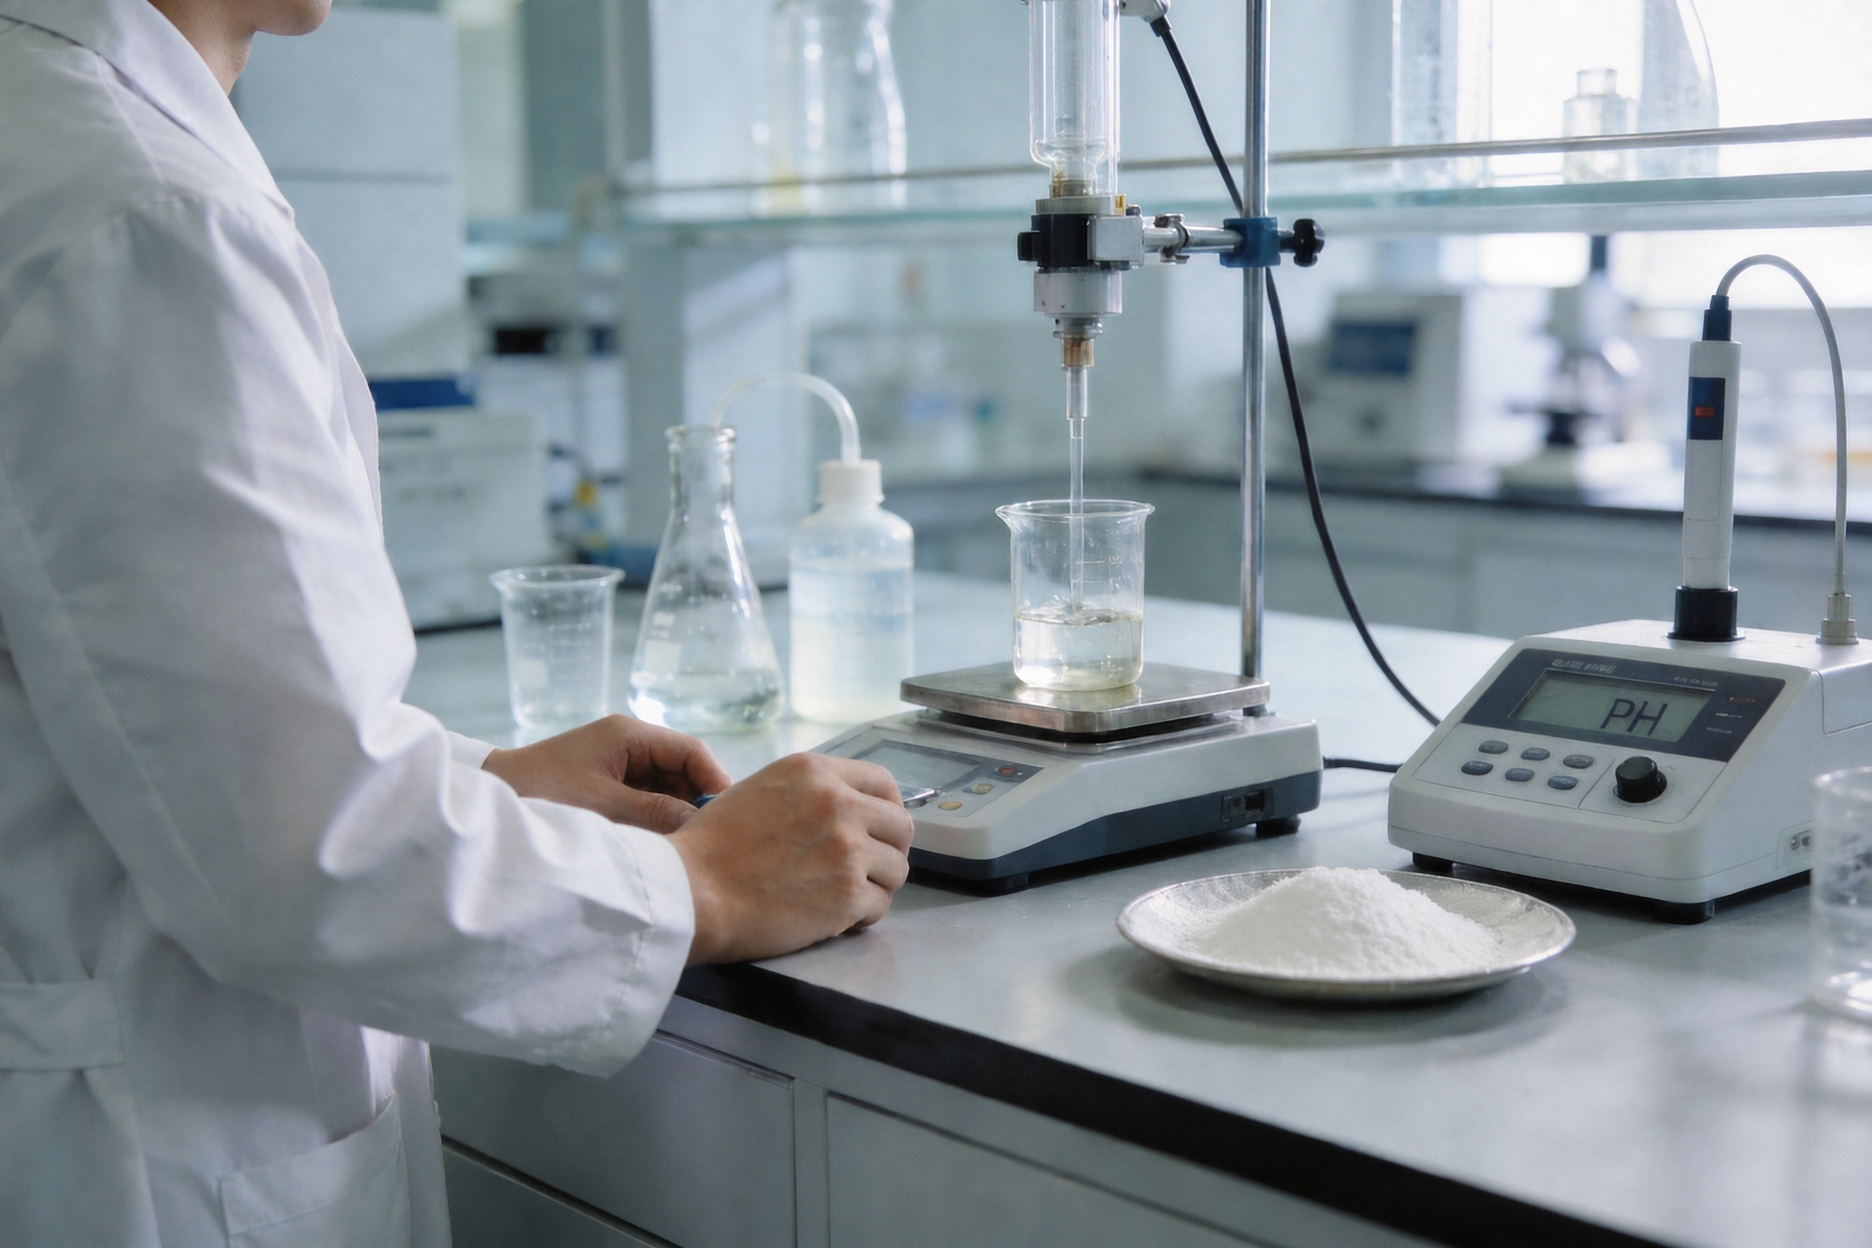
Le pH de la réaction et l’excès d’ammoniac constituent les indicateurs de commande les plus critiques. La réaction doit s’effectuer dans des conditions alcalines, généralement avec un pH de la liqueur réactionnelle maintenu entre 8 et 9 et un excès d’ammoniac conservé à environ 1 %, afin de supprimer efficacement la décomposition inverse de l’urotropine dans des conditions acides ou neutres et de réduire la formation de produits secondaires. Le système de commande surveille en continu le pH à l’aide d’un analyseur de pH en ligne et ouvre automatiquement davantage la vanne de régulation d’alimentation en ammoniac lorsque le pH est bas.
La température de réaction et le vide sont régulés par évaporation sous vide pour l’évacuation de la chaleur. Le système de commande ajuste soit le débit de la pompe à vide, soit celui de l’eau de refroidissement afin de stabiliser la température du réacteur et le vide dans la plage prédéfinie, garantissant ainsi que le taux d’évaporation de l’eau corresponde au taux de génération de chaleur de la réaction et empêchant toute montée excessive de température qui aggraverait les réactions secondaires et la décomposition du produit.
La régulation du rapport des matières premières repose sur la liaison entre les débitmètres et les vannes de commande, permettant de réguler avec précision les débits d’alimentation en formaldéhyde et en ammoniac selon une proportion fixée, tout en assurant un léger excès d’ammoniac.
La réutilisation de la liqueur mère et la surveillance de sa couleur constituent des éléments clés de la rentabilité du procédé en phase gazeuse. La couleur de la liqueur mère doit être surveillée ; dès qu’elle dépasse la limite autorisée, une partie de cette liqueur est dirigée vers un réservoir de décoloration au charbon actif, filtrée à l’aide d’une presse à filtre à plaques et cadres, puis renvoyée dans le système, avec, si nécessaire, un rejet partiel de la liqueur mère afin de maintenir l’équilibre des impuretés.
Contrôle de la cristallisation et de la séparation : le rapport solide-liquide de la liqueur concentrée est maintenu entre 15 % et 30 %, l’humidité de la pâte humide issue de la centrifugeuse entre 3 % et 5 %, et l’humidité du produit fini est ≤ 0,5 % avec une pureté ≥ 99,3 % afin de satisfaire aux spécifications de qualité supérieure.
Le fonctionnement de la tour de désorption de l’ammoniac exige le maintien d’une température de fond d’environ 125 °C et d’une pression d’environ 0,4 MPa, afin d’assurer un arrachage à la vapeur efficace et la récupération de l’ammoniac présent dans l’eau ammoniacale diluée, ce qui réduit la consommation de matières premières et la pression environnementale.
Pour le contrôle de la sécurité, le système est équipé d’alarmes de détection de gaz inflammables ou toxiques, interconnectées avec des ventilateurs d’urgence ou des vannes d’arrêt, et les équipements critiques sont munis de boutons d’arrêt d’urgence ou d’un système d’instrumentation de sécurité (SIS) permettant d’exécuter automatiquement des actions protectrices en cas de dépassement de température, de pression ou de fuite de gaz.
4. Principaux codes et normes
Les projets nationaux suivent un système de codification fondé sur les normes GB : aménagement général et protection contre l’incendie conformément aux normes GB 50489 et GB 51283 (les normes GB 50160 et GB 50016 s’appliquent également aux projets liés aux systèmes pétrochimiques) ; émissions de gaz résiduaires conformes à la norme GB 31571 (formaldéhyde, méthanol, oxydes d’azote, etc.) et à la norme GB 14554 (ammoniac et autres substances odorantes), les matières particulaires étant régies par la norme GB 16297 ; stockage et élimination des déchets dangereux conformes à la norme GB 18597, les déchets solides industriels non dangereux relevant de la norme GB 18599 ; bruit conformément à la norme GB 12348 ; maîtrise des infiltrations selon la norme GB/T 50394 ; protection contre les explosions électriques selon la norme GB 50058 ; récipients sous pression conformes à la norme GB/T 150 ; instruments de sécurité conformes à la spécification de conception des équipements de sécurité et à la série de normes GB/T 21109.
Les projets internationaux n’utilisent pas la norme GB comme référence principale, mais suivent plutôt la réglementation locale, les normes spécifiées par le maître d’ouvrage et les codes internationalement reconnus. Les normes produits font souvent référence à la norme GOST 1381-73 (hexaméthylènetétramine à usage industriel), et les spécifications de l’entreprise fournisseur (pureté, teneur en humidité, cendres, ammoniac libre, chlorures, sulfates, métaux lourds, etc.) sont fréquemment citées dans les contrats comme critères d’acceptation ; les méthodes d’analyse peuvent renvoyer à la norme ISO 8988:2006 (détermination de la teneur en hexaméthylènetétramine dans les résines phénoliques) ainsi qu’à des normes fondamentales telles que ASTM E203 et ASTM E29. En matière de sécurité et de protection contre l’incendie, l’urotropine est classée comme solide inflammable (catégorie 1) ; la manipulation des poussières suit les recommandations des normes NFPA 654 et NFPA 77 ; les projets relevant du système normatif européen doivent se conformer à la directive ATEX 1999/92/CE et au règlement 2014/34/UE ; le transport doit être étiqueté UN 1328 et respecter le Code IMDG et les Règlements IATA DGR ; les limites d’exposition professionnelle sont définies par l’ACGIH (TWA : 1 mg/m³, indiqué comme DSEN). Les normes de conception technique de l’installation (récipients sous pression, classes de tuyauteries, protection électrique contre les explosions, interverrouillages des instruments, etc.) sont précisées dans l’annexe technique du contrat, avec des combinaisons courantes telles que le système normatif américain (ASME, ASTM, API, NFPA, IEEE/ISA), le système normatif européen (EN/ISO, PED, ATEX, CEI) ou les normes du pays du projet ; les codes de conception des équipements non standard essentiels dépendent du code relatif aux récipients sous pression adopté (par exemple ASME Section VIII Div. 1 ou EN 13445), la Base de Conception et la Liste des Codes et Normes Applicables constituant la référence finale.
5. Pureté du produit et principales utilisations
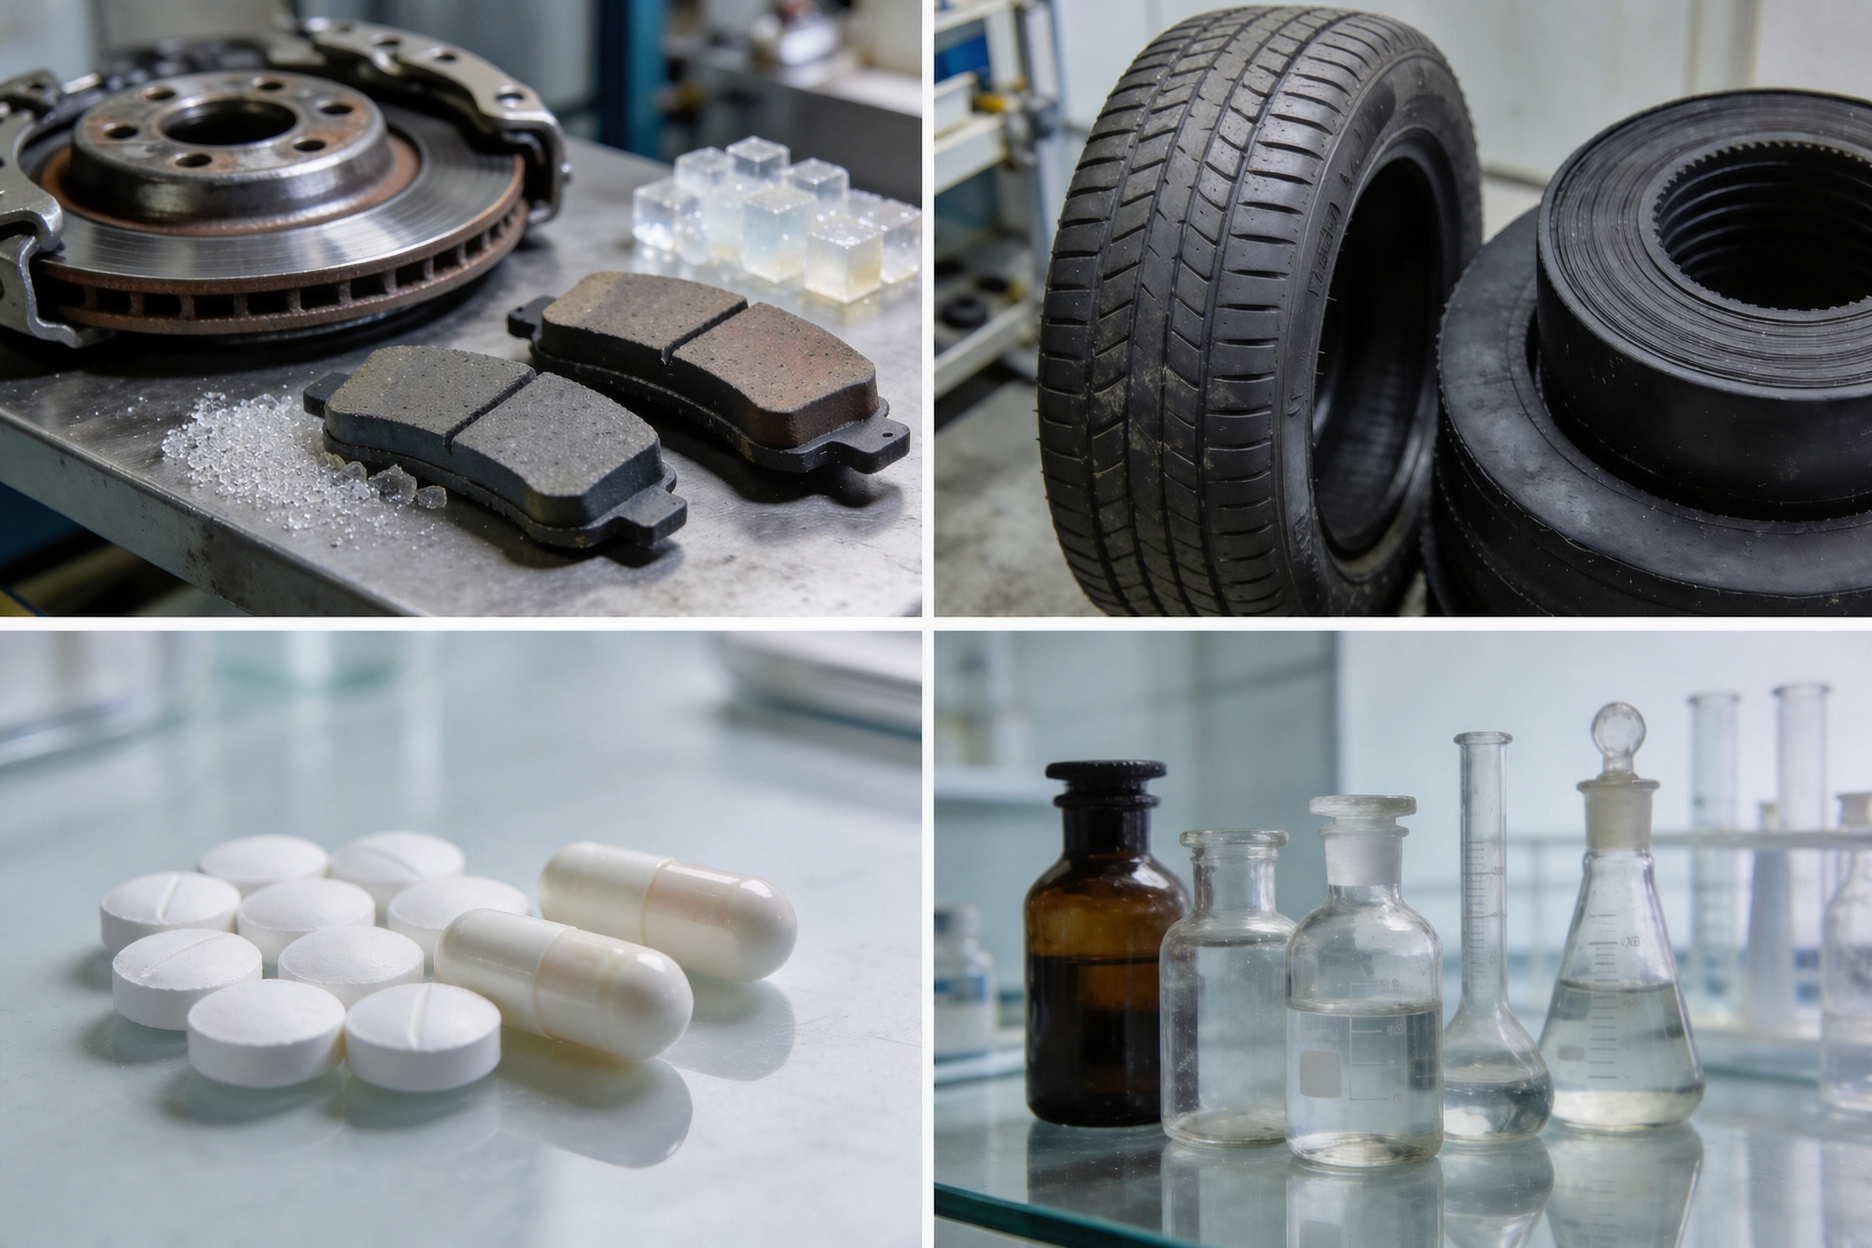
L’urotropine de qualité industrielle présente généralement une pureté supérieure à 99 %, la qualité supérieure exigeant une pureté ≥ 99,3 % et une teneur en humidité ≤ 0,5 %. Le produit haute spécification, à 99,5 % de pureté, peut être utilisé dans des domaines sensibles aux impuretés : comme agent de durcissement pour les résines phénoliques et résorcinoliques employées dans les garnitures de freins, les garnitures d’embrayage, les abrasifs et les réfractaires ; comme accélérateur de vulcanisation du caoutchouc (accélérateur H) ; comme matière première pharmaceutique pour la synthèse de divers médicaments, sous le nom médical de méthénamine, utilisé dans le traitement des infections urinaires légères (il se décompose dans l’urine acide pour libérer du formaldéhyde, qui exerce une action bactéricide) ; comme matière première pour la synthèse d’explosifs tels que le RDX et comme composant de blocs de carburant solide ; comme réactif en synthèse organique (réaction de Duff, réaction de Sommelet) et comme réactif analytique ; ainsi que comme antiagglomérant pour l’urée, inhibiteur de corrosion dans les procédés de traitement des métaux, et agent de durcissement pour les sables enduits de résine dans la fonderie.
Les exigences de pureté de qualité pharmaceutique utilisent ≥ 99,0 % comme seuil de référence : la Pharmacopée chinoise précise « pas moins de 99,0 % », calculé sur la base sèche, tandis que la USP et la BP/Ph. Eur. spécifient 99,0 % à 100,5 % sur la base sèche. Parmi les grades réactifs, le grade réactif analytique (AR) et le grade ACS exigent généralement ≥ 99,0 %, le grade pur chimique (CP) exige ≥ 98,0 %, et certaines spécifications de réactifs haute pureté peuvent atteindre ≥ 99,5 %. Une pureté de 99,5 % couvre déjà les exigences minimales d’essai de la plupart des normes pharmaceutiques et réactives, mais son utilisation éventuelle comme substance pharmaceutique ou réactif dépend également du respect simultané des limites relatives aux indicateurs d’impuretés, tels que les métaux lourds, les chlorures et la perte au séchage.
Conclusion
La production industrielle de l’urotropine par procédé en phase gazeuse repose sur une boucle fermée à trois étapes comprenant la réaction d’ammoniation, la cristallisation et le séchage, ainsi que la récupération de l’ammoniac, le contrôle précis du pH et de l’excès d’ammoniac constituant l’élément central ; ce procédé s’appuie sur une surveillance centralisée par système DCS et sur des instruments en ligne dédiés afin d’assurer des conditions réactionnelles stables. La conception de l’installation doit intégrer de façon coordonnée les exigences réglementaires multinationales relatives à la protection contre l’incendie, à la protection de l’environnement, aux déchets solides, au bruit, au contrôle des infiltrations et aux systèmes de sécurité interverrouillés ; pour les projets internationaux, il convient de respecter le système normatif précisé dans le contrat, en intégrant des référentiels généraux internationaux tels que les normes de produits, les normes de méthodes d’analyse, les codes de sécurité et de protection contre l’incendie, ainsi que les limites d’exposition professionnelle. La pureté du produit, variant de 99,3 % pour la qualité industrielle à 99,5 % pour la qualité haute spécification, correspond à des applications différenciées — allant de la réticulation des résines et des additifs caoutchoutiques à la synthèse pharmaceutique et aux réactifs chimiques — les critères de pureté et le contrôle des impuretés déterminant conjointement le domaine d’application final du produit.
6. Étude d’ingénierie : Installation d’une usine d’urotropine
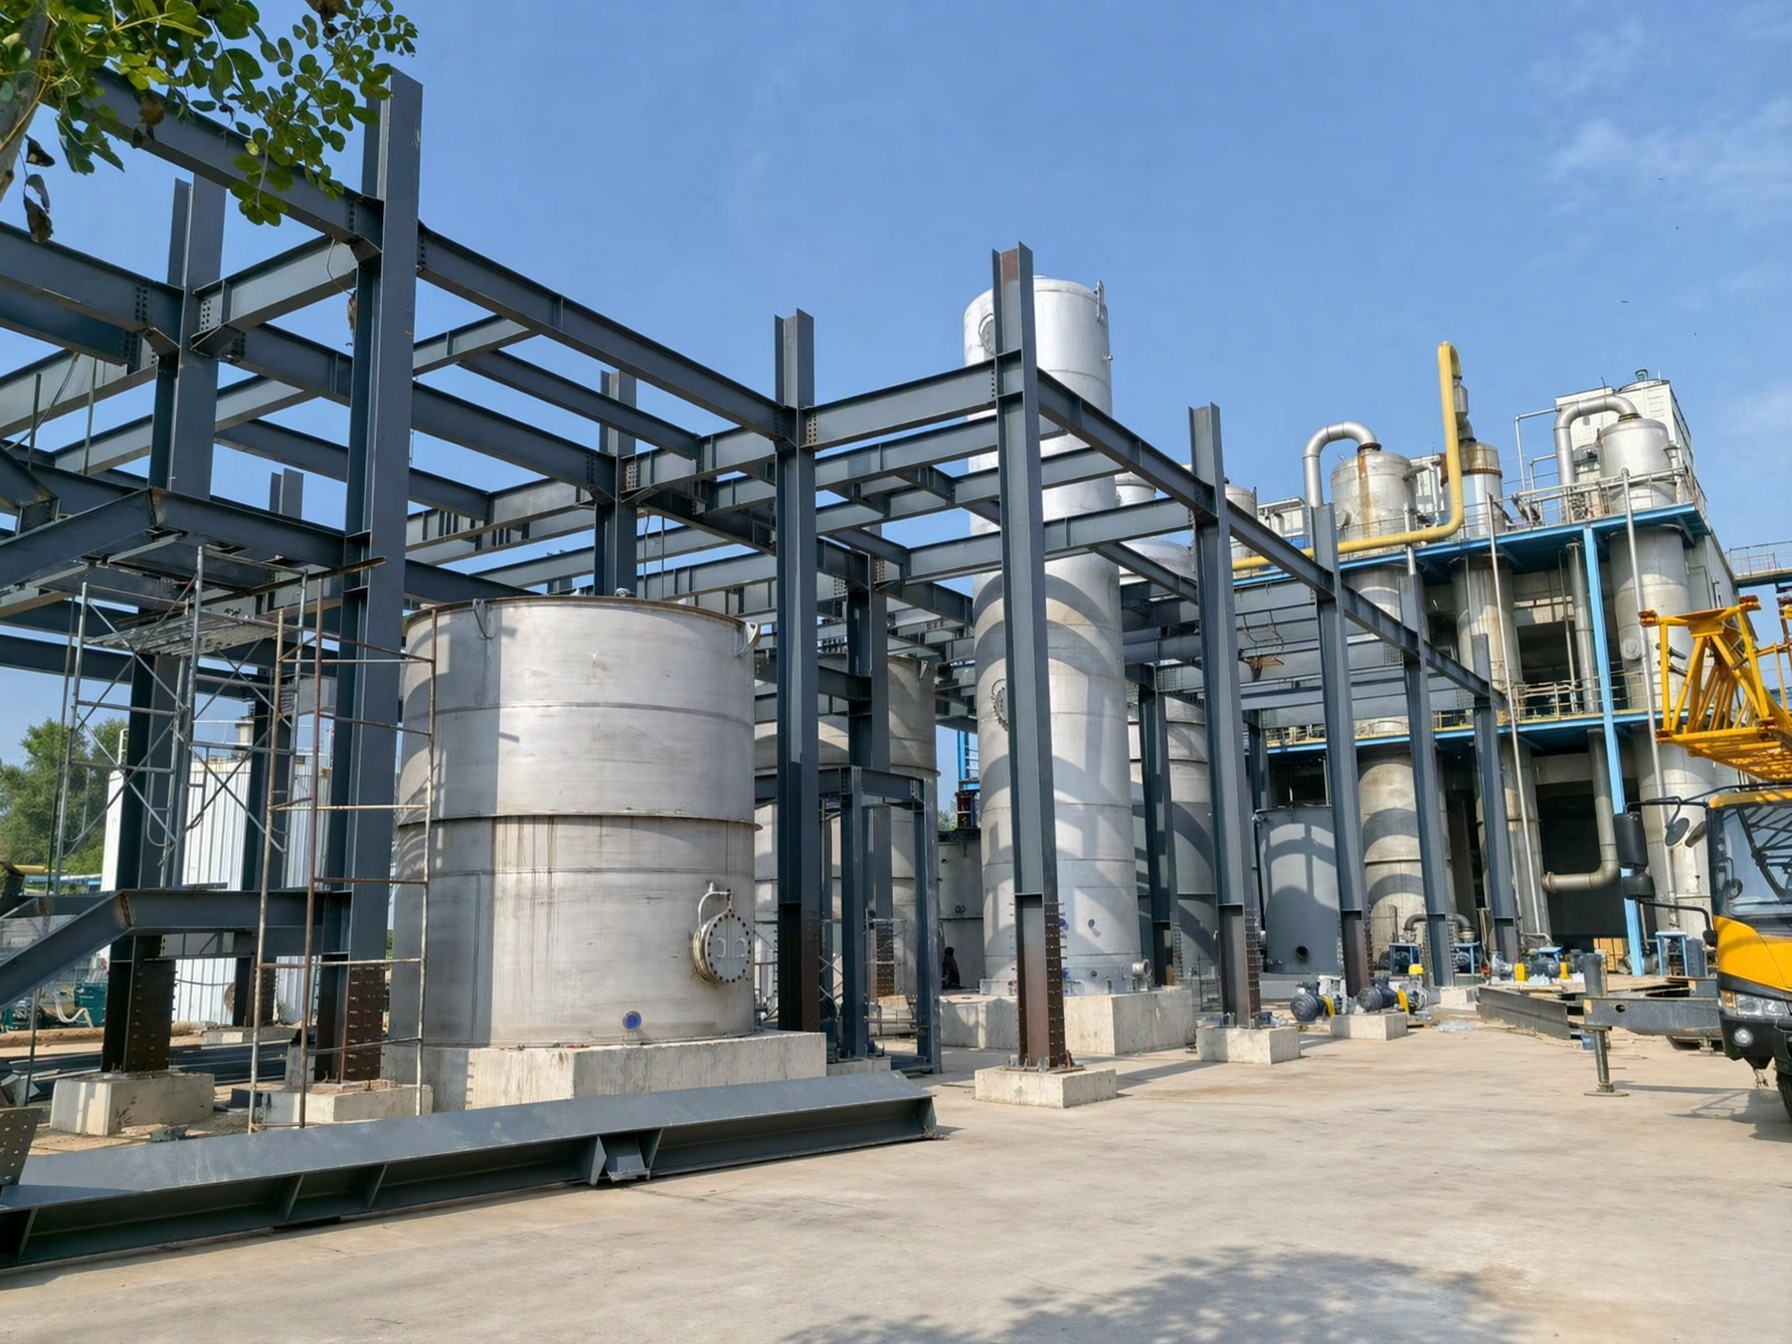
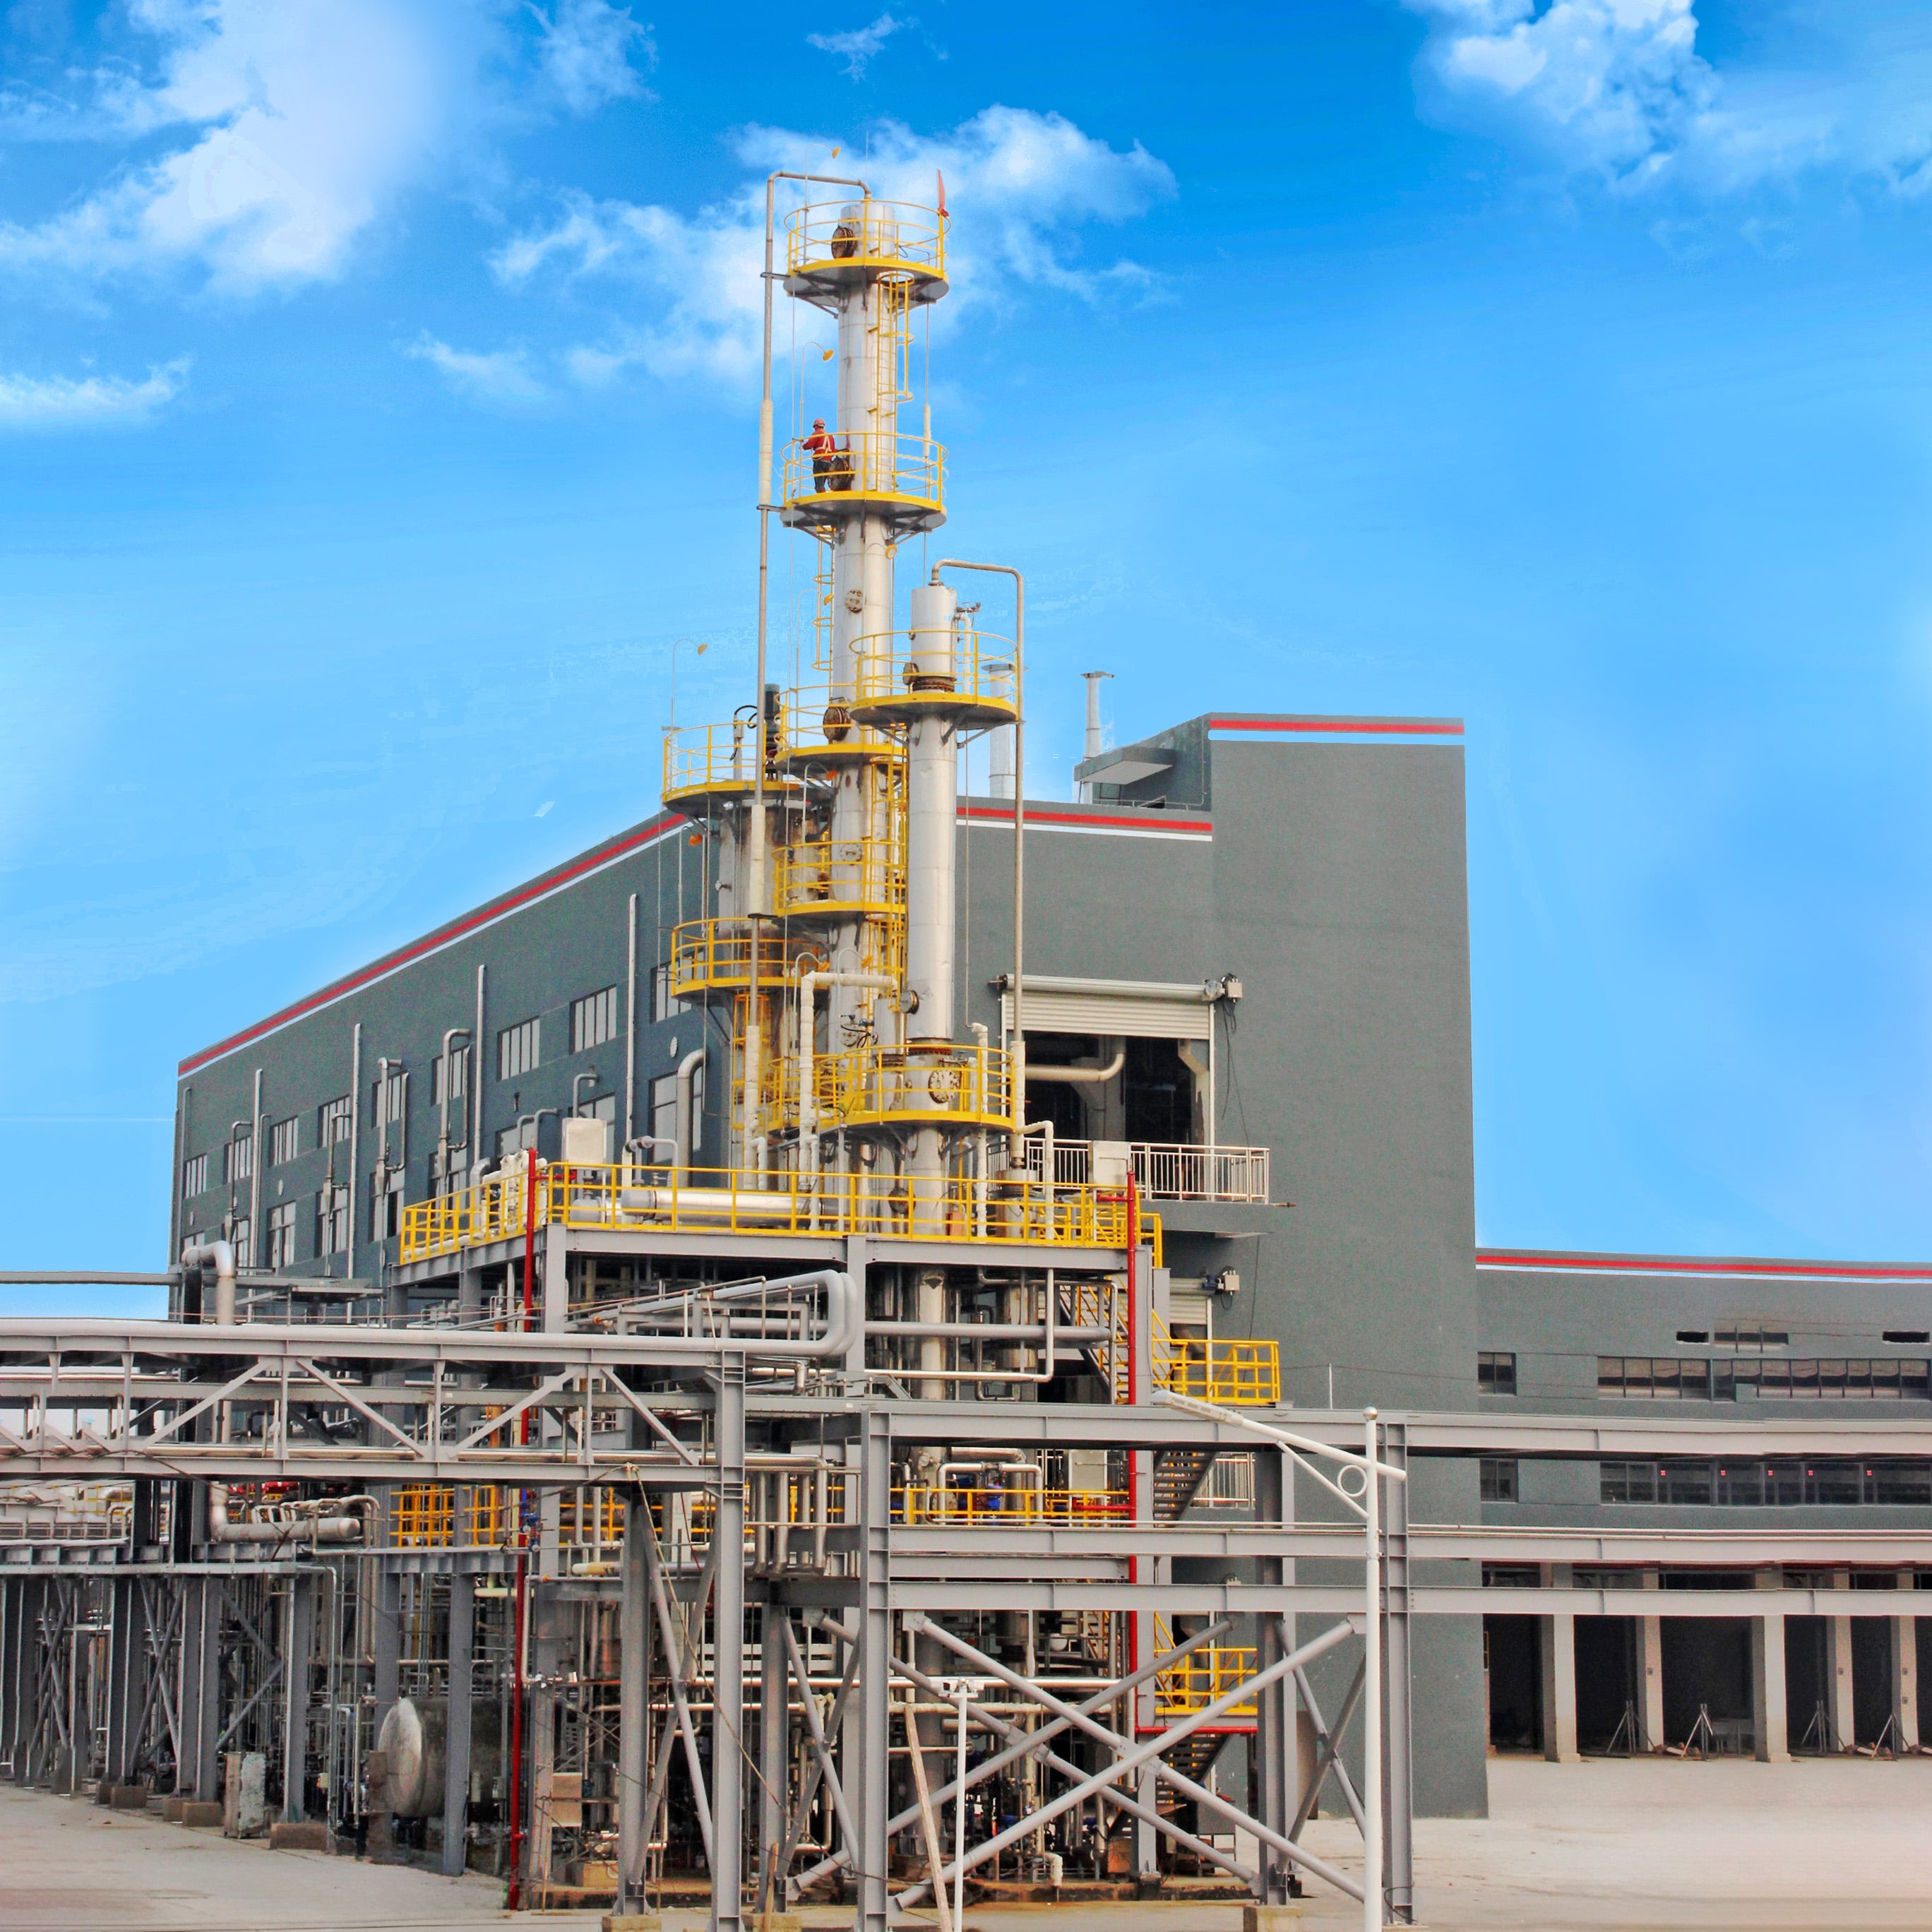
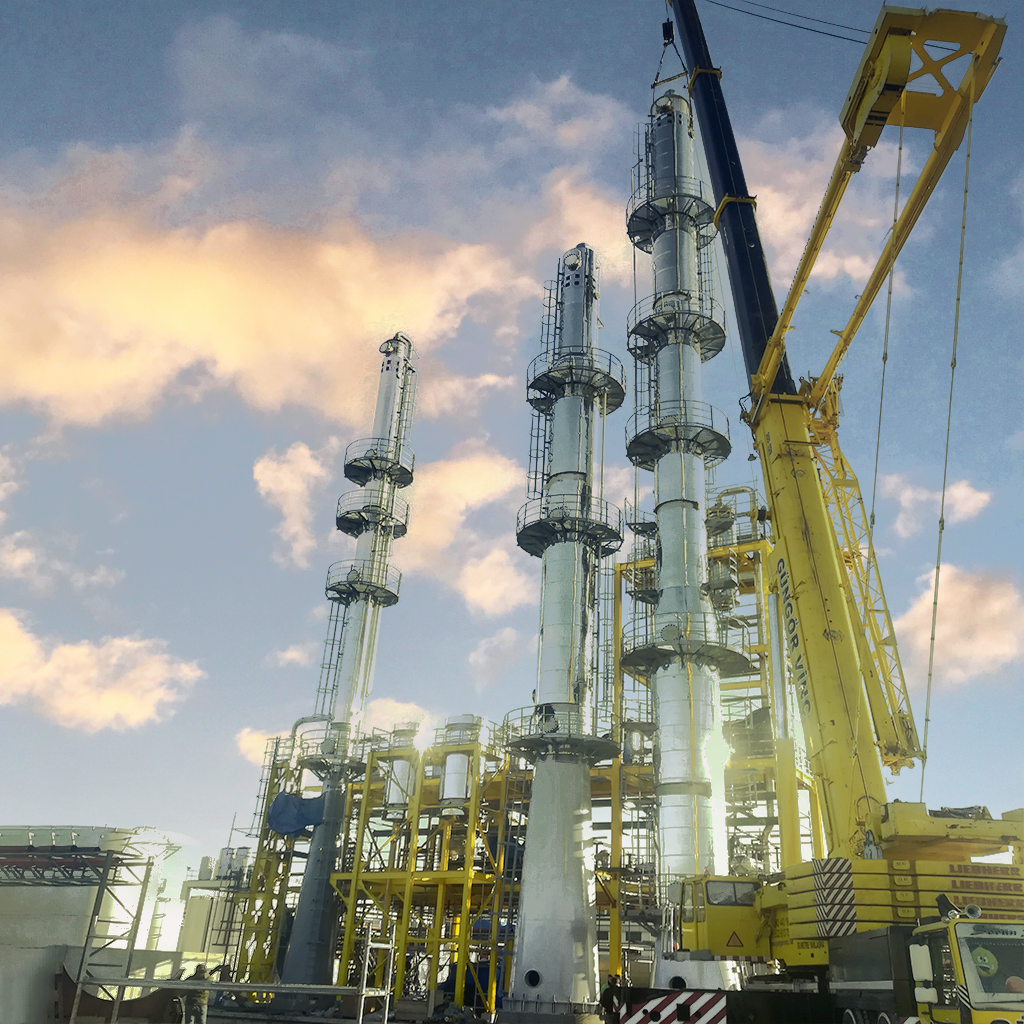
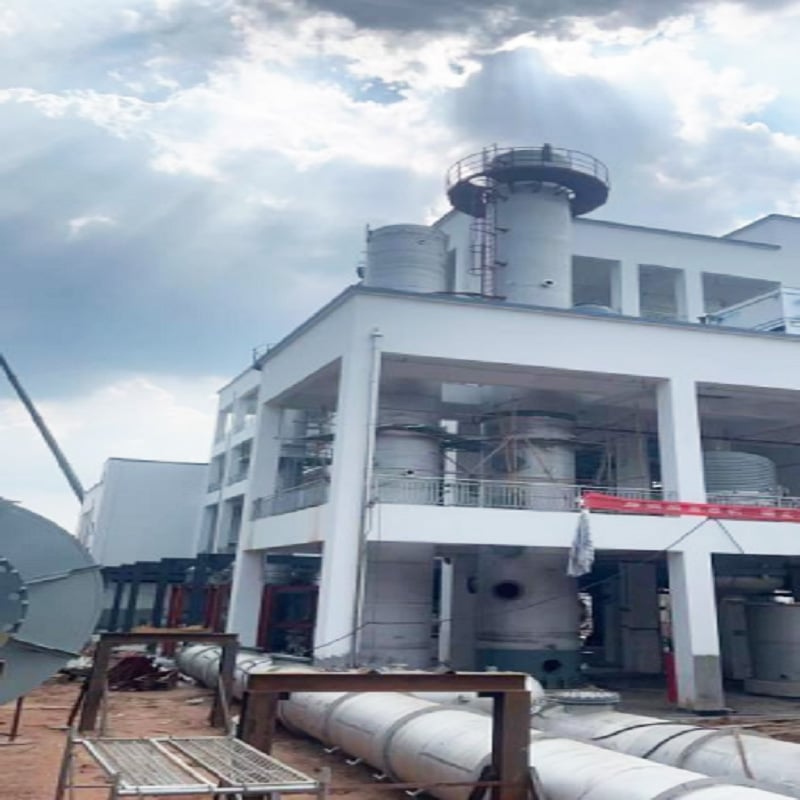
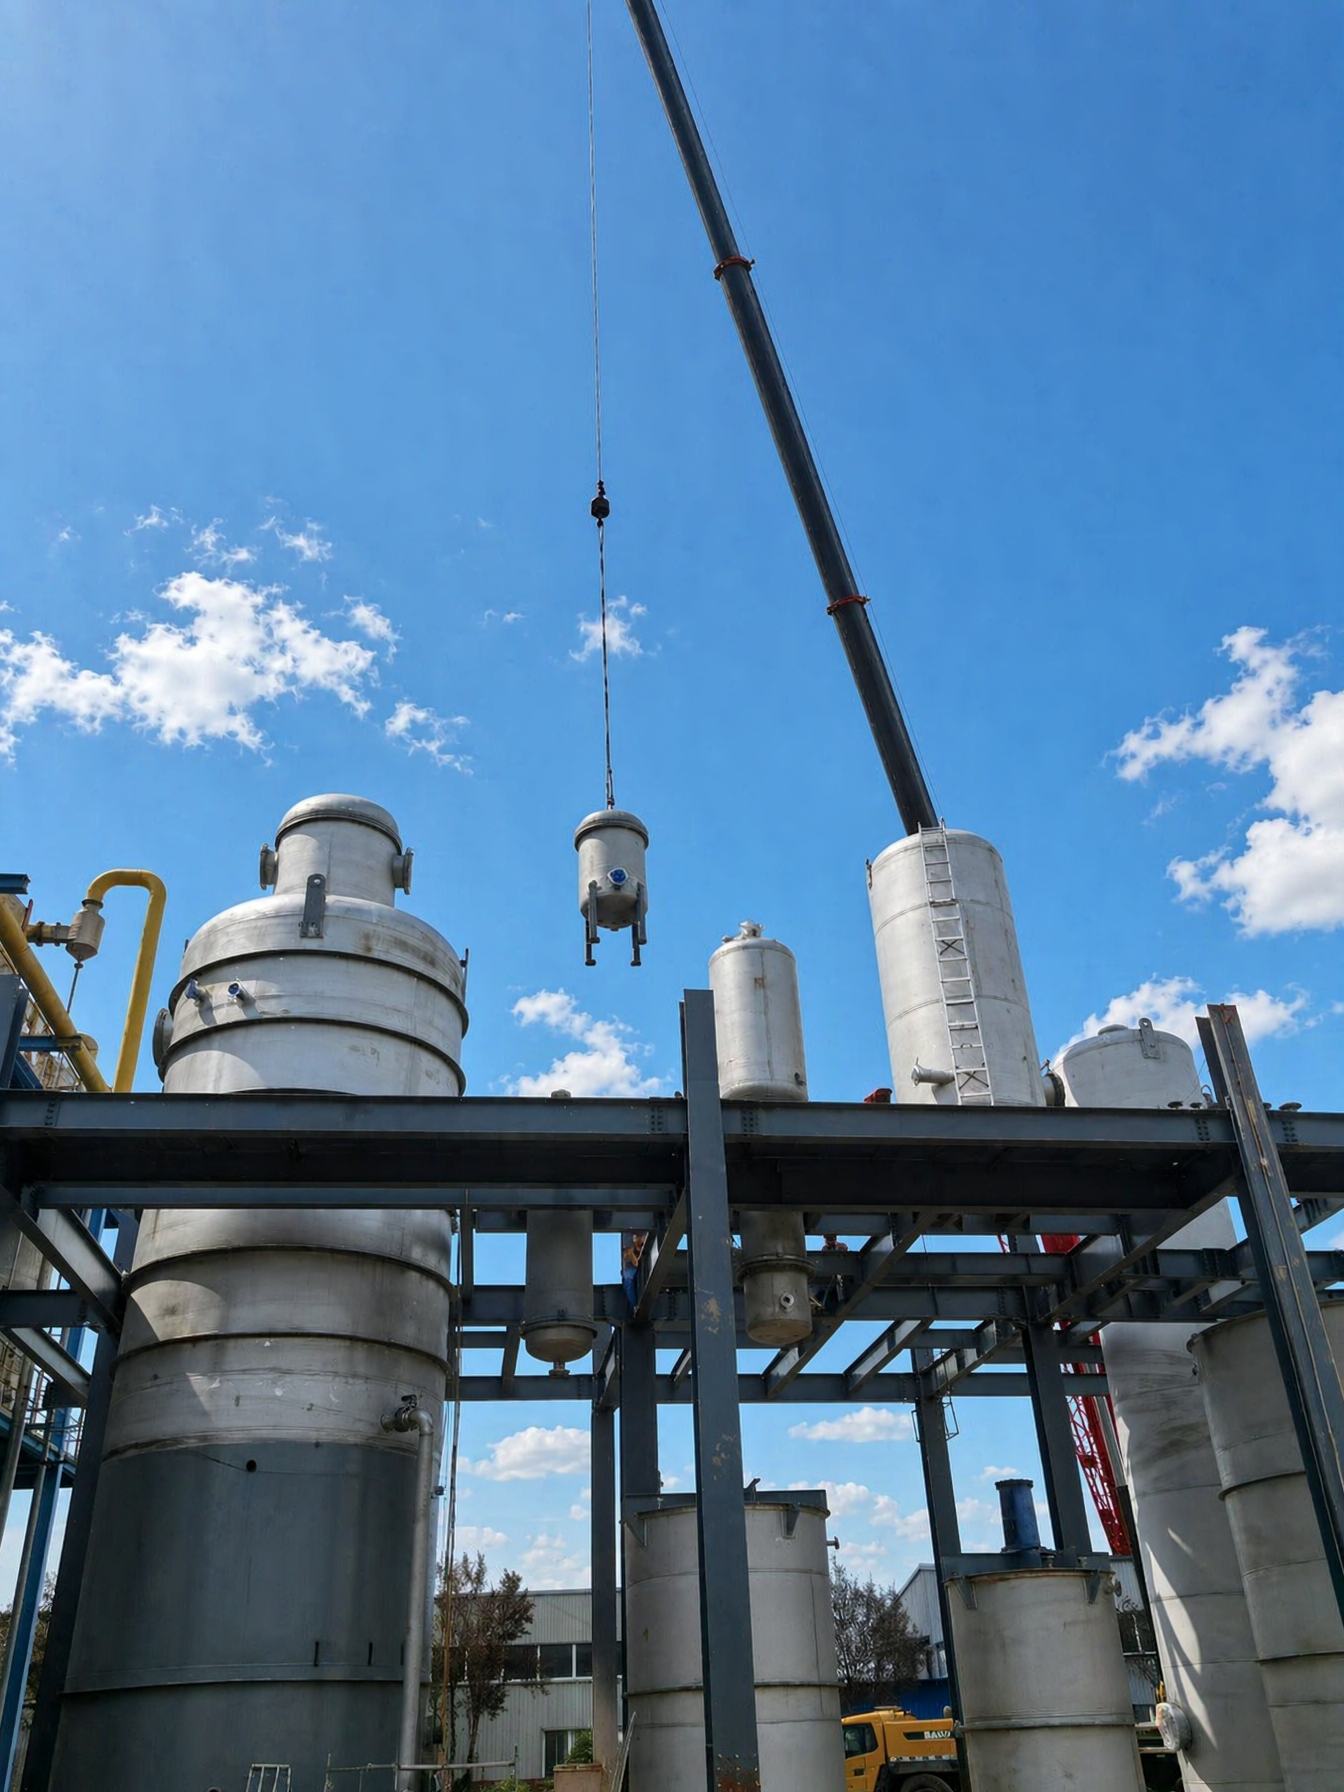
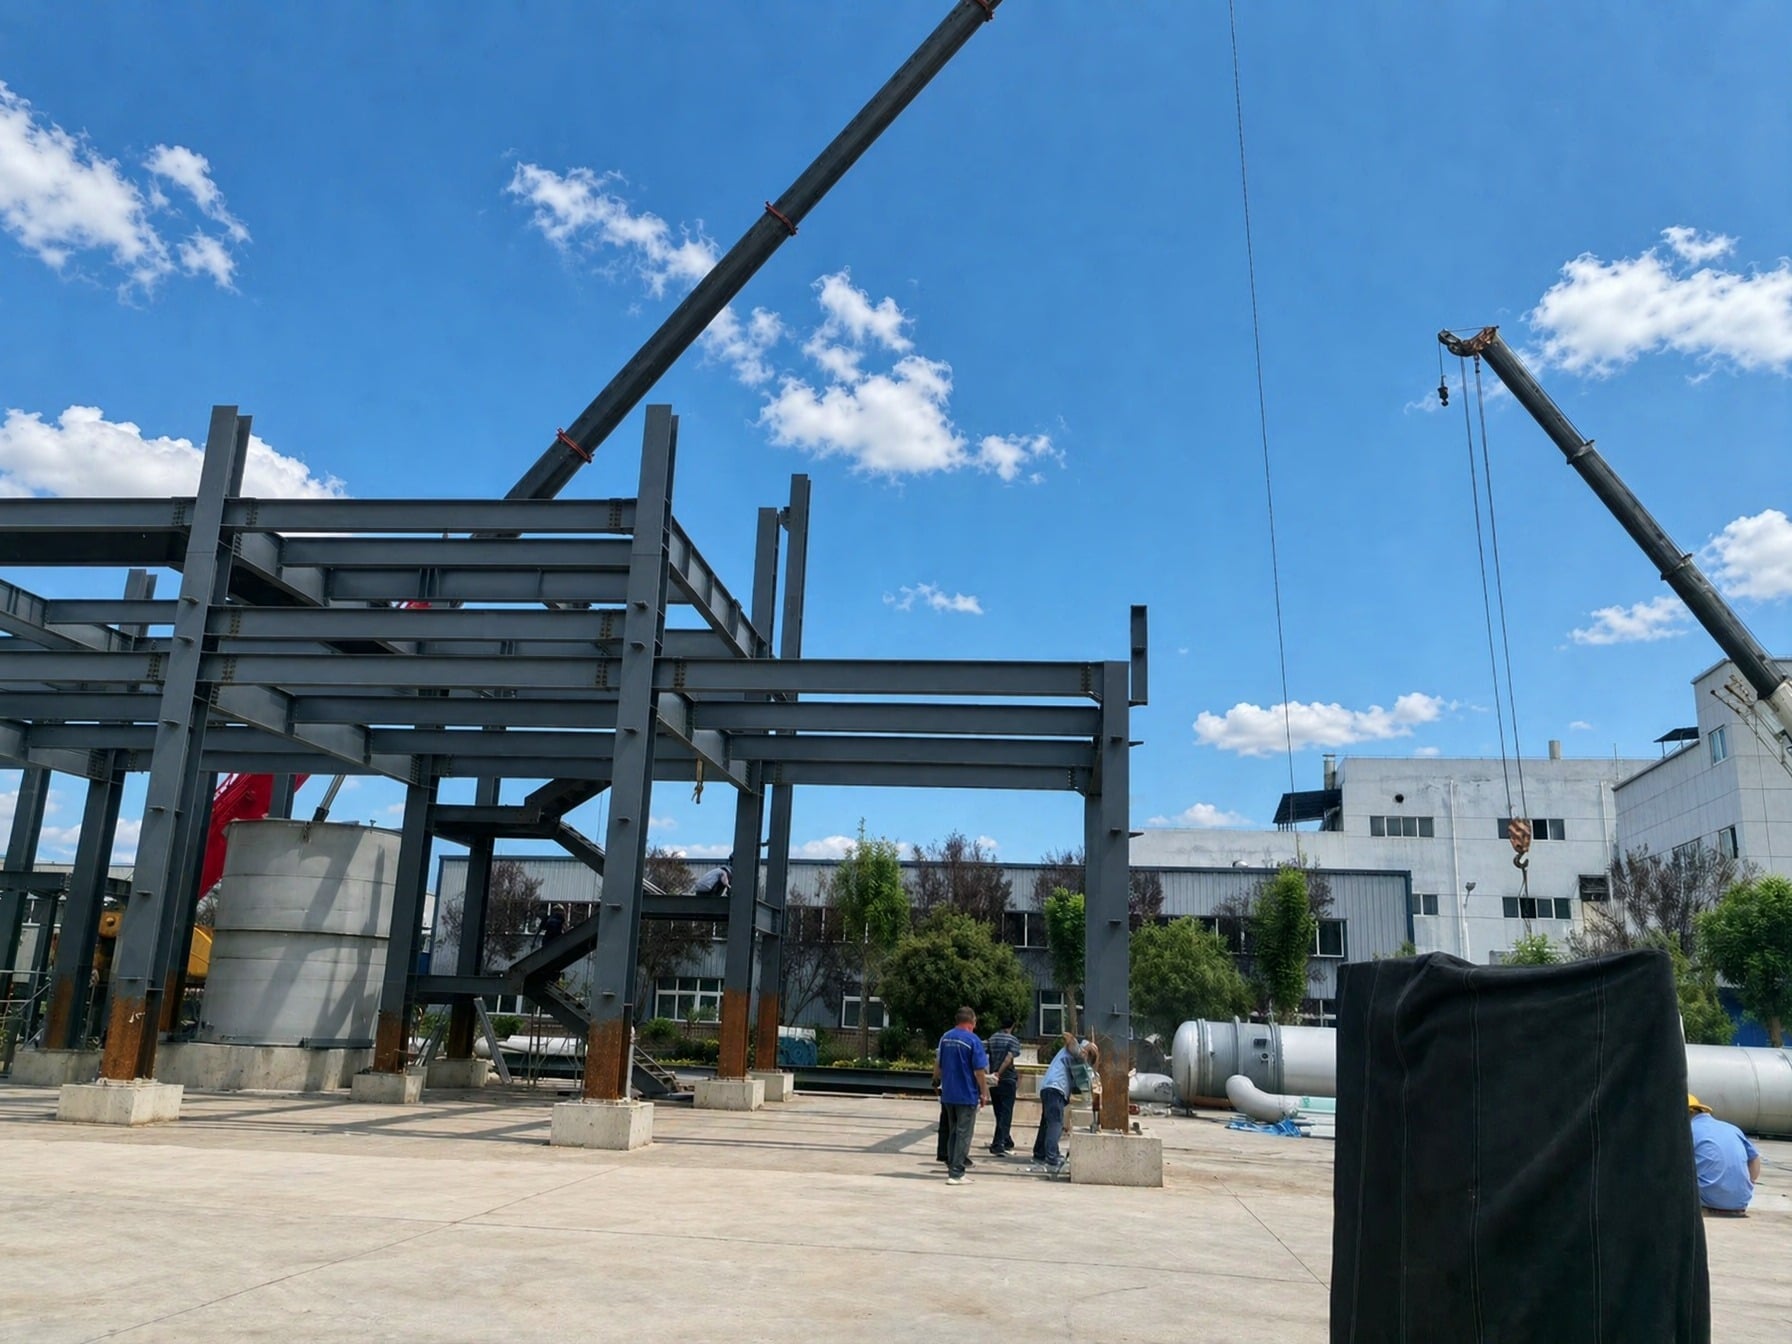
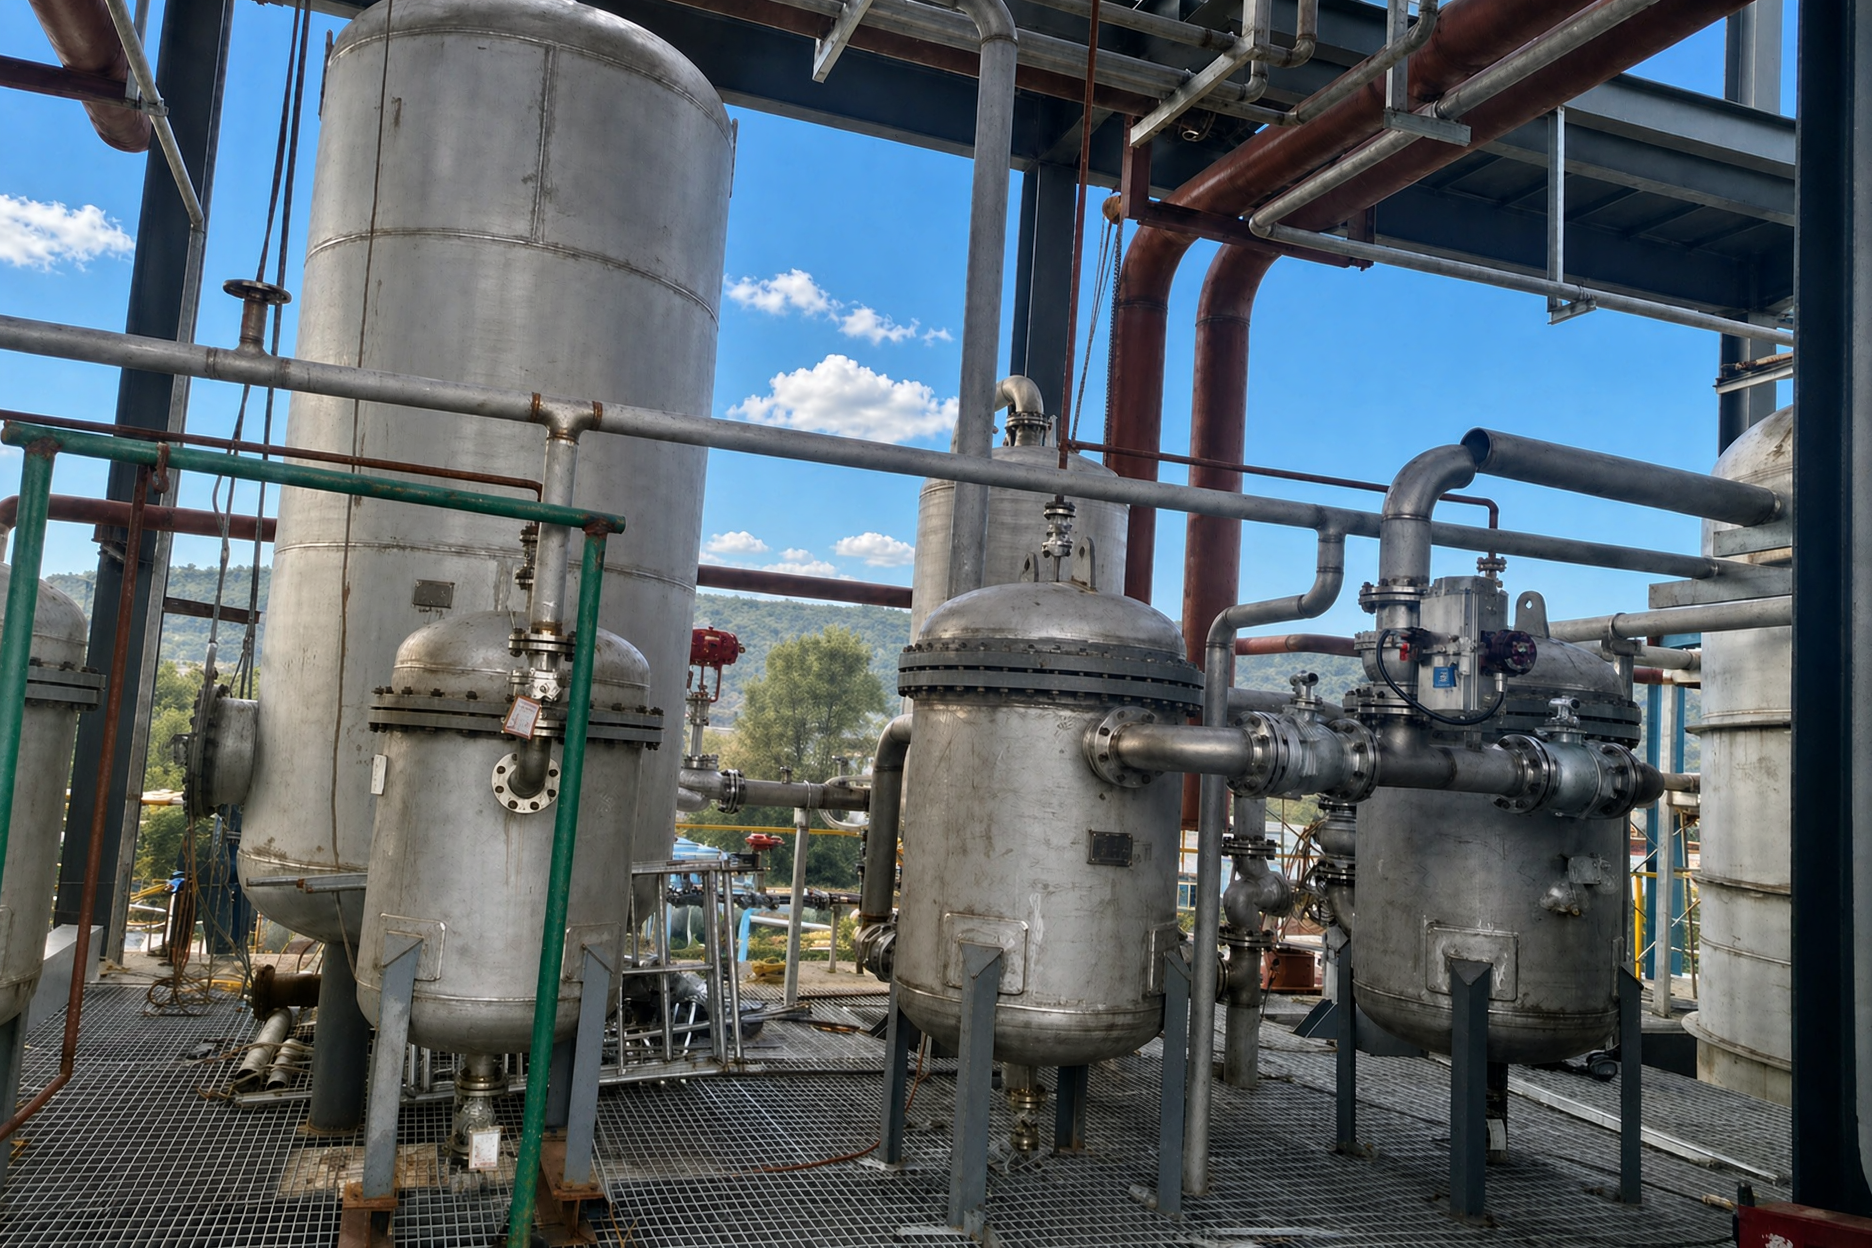
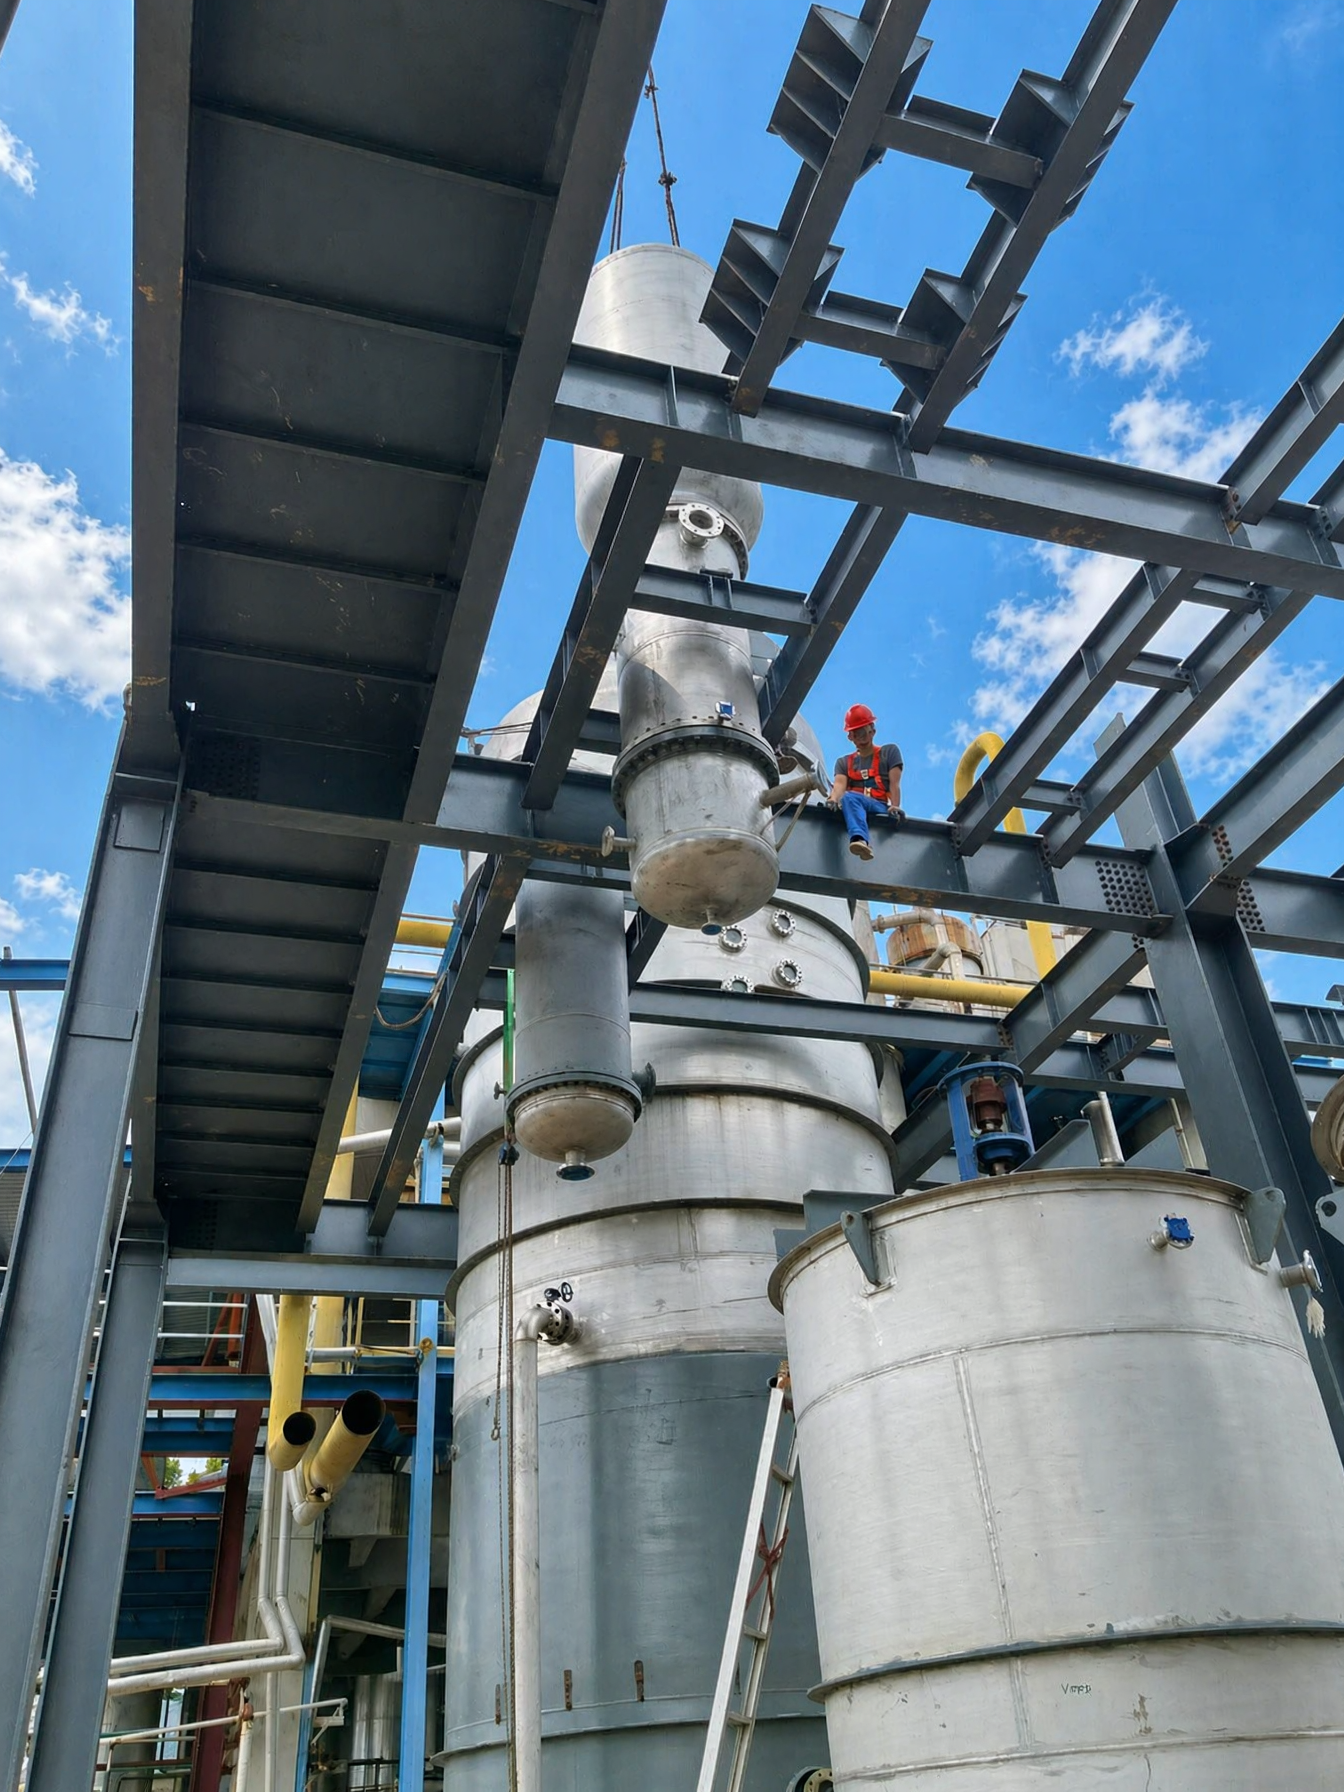
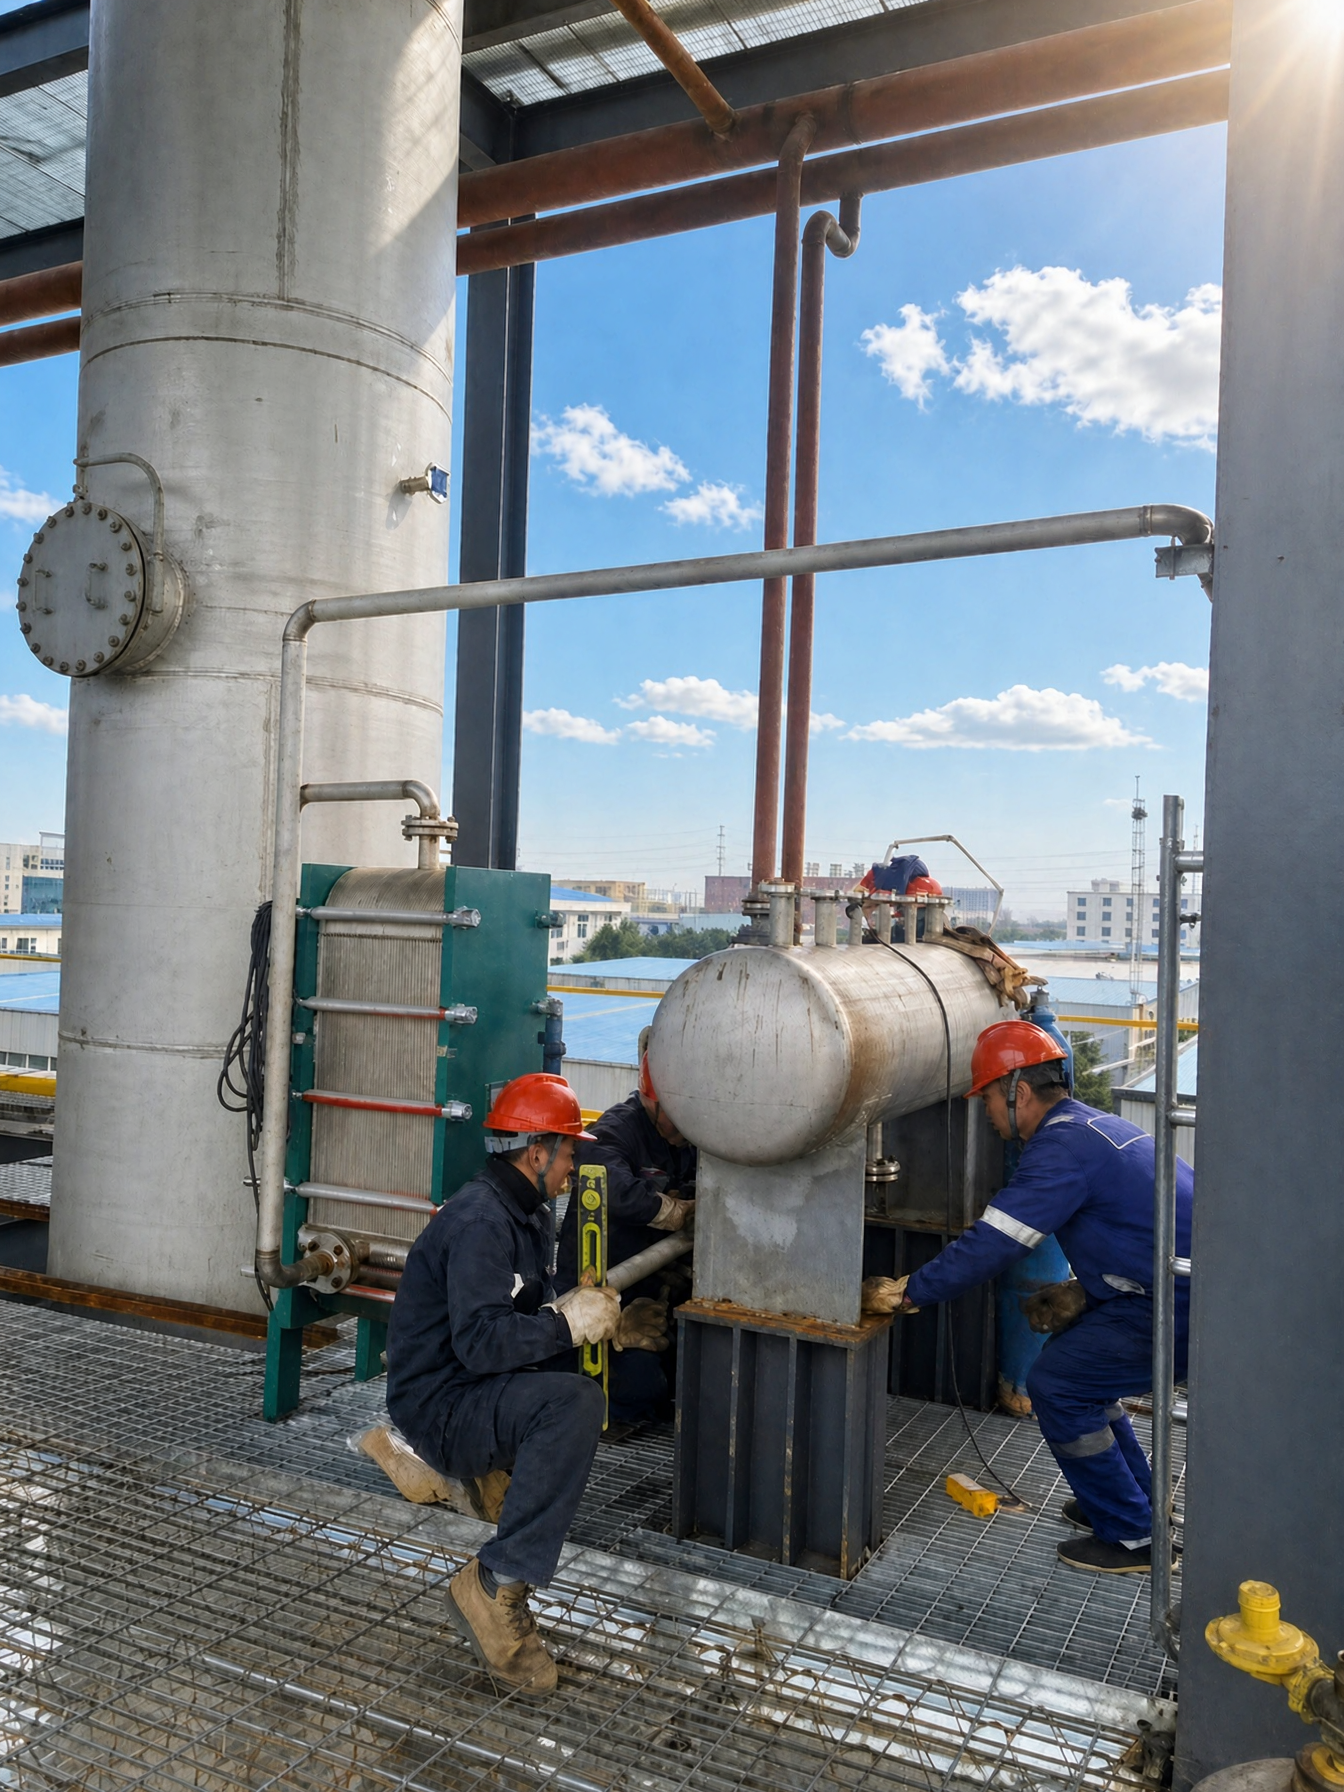
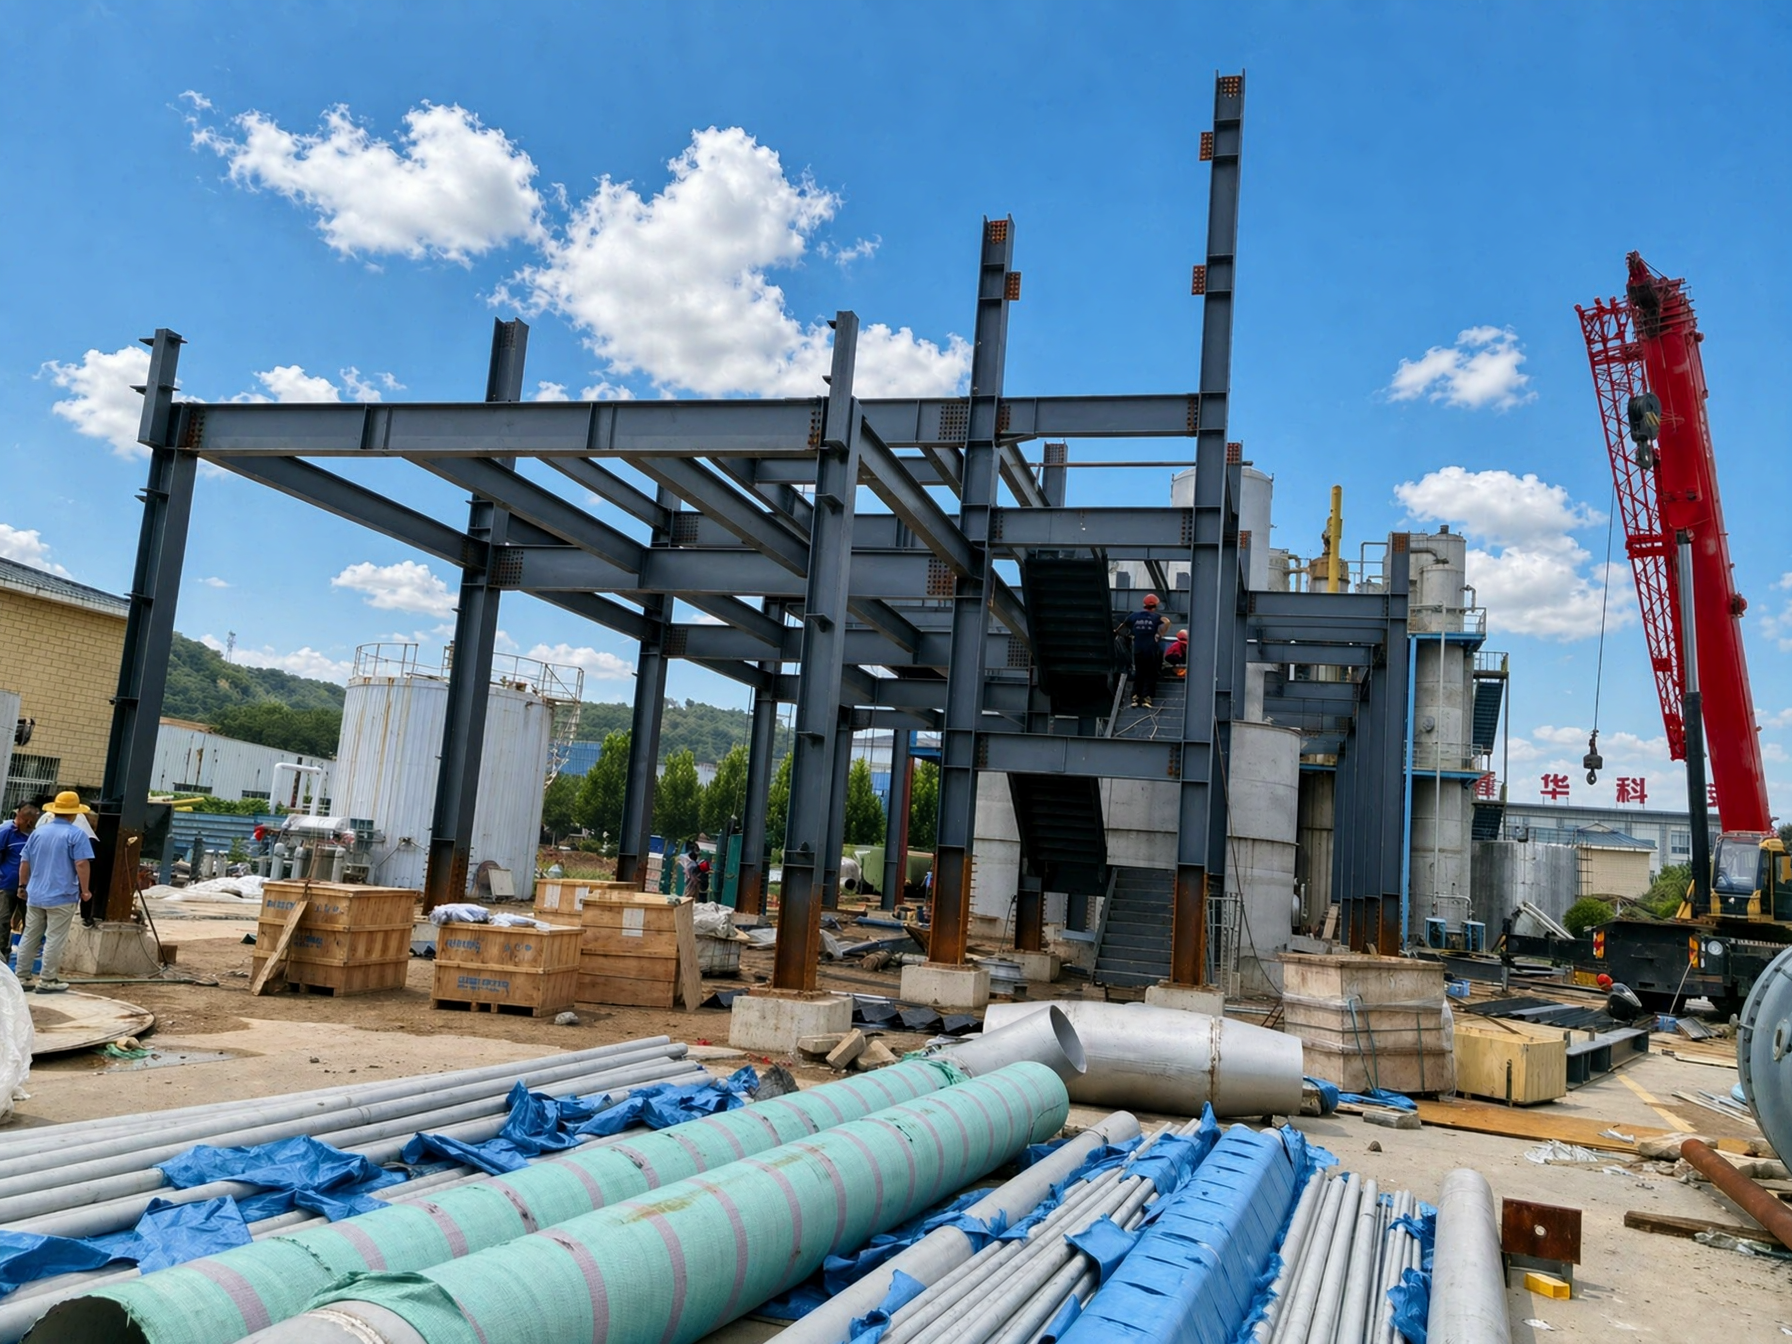
Au-delà de la conception théorique, l’exécution réussie sur site est essentielle. Les photos suivantes illustrent un projet récent d’usine de production d’urotropine en phase gazeuse, entièrement livré. Elles capturent des jalons clés des phases de construction et d’installation des équipements, notamment la mise en place de la structure métallique, le levage précis de colonnes de distillation et de réservoirs de stockage de grande taille, ainsi que l’installation d’échangeurs thermiques et de systèmes de récupération d’ammoniac.
Ce projet respecte rigoureusement les normes internationales en matière de sécurité et d’ingénierie, garantissant un fonctionnement de l’usine à haute efficacité, avec un contrôle stable des procédés et une conformité environnementale. De la fabrication du réacteur central à l’assemblage complet sur site, notre équipe d’ingénierie fournit des solutions clés en main fiables pour la fabrication chimique mondiale.