Guida dettagliata sul processo di produzione di urotropina (HMTA) in fase gassosa. Esplora il percorso reattivo, le attrezzature principali, i punti di controllo DCS e gli standard internazionali.
L’urotropina, nota chimicamente come esametilentetrammina (comunemente abbreviata in HMTA) e chiamata anche esamina, è un composto amminico ciclico ottenuto per condensazione di formaldeide e ammoniaca. A livello industriale, il processo in fase gassosa rappresenta la via produttiva prevalente, caratterizzata da funzionamento continuo, efficiente sfruttamento del calore di reazione e riciclo della madre liquida. La purezza del prodotto può raggiungere il 99,3 % o superiore, mentre la versione ad alta specifica raggiunge il 99,5 %, soddisfacendo i requisiti dei settori farmaceutico, dei reagenti, della reticolazione delle resine e della sintesi esplosivi, tra gli altri.
1. Percorso di processo
Un impianto di urotropina in fase gassosa è tipicamente suddiviso in tre sezioni: reazione di ammoniaca, cristallizzazione e asciugatura, recupero dell’ammoniaca; queste formano un circuito chiuso con ricircolo della madre liquida e recupero dell’ammoniaca.
La sezione di reazione di ammoniaca è l'unità reattiva principale. Il gas di formaldeide ad alta temperatura proveniente dall'impianto di formaldeide a monte e il gas di ammoniaca vaporizzato vengono immessi in proporzione in un reattore di ammoniaca contenente una soluzione madre circolante, dove avviene una reazione a colonna a bolle nella fase liquida per formare l’urotropina. La reazione e la concentrazione avvengono simultaneamente all’interno del reattore: sfruttando il calore latente della formaldeide e il calore di reazione (745,29 × 10³ J/mol), acqua e parte dei materiali non reagiti vengono prelevati sotto vuoto, rimuovendo così il calore di reazione e ottenendo al contempo la concentrazione.
La sezione di cristallizzazione e asciugatura tratta il materiale in fase liquida proveniente dal reattore. La soluzione concentrata (rapporto solido-liquido circa 15%–30%) entra nel ricevitore di cristallizzazione per una separazione preliminare solido-liquido; la soluzione madre in eccesso ritorna al reattore, w mentre il liquore concentrato in uscita dal fondo viene disidratato in una centrifuga fino a un contenuto di umidità compreso tra il 3% e il 5%, il materiale umido viene inviato a un essiccatore, riducendo l’umidità del prodotto finale a ≤0,5% e la purezza a ≥99,3%. Il gas di scarico dell’essiccazione viene sottoposto a separazione ciclonica e a lavaggio per recuperare la polvere. Durante il riciclo del liquido madre, qualora il colore superi il limite consentito, una parte di tale liquido viene trattata in un serbatoio di decolorazione con carbone attivo, filtrata mediante una pressa filtrante a piastre e telai e reinserita nel sistema.
Il settore di recupero dell’ammoniaca tratta l’acqua ammoniacale diluita prodotta dopo la condensazione e il lavaggio con acqua dei gas di scarico della reazione. L’acqua ammoniacale diluita viene spogliata con vapore in una torre di desorbimento dell’ammoniaca (torre riempita), tipicamente controllata a una temperatura alla base di circa 125 °C e a una pressione di circa 0,4 MPa; l’acqua ammoniacale prelevata in testa viene reinviata al reattore per il recupero, mentre le acque reflue provenienti dalla base possono essere utilizzate come acqua di reintegro per il circuito di raffreddamento ad acqua.
2. Attrezzature principali
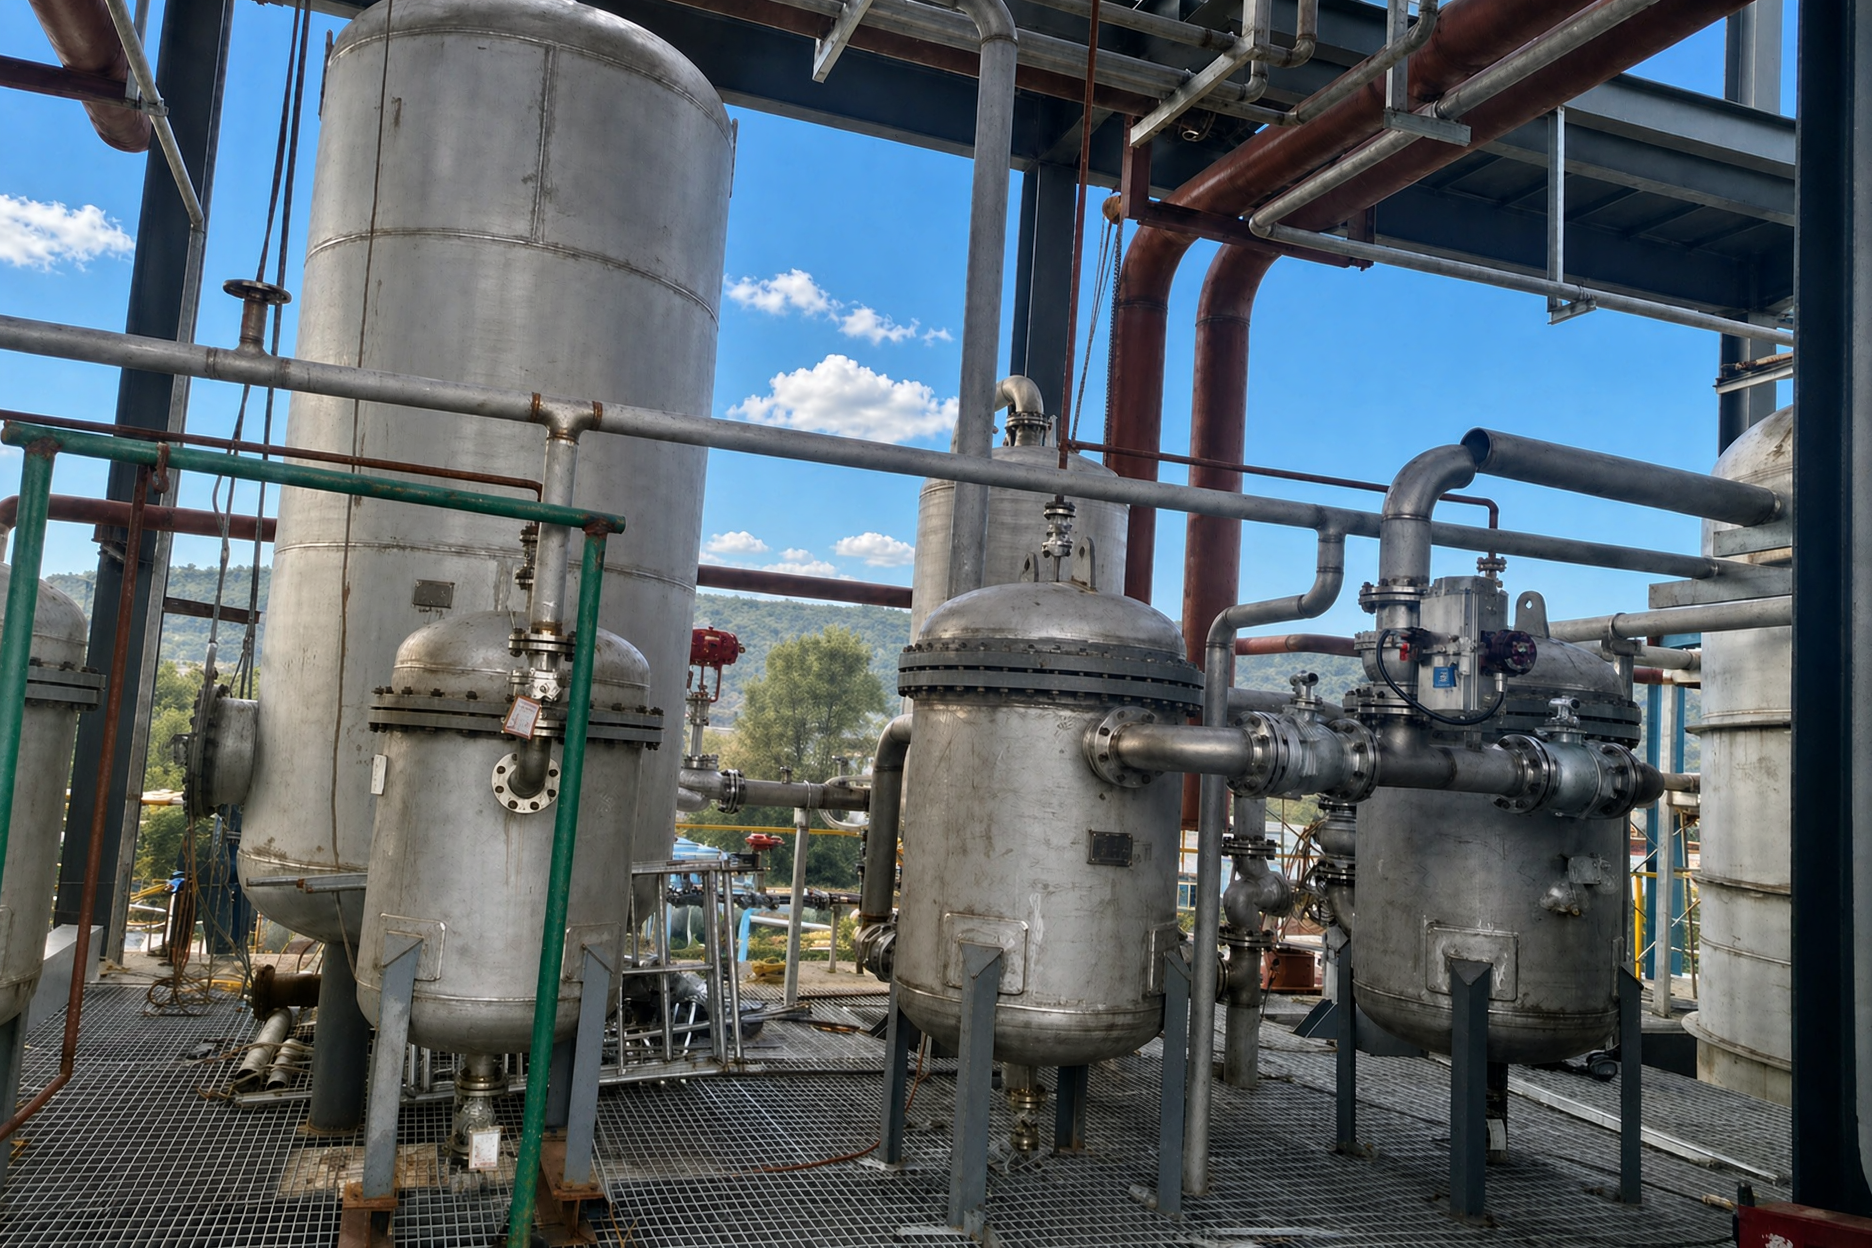
L'attrezzatura specifica per il processo comprende: reattore di ammonolisi (con agitatore e serpentine/giacca di scambio termico), ricevitore di cristallizzazione, centrifuga, sistema di essiccazione (inclusa una serie di separatori ciclonici), torre di desorbimento dell'ammoniaca (torre riempita), evaporatore dell'ammoniaca, filtro per ammoniaca, serbatoio di circolazione della madre liquida, serbatoio di decolorazione della madre liquida e pressa filtrante a piastre e telai, nonché vari refrigeratori (refrigeratore per madre liquida, refrigeratore per gas di coda, ecc.) e scrubber per l'assorbimento/recupero dei gas di coda.
Gli strumenti per il rilevamento e il controllo del processo comprendono principalmente: analizzatore di pH (strumento analitico chiave), contatori elettromagnetici di portata e contatori di portata a vortice/a turbillon, trasmettitori di pressione differenziale, trasmettitori di pressione, misuratori di livello radar e trasmettitori di livello a pressione differenziale, RTD/termocoppie, valvole di regolazione pneumatiche e valvole di intercettazione pneumatiche, nonché allarmi per rilevamento di gas infiammabili/tossici.
3. Punti chiave del controllo della produzione industriale
Lo schema di controllo utilizza il sistema DCS come nodo centrale, implementando un monitoraggio centralizzato e una regolazione automatica dei principali parametri di processo, con l'obiettivo fondamentale di sopprimere le reazioni inverse e laterali e garantire un funzionamento continuo e stabile.
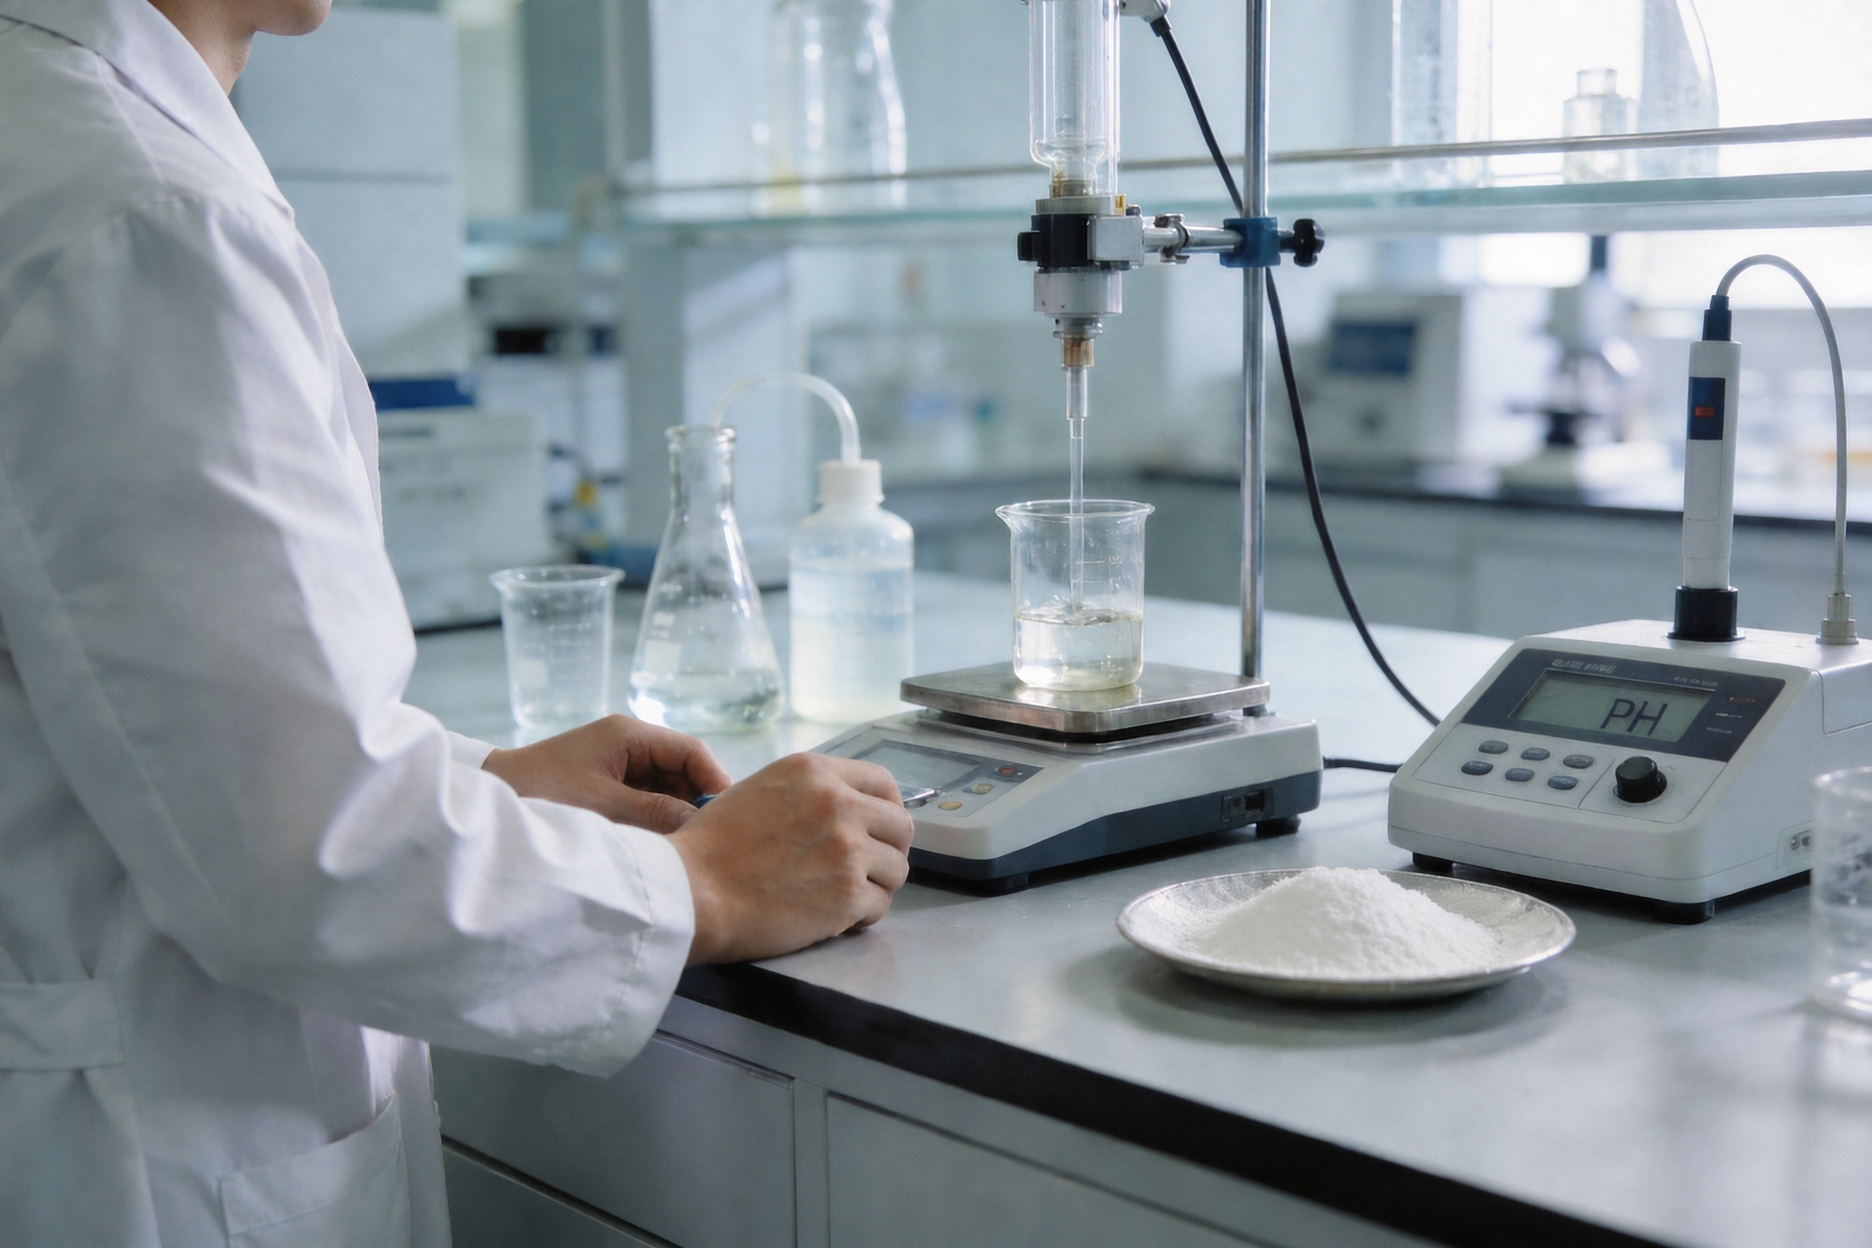
Il pH della reazione e l'eccesso di ammoniaca sono gli indicatori di controllo più critici. La reazione deve avvenire in condizioni alcaline, tipicamente con il pH della soluzione reagente controllato tra 8 e 9 e l'eccesso di ammoniaca mantenuto intorno all'1%, per sopprimere efficacemente la decomposizione inversa dell'urotropina in condizioni acide o neutre e ridurre la formazione di prodotti secondari. Il sistema di controllo monitora continuamente il pH tramite un analizzatore pH in linea e apre automaticamente di più la valvola di regolazione dell'alimentazione di ammoniaca quando il pH è basso.
La temperatura di reazione e il vuoto sono controllati mediante evaporazione sotto vuoto per la rimozione del calore. Il sistema di controllo regola la pompa a vuoto o la portata dell’acqua di raffreddamento per mantenere stabili la temperatura del reattore e il livello di vuoto entro l’intervallo impostato, garantendo che la velocità di evaporazione dell’acqua corrisponda alla velocità di generazione del calore di reazione e impedendo che un aumento incontrollato della temperatura intensifichi le reazioni secondarie e la decomposizione del prodotto.
Il controllo del rapporto tra i materiali si basa sul collegamento tra i misuratori di portata e le valvole di controllo, per regolare con precisione le portate di alimentazione di formaldeide e ammoniaca in proporzione, assicurando un leggero eccesso di ammoniaca.
Il riciclo del liquido madre e il monitoraggio del suo colore sono fondamentali per l’efficienza economica del processo in fase gassosa. È necessario monitorare il colore del liquido madre; qualora superi il limite consentito, una parte di tale liquido viene inviata a un serbatoio di decolorazione con carbone attivo, filtrata mediante una pressa filtrante a piastre e telai e reinserita nel sistema, con un parziale spurgo del liquido madre, se necessario, per mantenere l’equilibrio delle impurezze.
Controllo della cristallizzazione e della separazione: il rapporto solido-liquido della soluzione concentrata è controllato tra il 15% e il 30%, l’umidità della torta umida in uscita dalla centrifuga tra il 3% e il 5%, mentre l’umidità del prodotto finito è ≤0,5% e la purezza ≥99,3%, per soddisfare le specifiche di qualità premium.
Il funzionamento della torre di desorbimento dell’ammoniaca richiede il mantenimento di una temperatura in fondo alla torre di circa 125 °C e di una pressione di circa 0,4 MPa, al fine di garantire un efficace stripping con vapore e il recupero dell’ammoniaca dall’acqua ammoniacale diluita, riducendo così il consumo di materia prima e la pressione sull’ambiente.
Per il controllo della sicurezza, il sistema è dotato di allarmi di rilevamento di gas infiammabili/tossici collegati in interblocco con ventilatori di emergenza o valvole di intercettazione, e le apparecchiature critiche sono provviste di pulsanti di arresto di emergenza o di un sistema strumentale di sicurezza (SIS) che esegue automaticamente azioni protettive in caso di sovratemperatura, sovrappressione o perdita di gas.
4. Principali norme e standard
I progetti nazionali seguono un sistema di codici basato sugli standard GB: layout generale e protezione antincendio secondo GB 50489 e GB 51283 (si applicano inoltre GB 50160 e GB 50016 per i progetti nel settore petrolchimico); emissioni di gas di coda conformi a GB 31571 (formaldeide, metanolo, ossidi di azoto, ecc.) e a GB 14554 (ammoniaca e altre sostanze odorose), con le polveri sottili riferite a GB 16297; stoccaggio e smaltimento dei rifiuti pericolosi conformi a GB 18597, mentre i rifiuti solidi industriali generici si riferiscono a GB 18599; rumore secondo GB 12348, controllo delle fuoriuscite secondo GB/T 50394, protezione contro le esplosioni elettriche secondo GB 50058, recipienti a pressione secondo GB/T 150, e strumenti di sicurezza secondo la specifica di progettazione degli impianti di sicurezza e la serie GB/T 21109.
I progetti internazionali non utilizzano la normativa cinese GB come riferimento principale, ma seguono invece le normative locali, gli standard specificati dal committente e i codici internazionalmente riconosciuti. Gli standard di prodotto fanno spesso riferimento alla norma GOST 1381-73 (esametilentetrammina per uso industriale); nelle clausole contrattuali vengono frequentemente citate le specifiche della società fornitrice (purezza, umidità, ceneri, ammoniaca libera, cloruri, solfati, metalli pesanti, ecc.) come criteri di accettazione; i metodi analitici possono fare riferimento alla norma ISO 8988:2006 (determinazione del contenuto di esametilentetrammina nelle resine fenoliche) e a norme fondamentali quali ASTM E203 ed ASTM E29. Per quanto riguarda la sicurezza e la protezione antincendio, l’urotropina è classificata come solido infiammabile (Categoria 1); la manipolazione delle polveri segue le norme NFPA 654 e NFPA 77; i progetti regolati dal sistema normativo europeo devono conformarsi alla Direttiva ATEX 1999/92/CE e al Regolamento UE 2014/34; il trasporto deve riportare la marcatura UN 1328 e rispettare il Codice IMDG e le IATA DGR; i limiti di esposizione professionale sono quelli indicati dall’ACGIH (TWA 1 mg/m³, segnalato come DSEN). Gli standard di progettazione ingegneristica per l’impianto (recipienti in pressione, classi di tubazioni, protezione elettrica contro le esplosioni, interblocchi strumentali, ecc.) sono definiti nell’allegato tecnico del contratto; le combinazioni più comuni sono il sistema normativo statunitense (ASME, ASTM, API, NFPA, IEEE/ISA), il sistema normativo europeo (EN/ISO, PED, ATEX, IEC) oppure le norme del paese in cui si realizza il progetto; i codici di progettazione per le apparecchiature non standard principali dipendono dal codice per recipienti in pressione adottato (ad esempio ASME Sezione VIII Div. 1 o EN 13445), mentre la Base di Progettazione e l’Elenco delle Norme e dei Codici Applicabili costituiscono la fonte definitiva di riferimento.
5. Purezza del prodotto e principali utilizzi
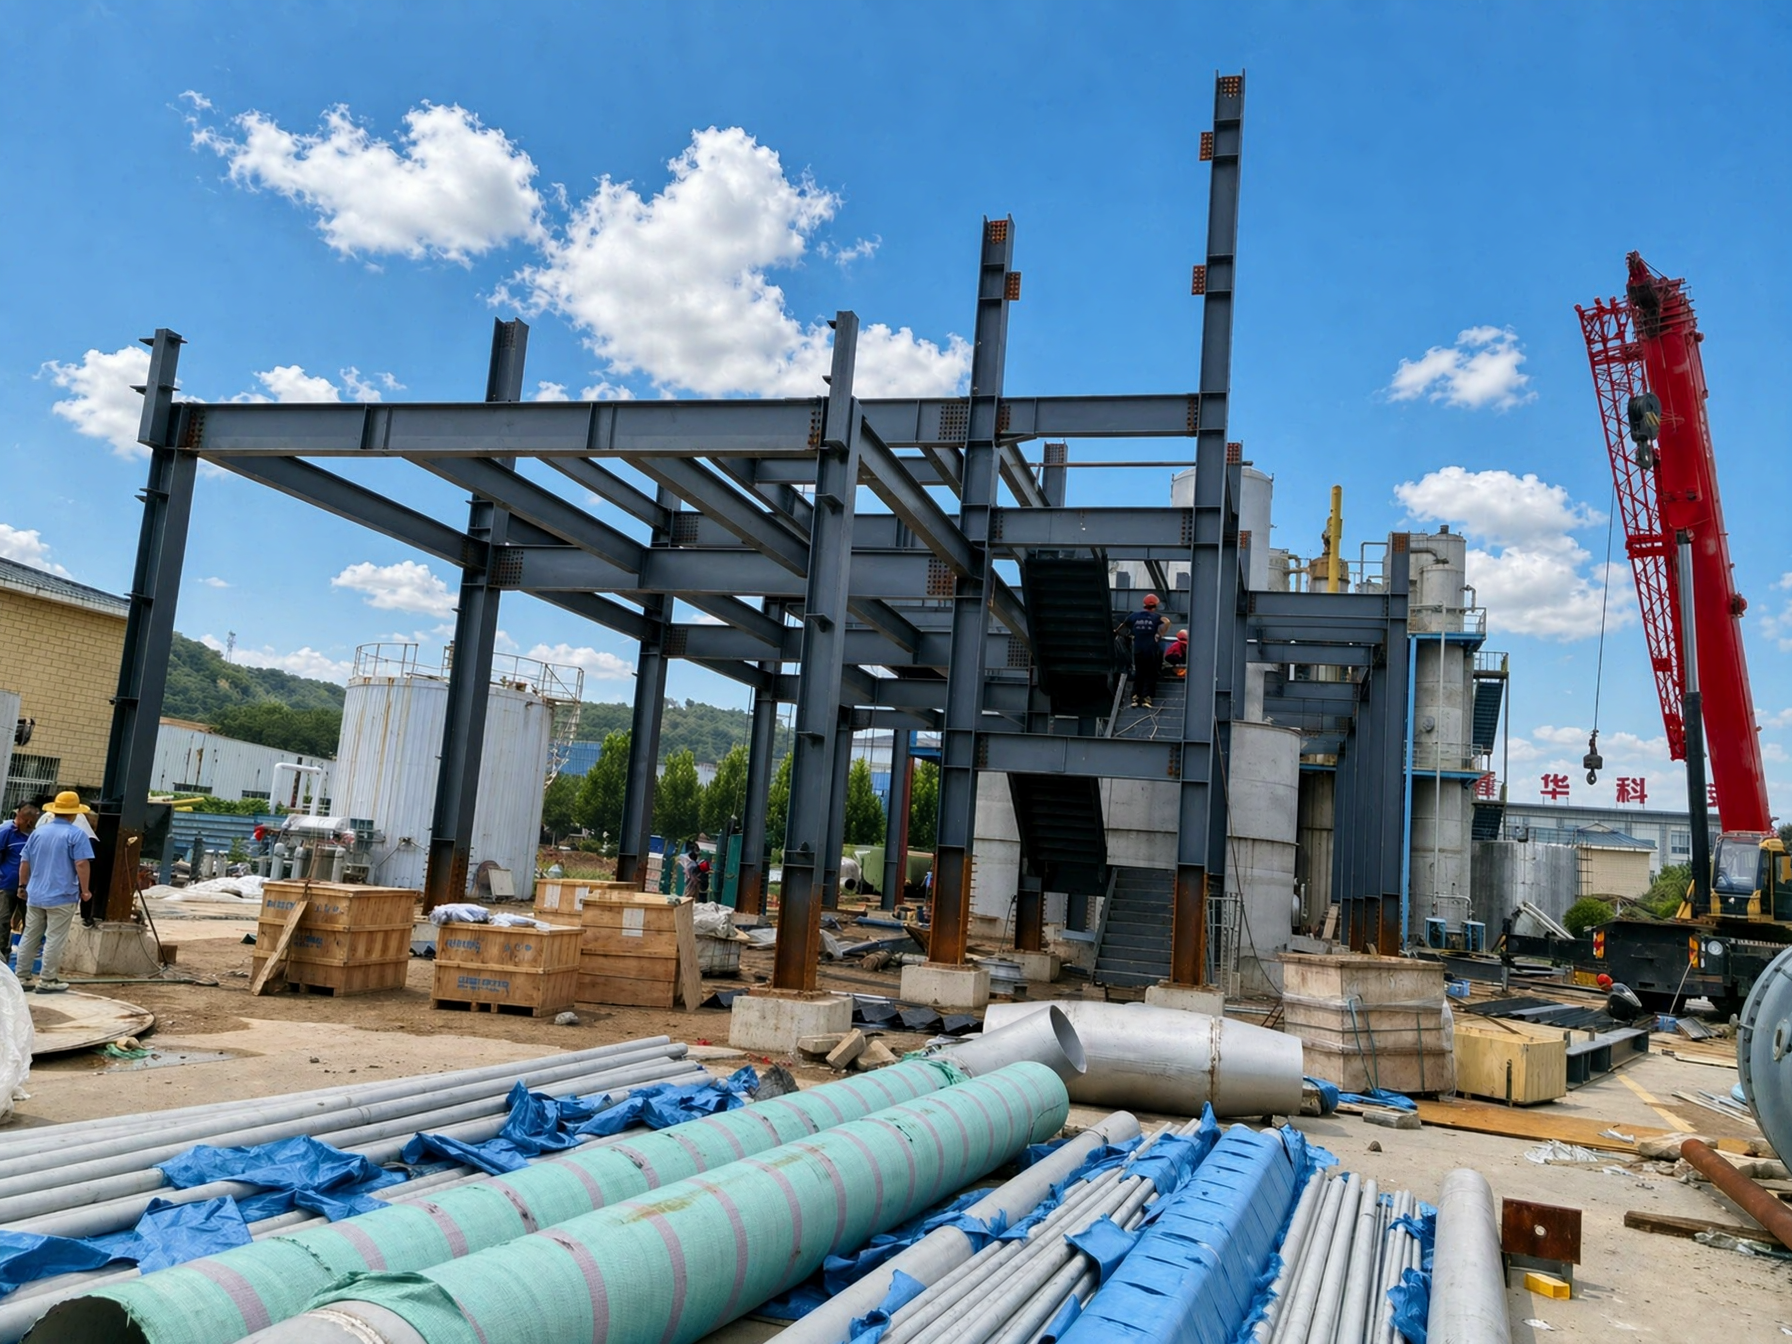
La urotropina di grado industriale presenta tipicamente una purezza superiore al 99 %, mentre il grado premium richiede una purezza ≥99,3 % e un contenuto di umidità ≤0,5 %. Il prodotto ad alta specifica, con purezza del 99,5 %, può essere impiegato in settori sensibili alle impurità: come agente indurente per resine fenoliche e resorcinoliche utilizzate in pastiglie dei freni, rivestimenti per frizioni, abrasivi e refrattari; come acceleratore di vulcanizzazione per gomma (acceleratore H); come materia prima farmaceutica per la sintesi di vari farmaci, con il nome farmaceutico Methenamine, impiegato nel trattamento di lievi infezioni delle vie urinarie (si decompone nell’urina acida rilasciando formaldeide, dotata di azione battericida); come materia prima per la sintesi di esplosivi quali RDX e come componente di blocchi di combustibile solido; come reagente per sintesi organica (reazione di Duff, reazione di Sommelet) e come reagente analitico; nonché come anticoagulante per urea, inibitore della corrosione nei processi di lavorazione dei metalli e agente indurente per sabbia rivestita con resina nella fusione.
I requisiti di purezza di grado farmaceutico utilizzano ≥99,0% come soglia minima di riferimento: la Farmacopea Cinese specifica non meno del 99,0% calcolato sulla base secca, mentre USP e BP/Ph. Eur. specificano un intervallo del 99,0%–100,5% sulla base secca. Tra i gradi per reagenti, il grado analitico (AR) e il grado ACS richiedono tipicamente ≥99,0%, il grado chimicamente puro (CP) richiede ≥98,0% e alcune specifiche per reagenti ad alta purezza possono raggiungere ≥99,5%. Una purezza del 99,5% soddisfa già i requisiti minimi di titolo della maggior parte degli standard farmaceutici e per reagenti, ma la sua idoneità come sostanza farmaceutica o come reagente dipende anche dal fatto che gli indicatori di impurezza — quali metalli pesanti, cloruri e perdita per essiccazione — rispettino contemporaneamente i limiti stabiliti.
Conclusione
La produzione industriale di urotropina mediante processo in fase gassosa si basa su un ciclo chiuso articolato in tre sezioni: reazione di ammoniaca, cristallizzazione e essiccazione, e recupero dell’ammoniaca; il controllo preciso del pH e dell’eccesso di ammoniaca ne costituisce l’elemento centrale, mentre il monitoraggio centralizzato tramite sistema DCS e strumenti online dedicati garantisce condizioni di reazione stabili. La progettazione dell’impianto deve coordinare i requisiti normativi multilivello in materia di protezione antincendio, tutela ambientale, gestione dei rifiuti solidi, rumore, contenimento delle fuoriuscite e sistemi di sicurezza interbloccati; per i progetti internazionali è obbligatorio rispettare il sistema normativo specificato nel contratto, integrando basi generali internazionali quali standard di prodotto, standard di metodi analitici, codici di sicurezza e protezione antincendio, e limiti di esposizione professionale. La purezza del prodotto, compresa tra la qualità industriale (99,3 %) e quella ad alta specifica (99,5 %), corrisponde a differenti ambiti applicativi — dalla reticolazione di resine e additivi per gomma alla sintesi farmaceutica e ai reagenti chimici — con gli indicatori di purezza e il controllo delle impurità che determinano congiuntamente il campo finale di applicazione del prodotto.
6. Caso ingegneristico: installazione di un impianto per la produzione di urotropina
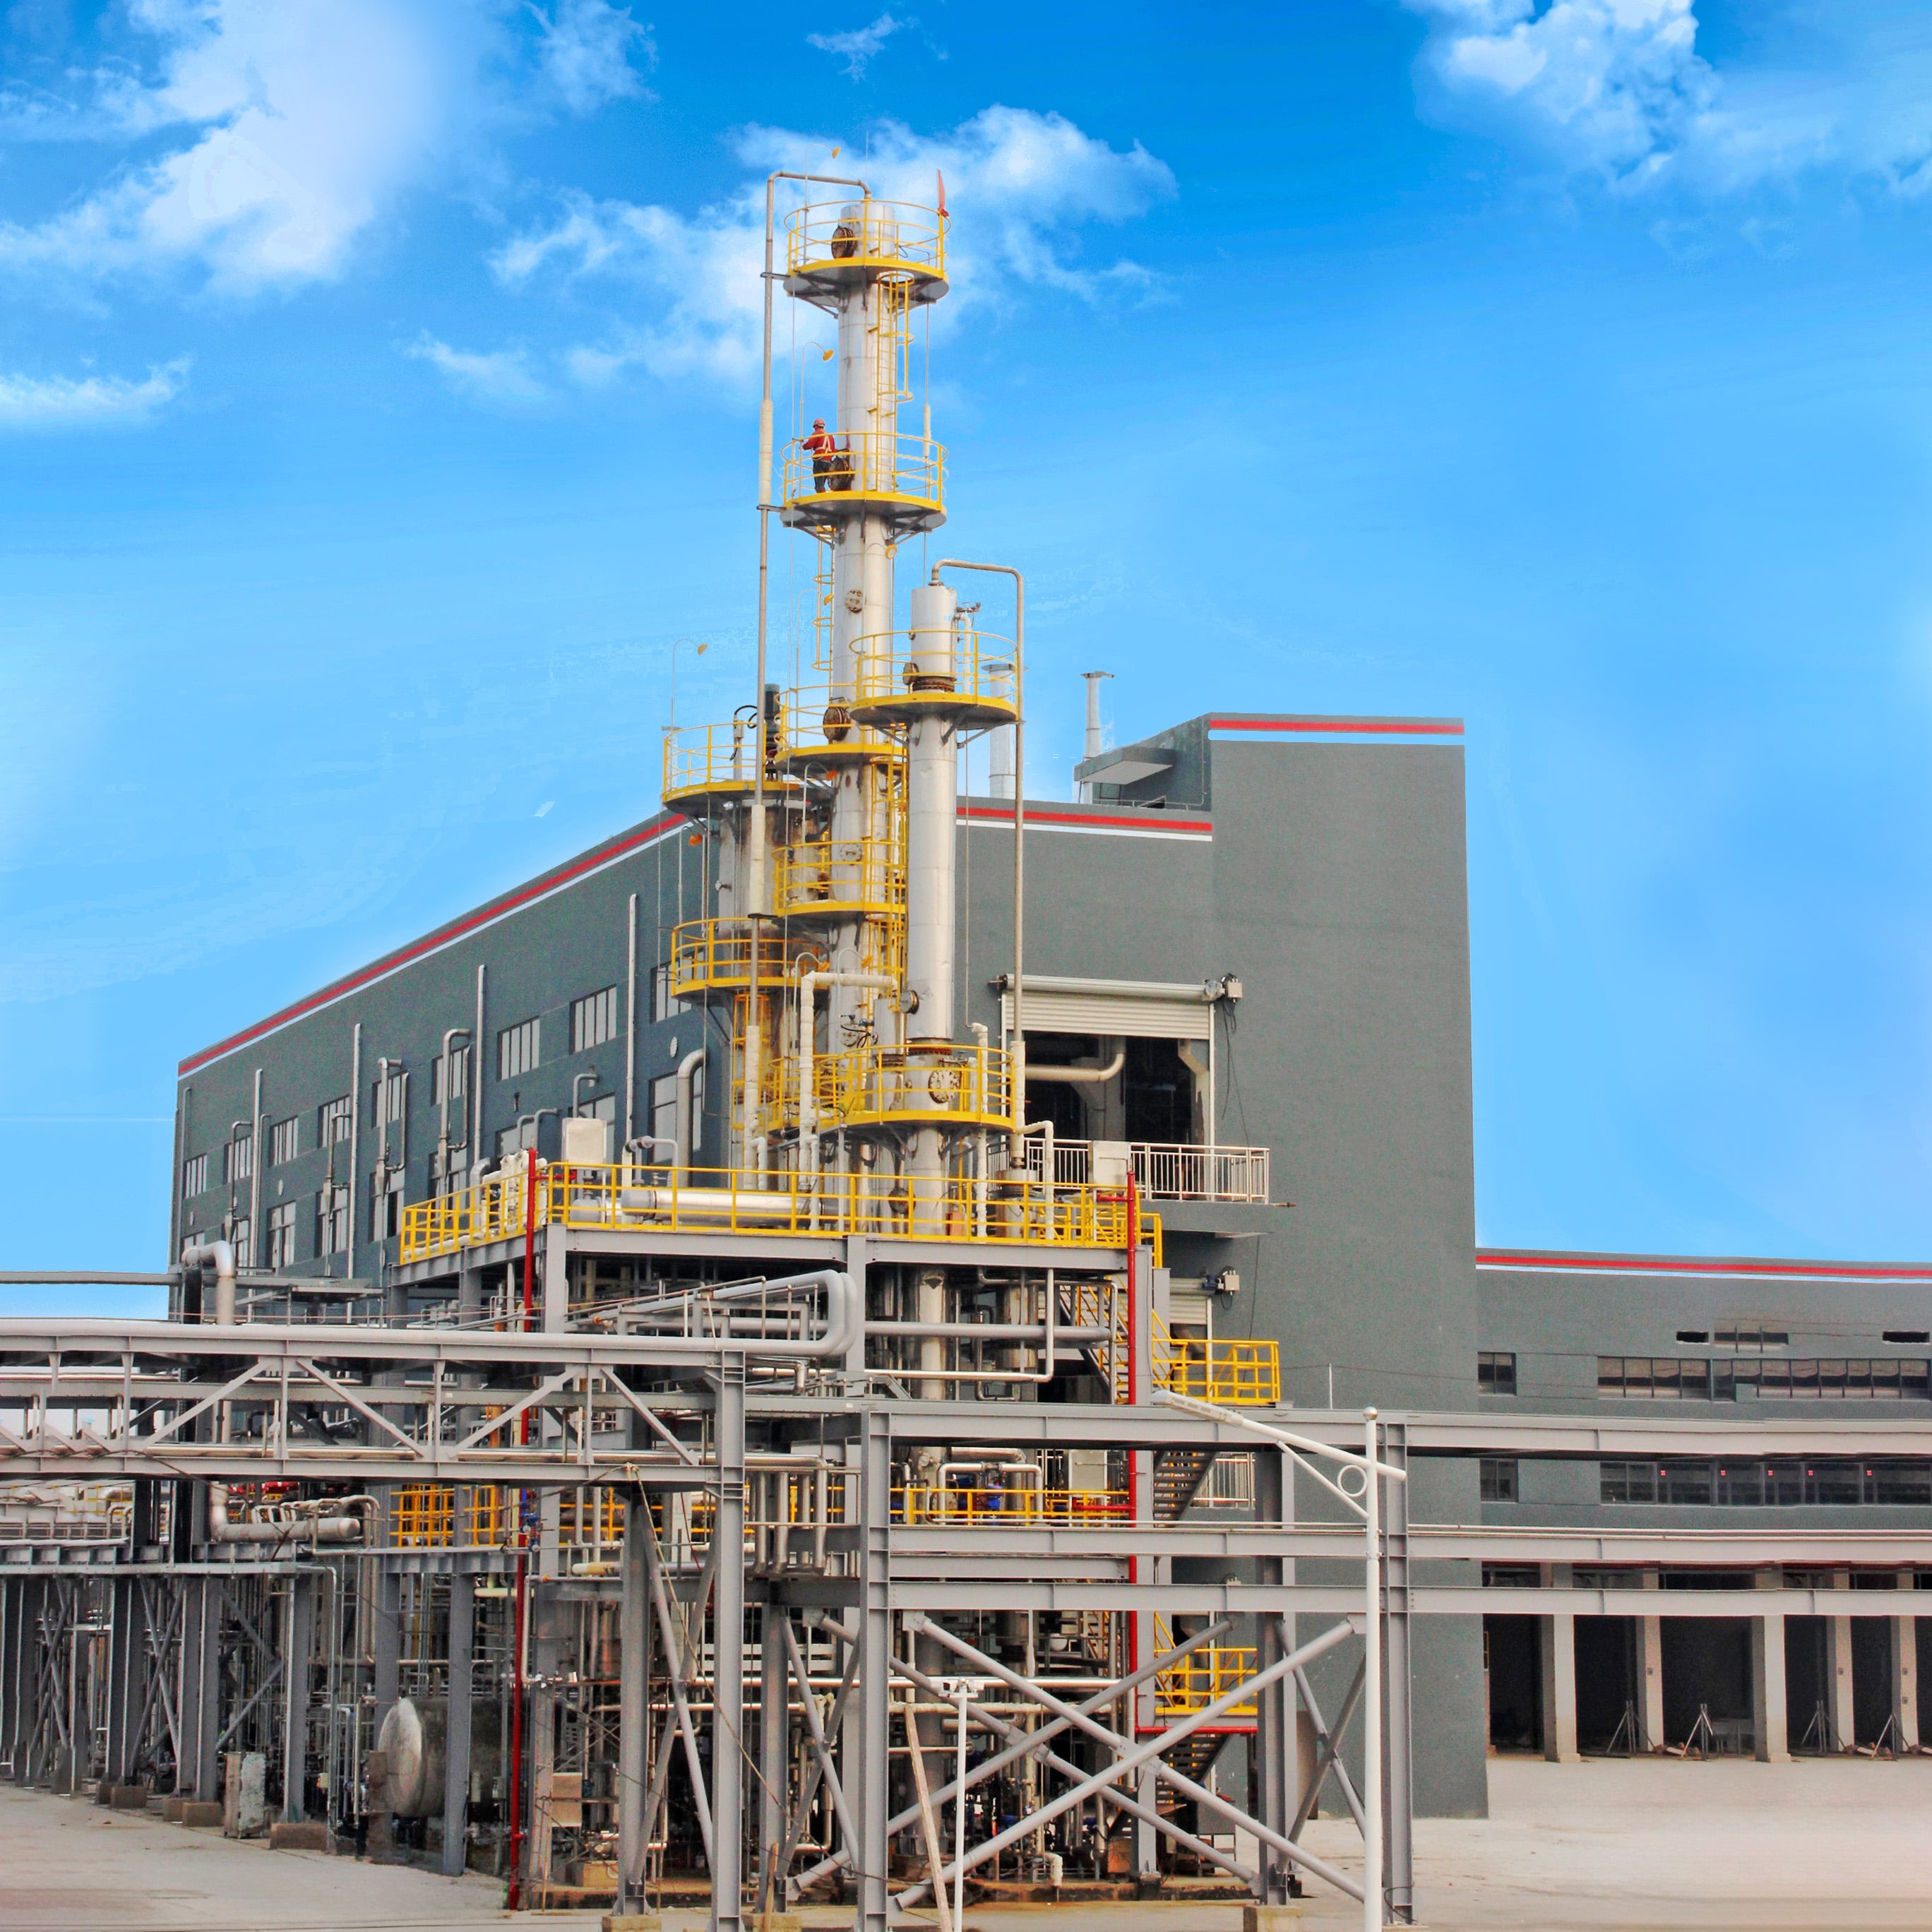
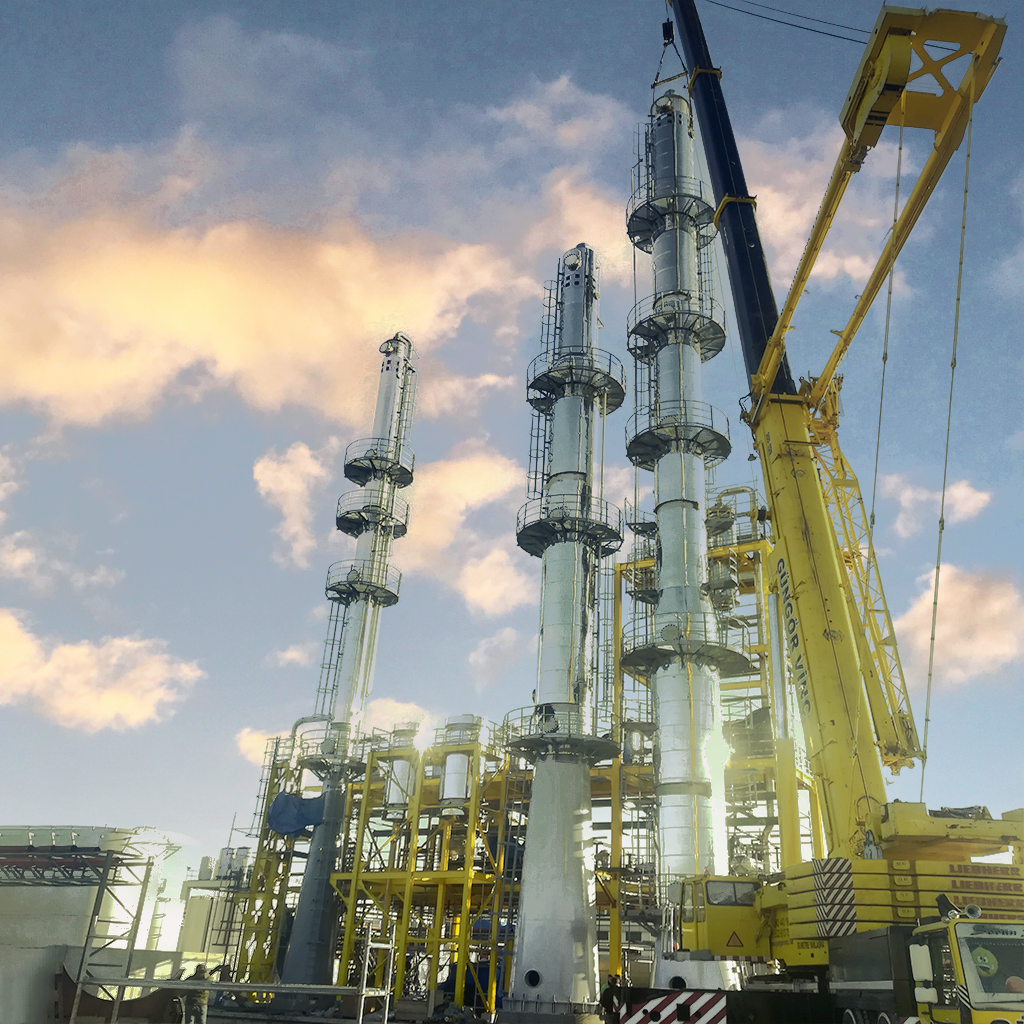
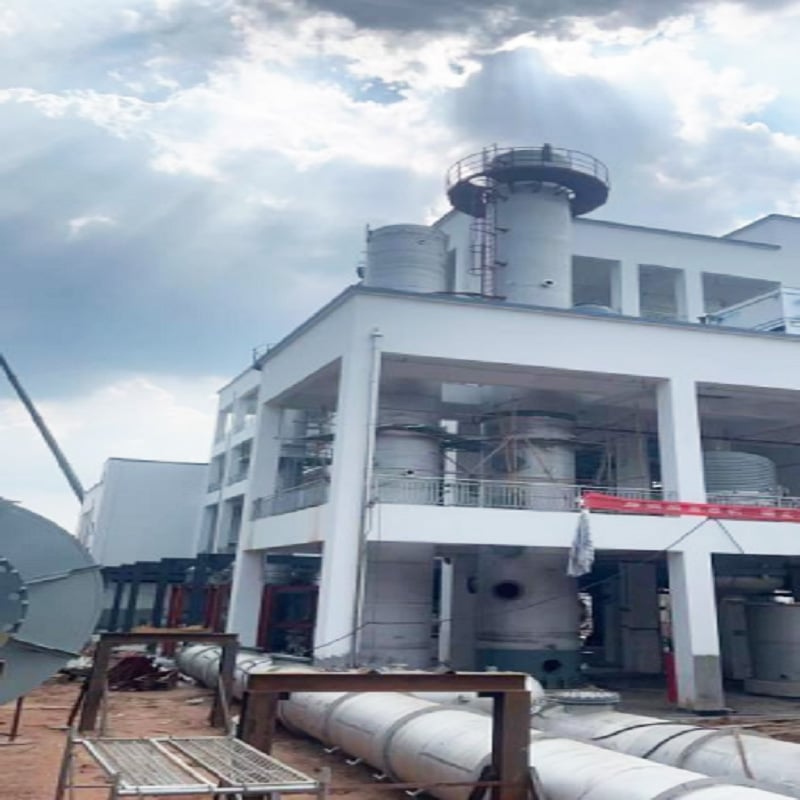
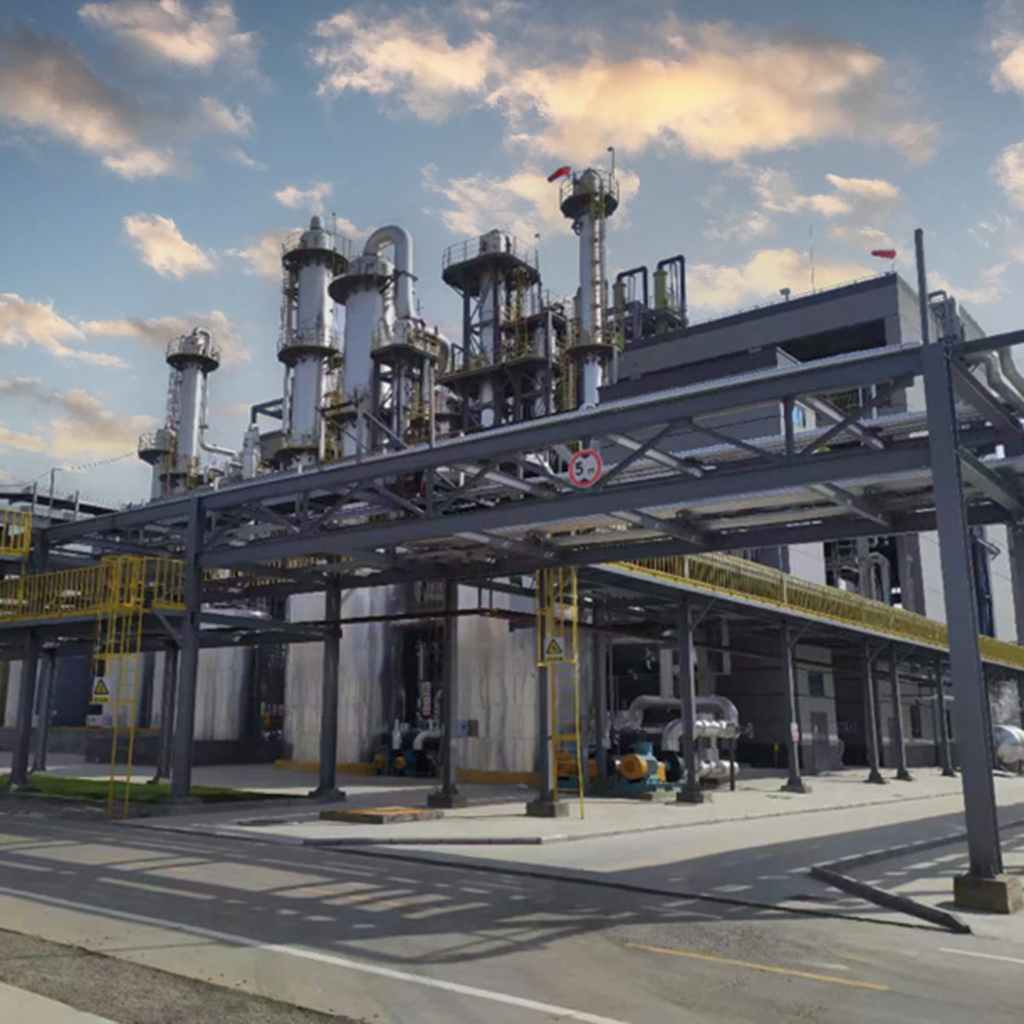
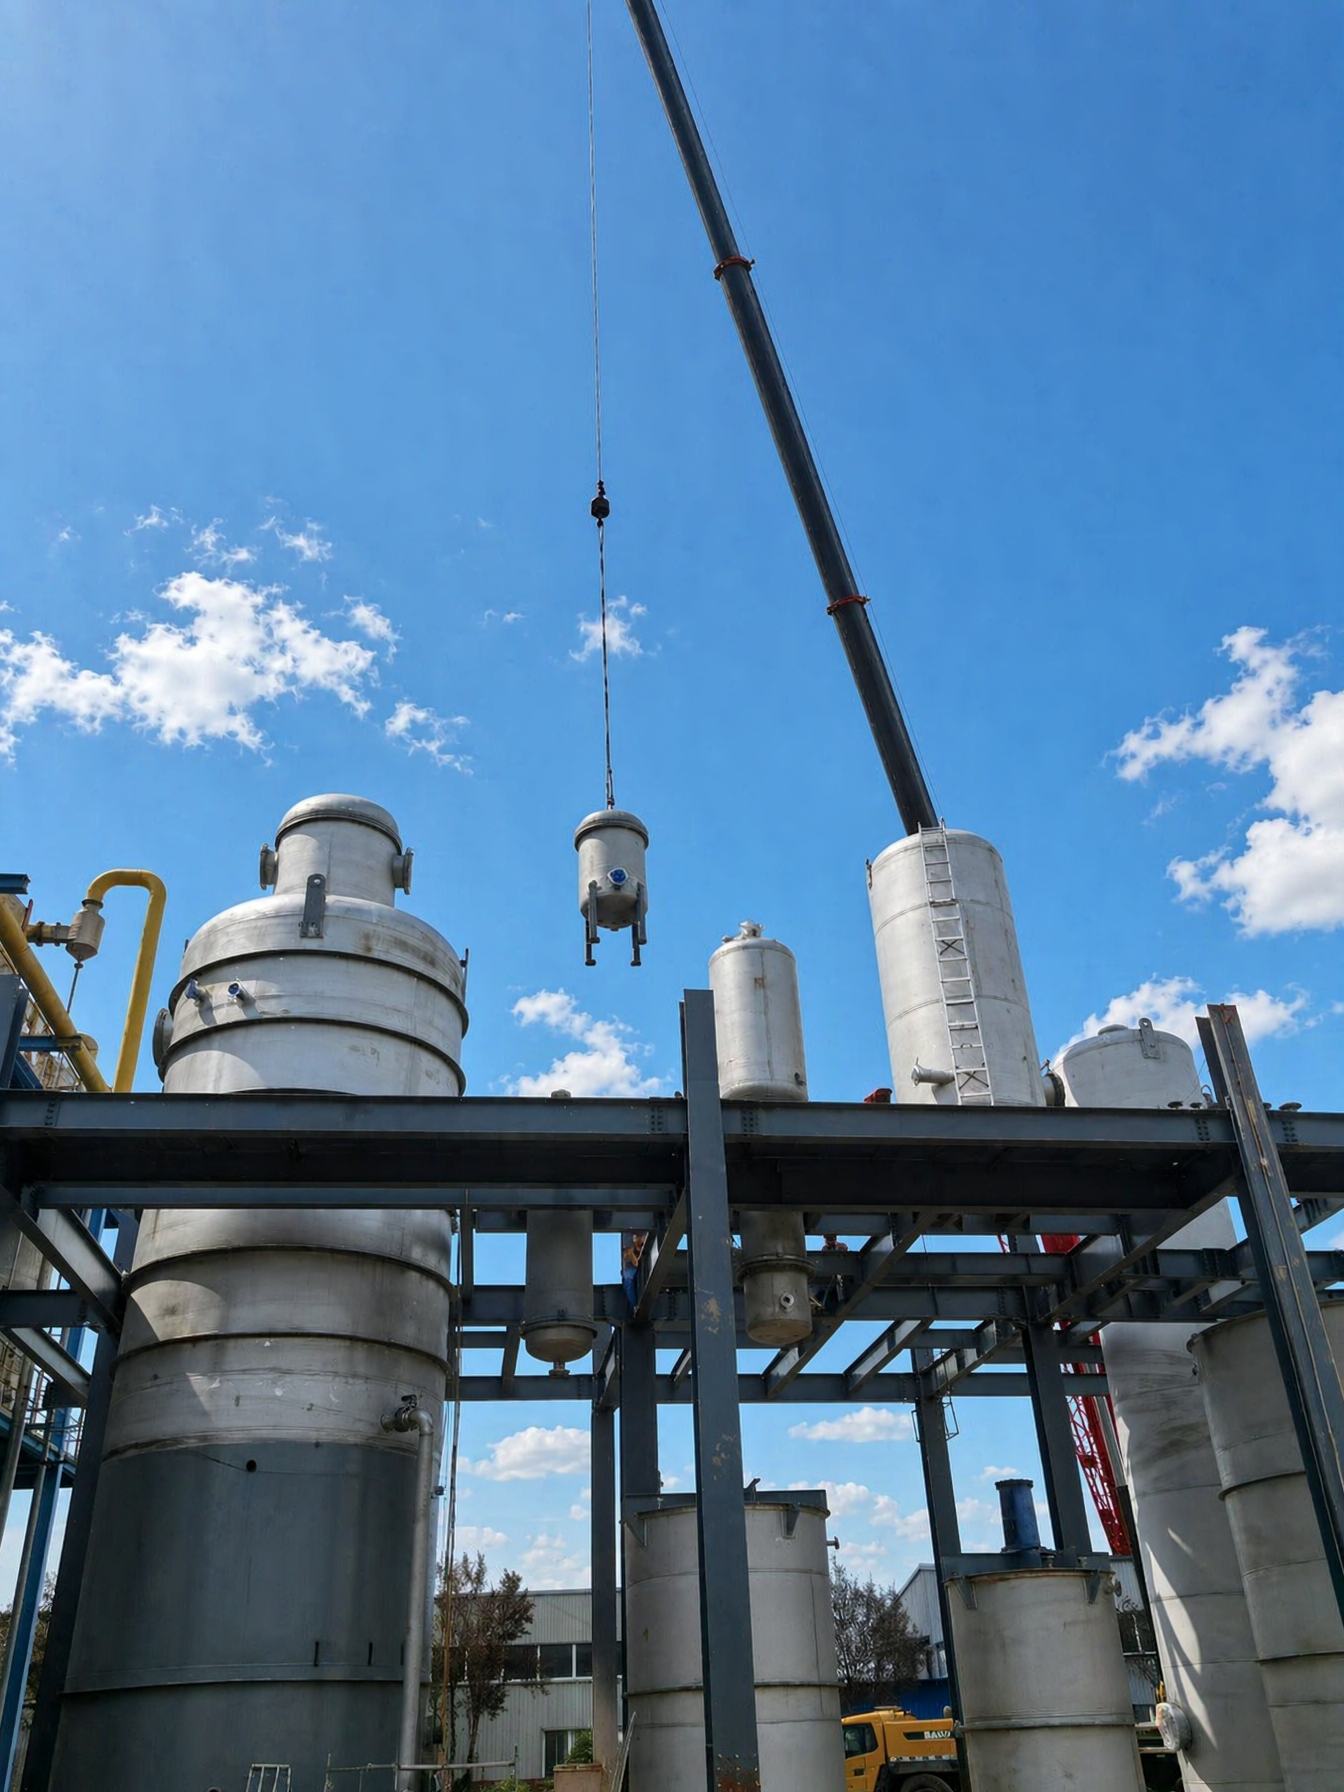
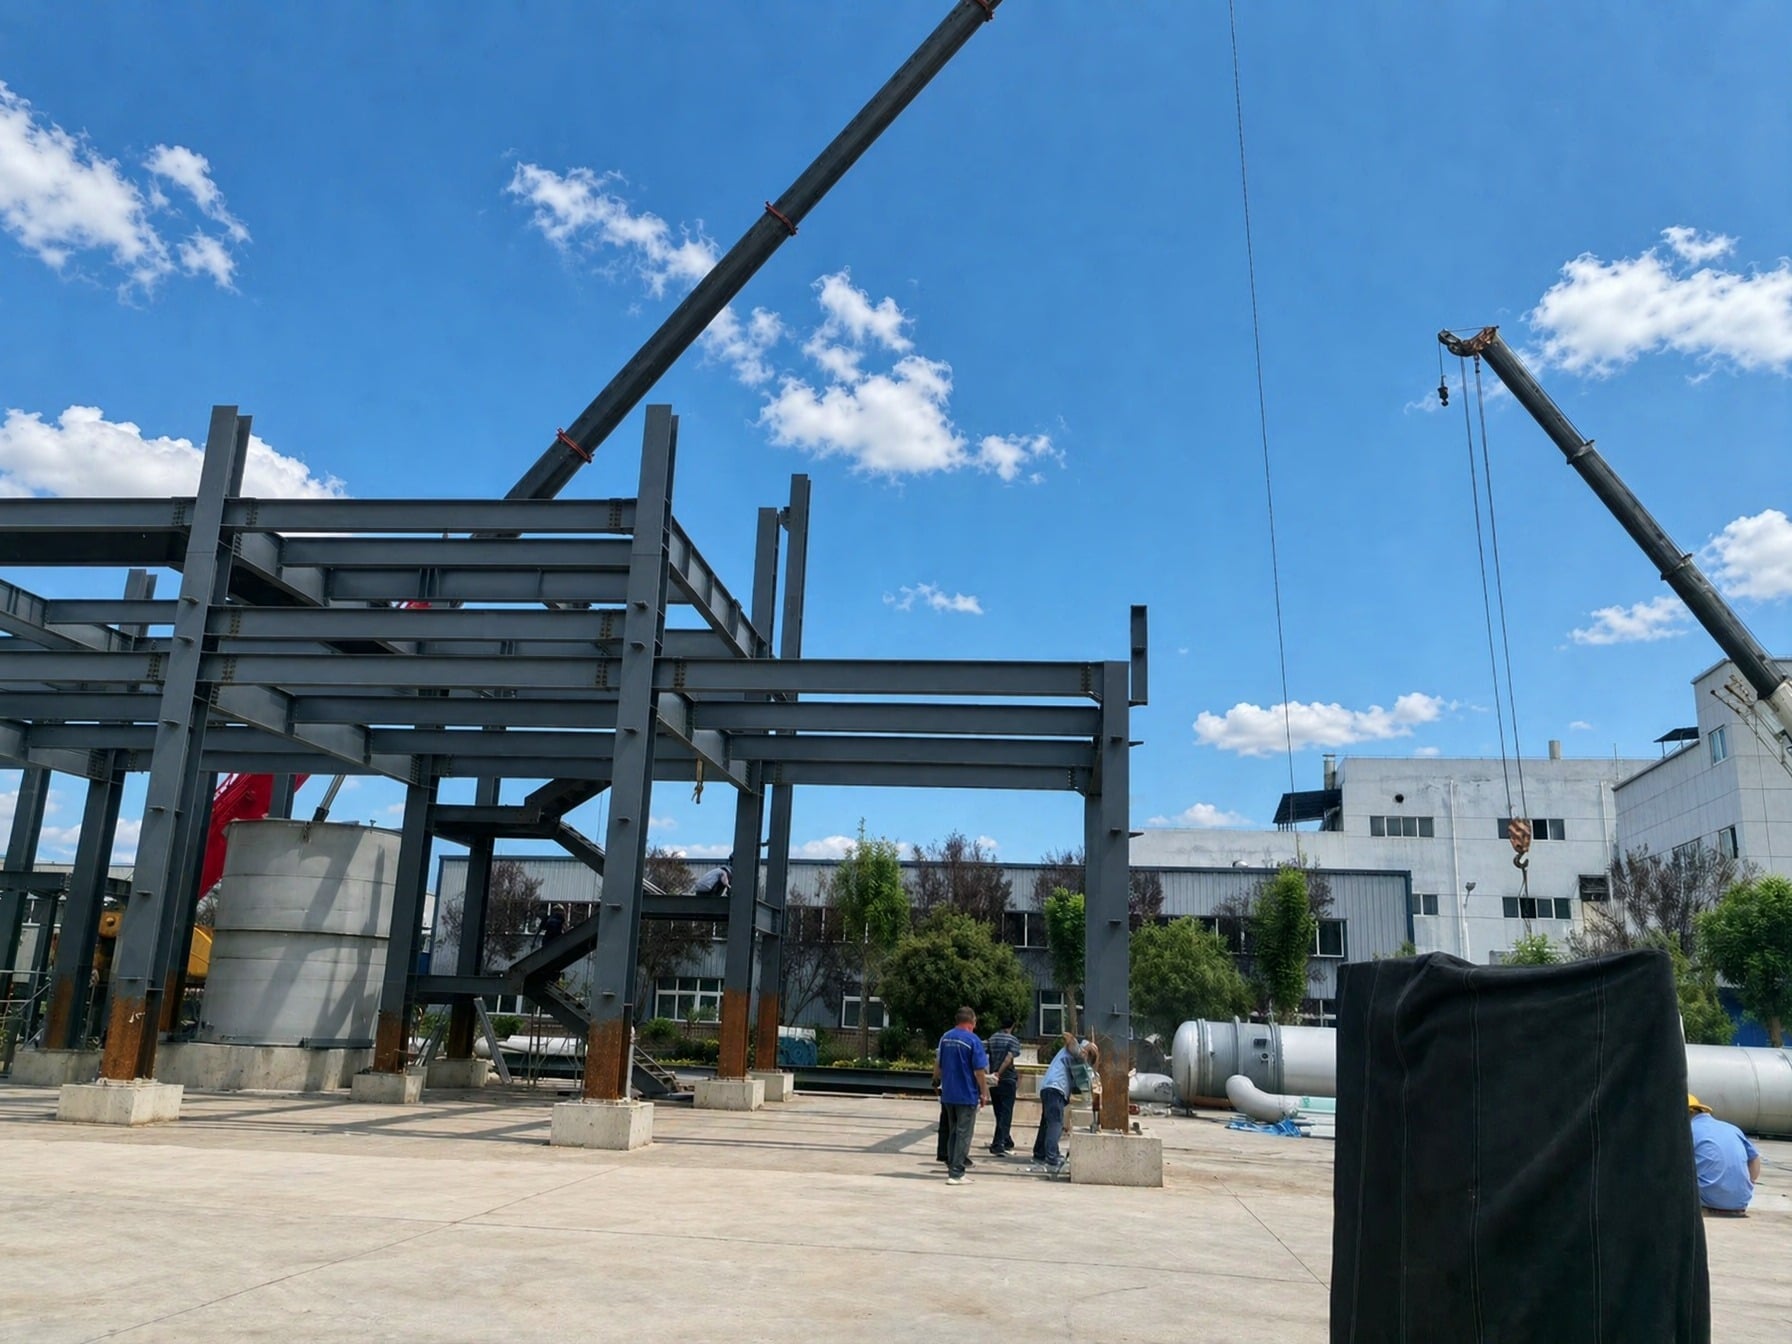
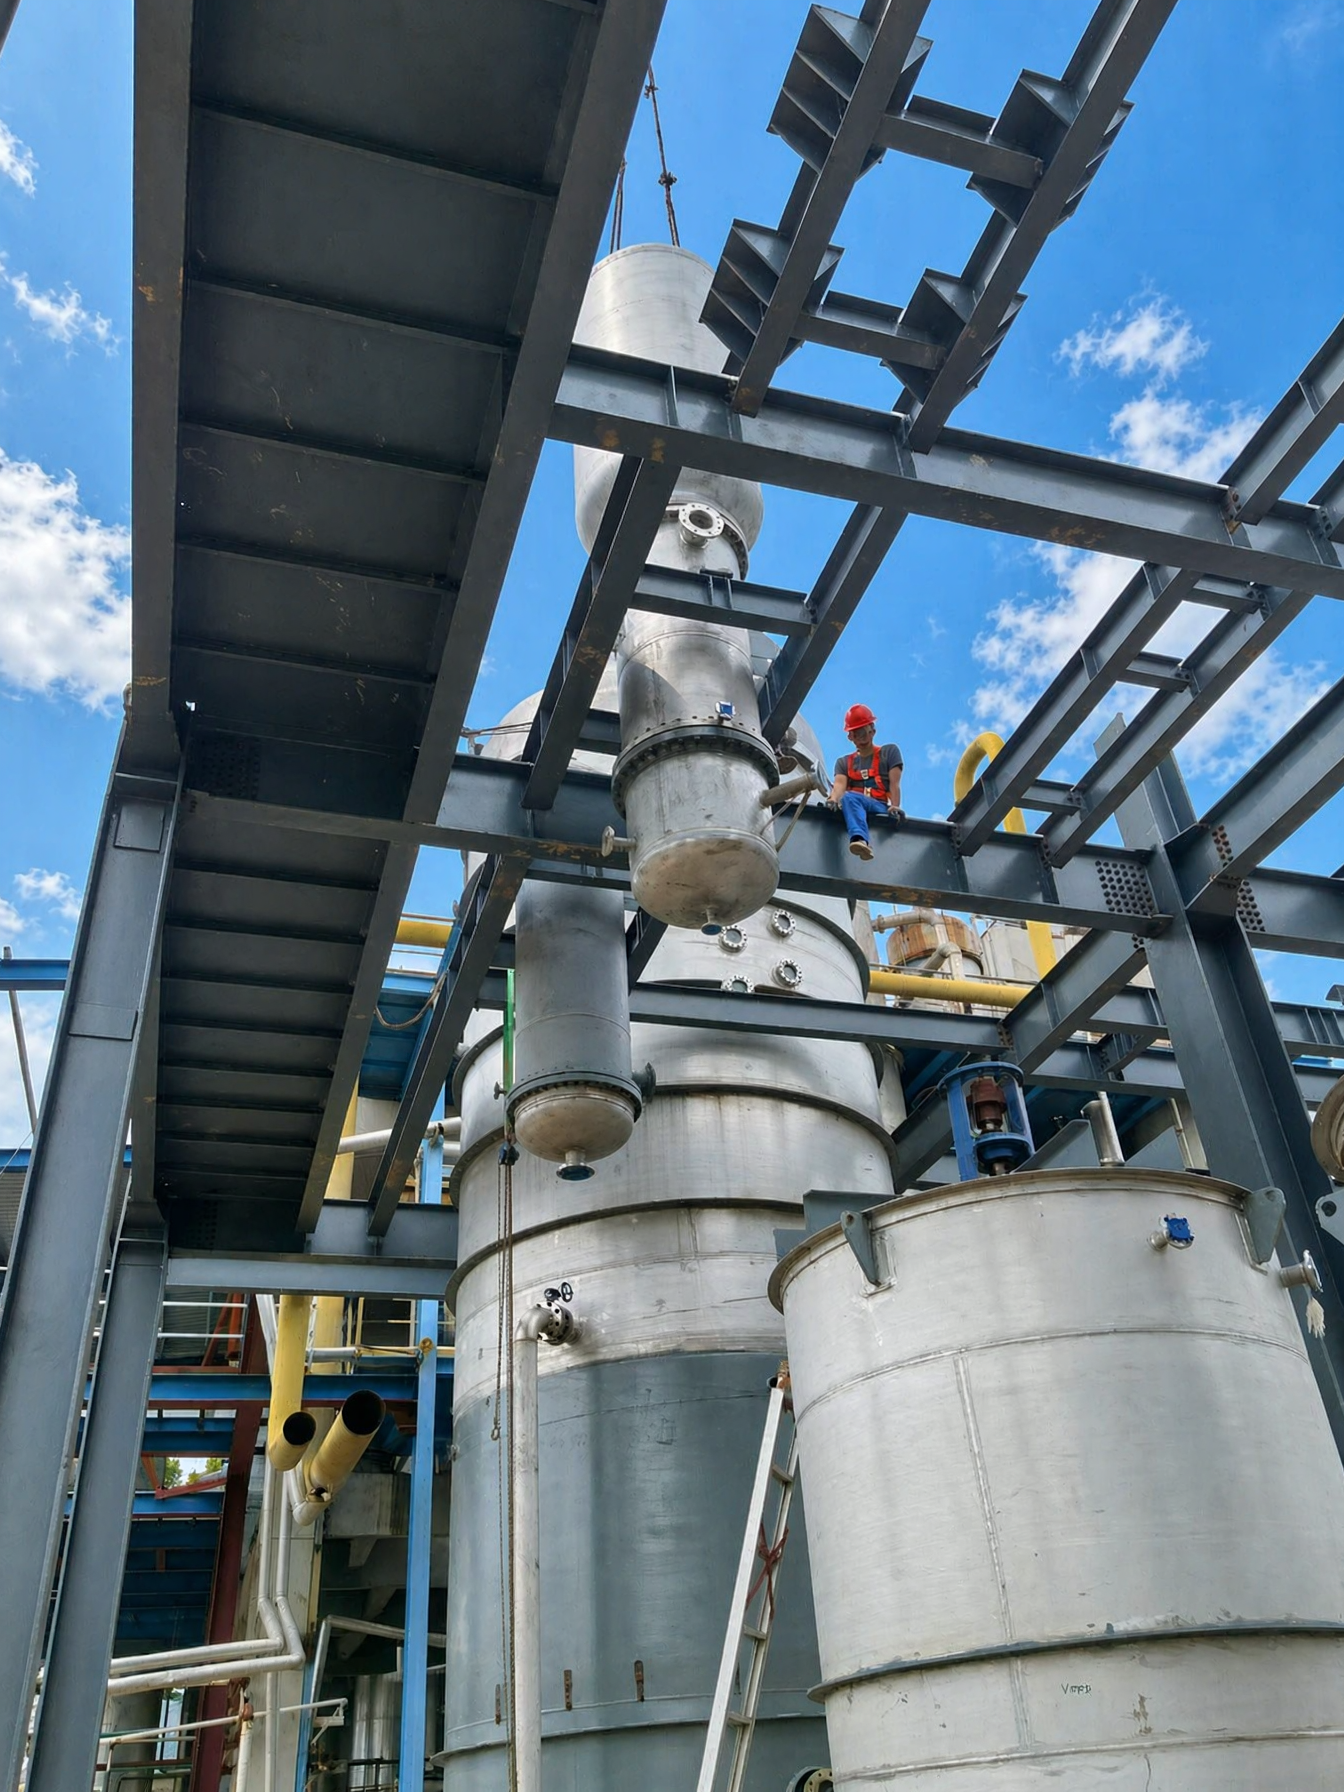
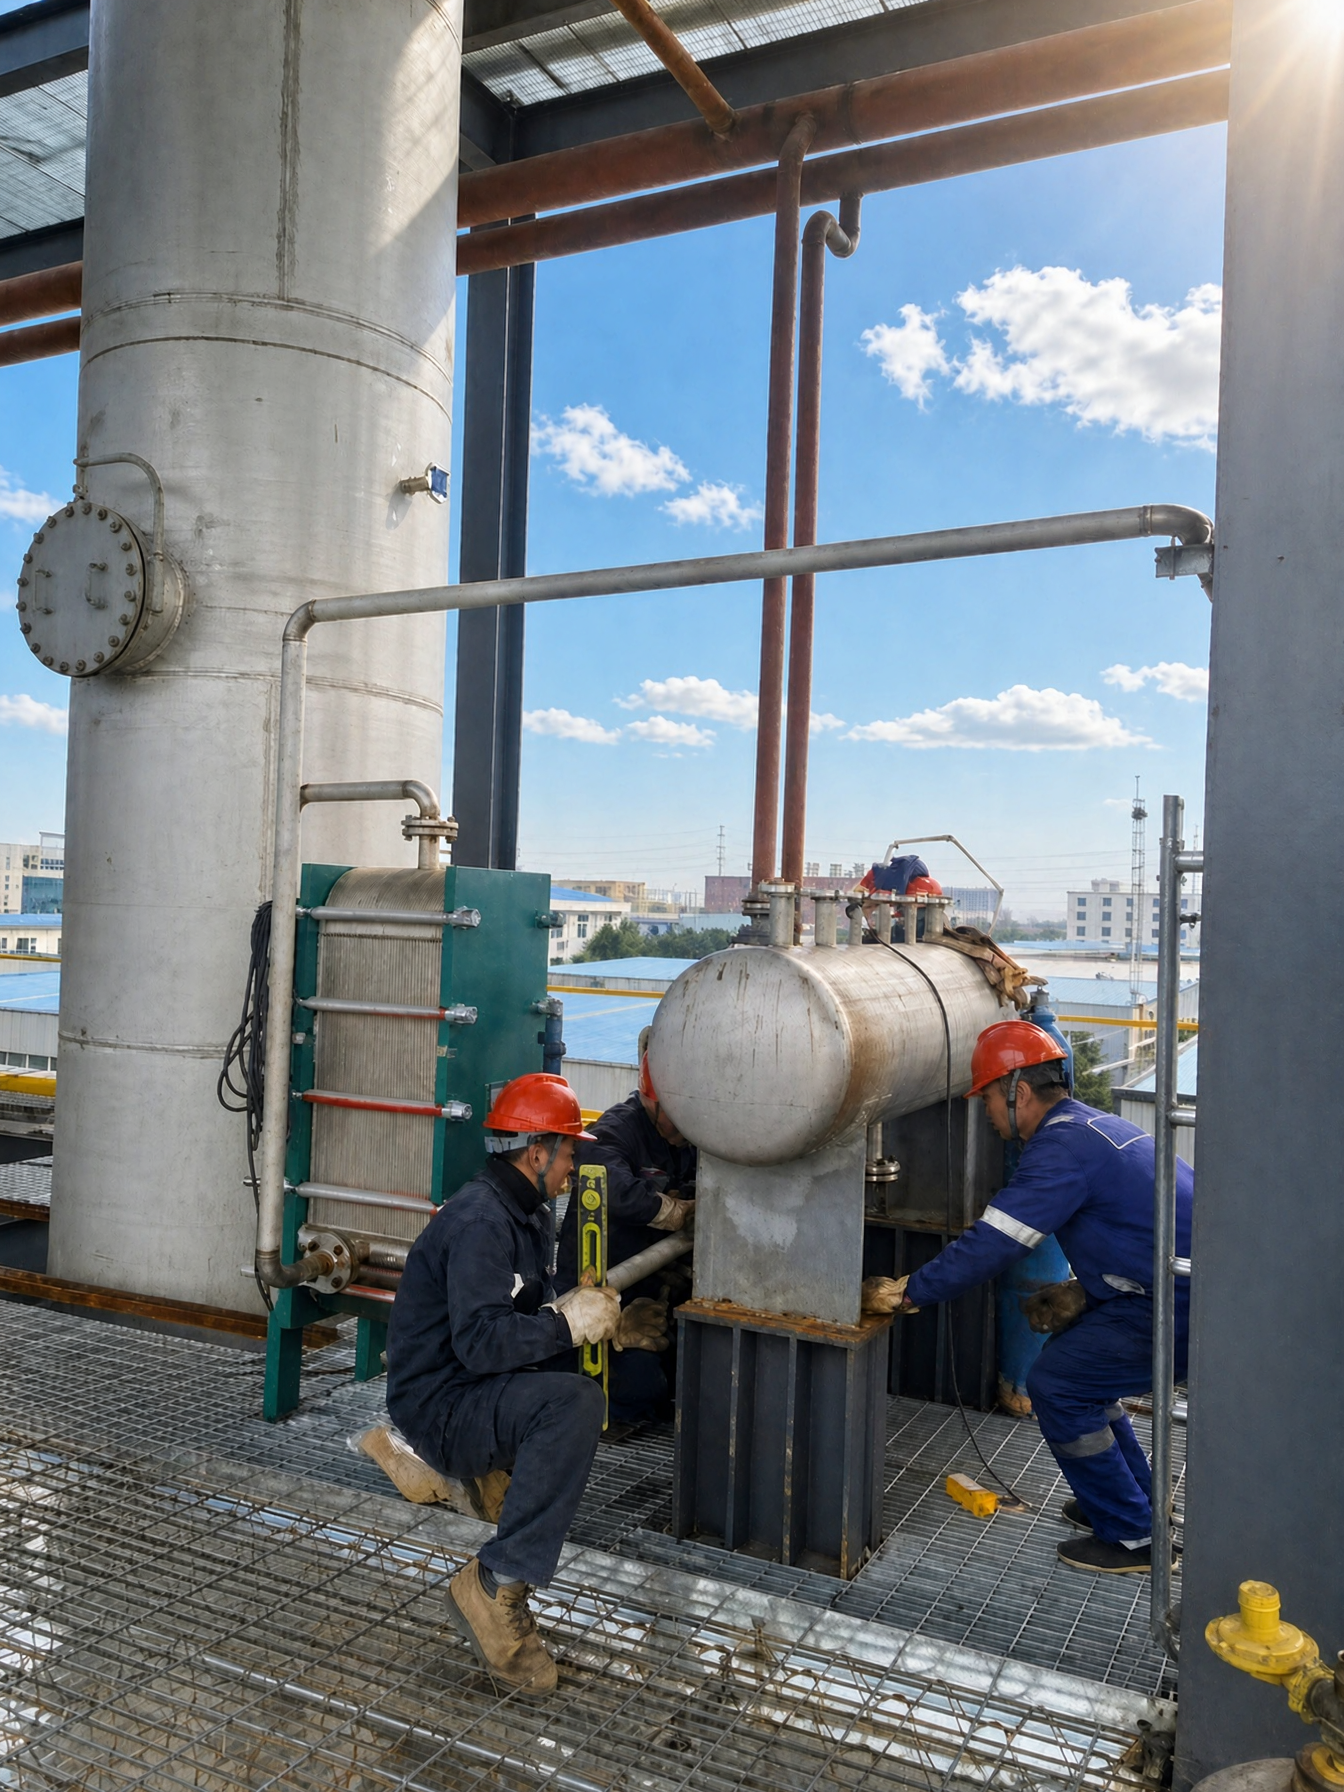
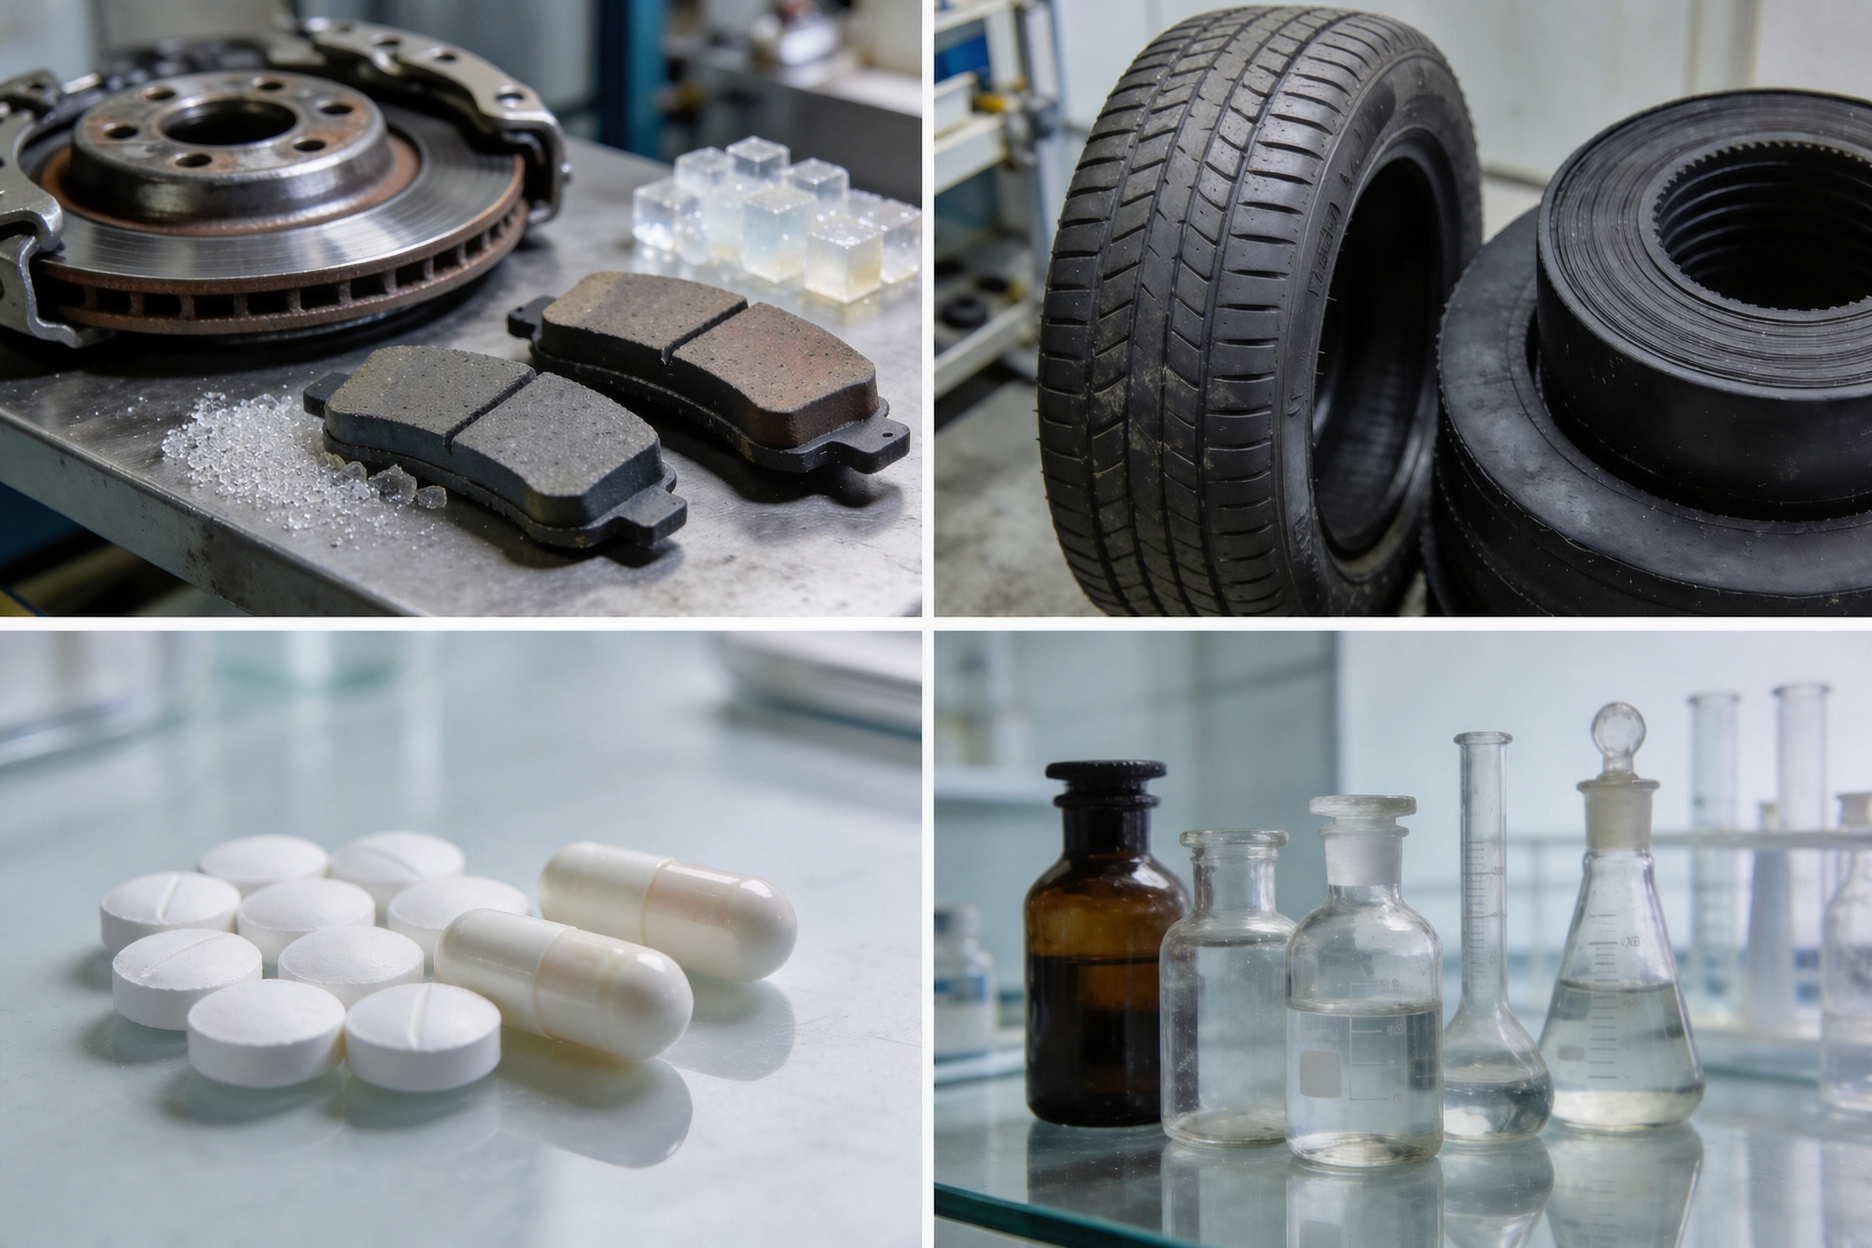
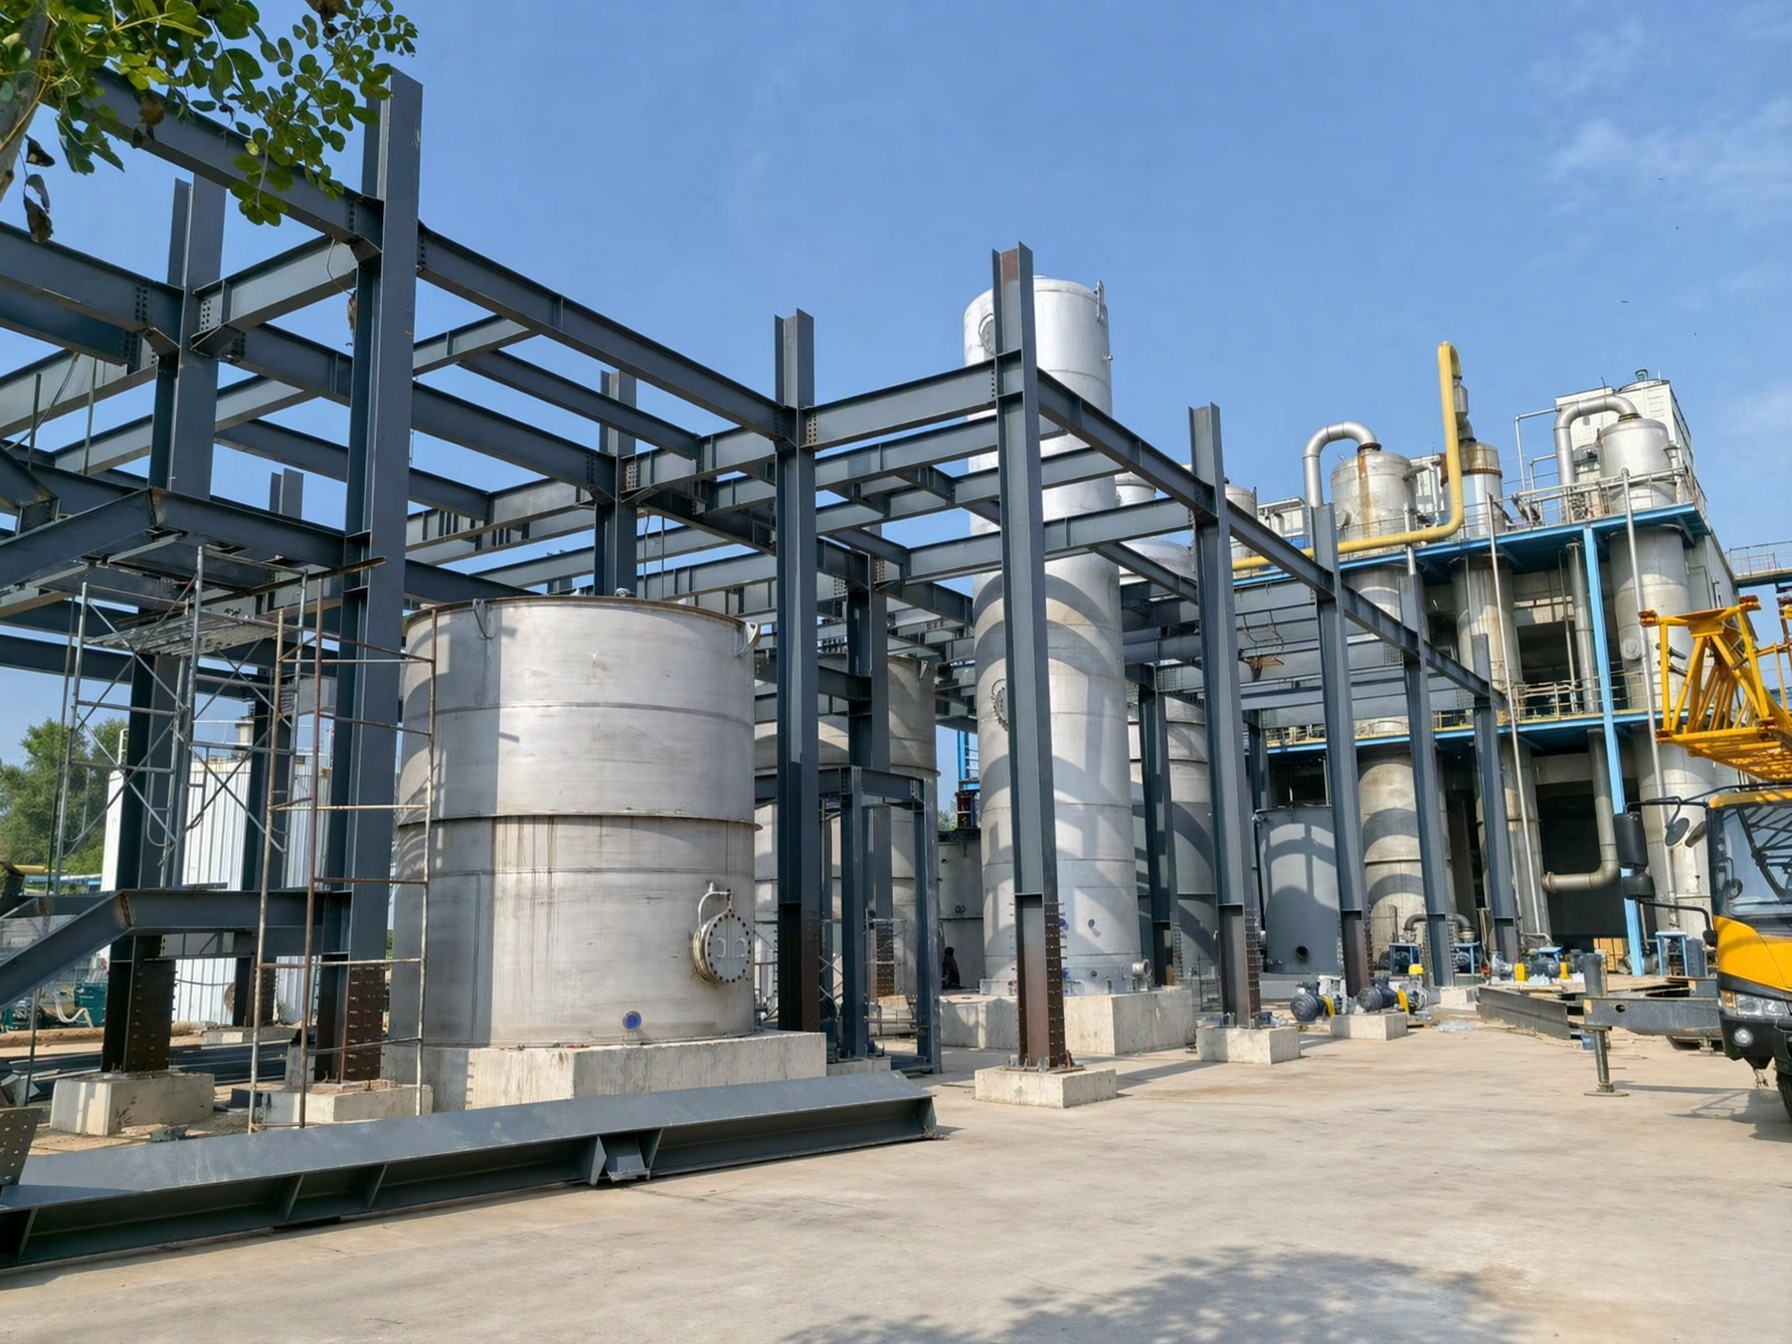
Oltre alla progettazione teorica, l’esecuzione efficace in cantiere è fondamentale. Le immagini seguenti illustrano un recente progetto di impianto per la produzione di urotropina in fase gassosa, completamente realizzato e messo in opera. Le foto documentano tappe fondamentali delle fasi di costruzione e di installazione degli impianti, tra cui il montaggio della struttura in acciaio, il sollevamento preciso di colonne di distillazione e serbatoi di stoccaggio su larga scala, nonché l’installazione di scambiatori di calore e sistemi di recupero dell’ammoniaca.
Questo progetto rispetta scrupolosamente gli standard internazionali in materia di sicurezza e ingegneria, garantendo un funzionamento dell’impianto ad alta efficienza, con controllo stabile del processo e conformità alle normative ambientali. Dalla fabbricazione del reattore principale fino al montaggio completo in cantiere, il nostro team ingegneristico fornisce soluzioni affidabili chiavi in mano per la produzione chimica globale.
 EN