EN
Szybkie linki
Szczegółowy przewodnik po procesie produkcji urotropiny w fazie gazowej (HMTA). Poznaj trasę reakcji, podstawowe urządzenia, punkty sterowania w systemie DCS oraz międzynarodowe standardy.
Urotropina, znana chemicznie jako heksametylenotetramina (często skracana jako HMTA) oraz nazywana również heksaminą, jest cyklicznym związkiem aminowym powstającym w wyniku kondensacji formaldehydu i amoniaku. Przemysłowo dominującą metodą jej produkcji jest proces fazowy gazowy, charakteryzujący się działaniem ciągłym, efektywnym wykorzystaniem ciepła reakcyjnego oraz obiegiem roztworu macierzystego. Czystość produktu może osiągać 99,3 % lub więcej, a produkt wysokiej klasy – 99,5 %, co spełnia wymagania stosowania w farmaceutykach, odczynnikach, utwardzaniu żywic oraz syntezie materiałów wybuchowych i innych dziedzinach.
1. Ścieżka technologiczna
Zakład do produkcji urotropiny fazowej gazowej dzieli się typowo na trzy sekcje – reakcję aminacyjną, krystalizację i suszenie oraz odzysk amoniaku – tworząc zamknięty obieg roztworu macierzystego i odzysku amoniaku.
Sekcja reakcji amidonowania stanowi podstawową jednostkę reakcyjną. Gorące pary formaldehydu z poprzedniego zakładu produkującego formaldehyd oraz para amoniaku w postaci gazowej są wprowadzane w odpowiednich proporcjach do reaktora amidonowania zawierającego cyrkulującą macierzową ciecz, gdzie zachodzi reakcja w kolumnie pęcherzykowej w fazie ciekłej, prowadząca do powstania urotropiny. Reakcja i zagęszczanie przebiegają jednocześnie wewnątrz reaktora: wykorzystując ciepło ukryte formaldehydu oraz ciepło reakcji (745,29 × 10³ J/mol), woda i część nieprzereagowanych substancji są odprowadzane pod próżnią, co pozwala zarówno na odprowadzenie ciepła reakcyjnego, jak i na osiągnięcie efektu zagęszczania.
Sekcja krystalizacji i suszenia przetwarza materiał fazowy ciekły pochodzący z reaktora. Zagęszczona ciecz (stosunek stała/ciecz około 15–30%) wpływa do odbiornika krystalizacyjnego w celu wstępnego rozdzielenia fazy stałej od ciekłej; nadmiar macierzowej cieczy jest zwracany do reaktora, w podczas gdy roztwór skupiony z przepływu dolnego jest odwadniany w wirówce do zawartości wilgoci na poziomie 3–5%, materiał mokry jest przesyłany do suszarki, w której końcowa zawartość wilgoci produktu jest obniżana do ≤0,5%, a czystość wynosi ≥99,3%. Gaz wydzielający się podczas suszenia jest poddawany separacji w cyklonie oraz oczyszczaniu w skruberze w celu odzyskania pyłu. Podczas recyklingu roztworu macierzystego, jeśli barwa przekracza dopuszczalny limit, część roztworu macierzystego jest przetwarzana w zbiorniku do odbarwiania za pomocą węgla aktywnego, następnie filtrowana w prasie filtracyjnej płytowo-ramowej i zwracana do systemu.
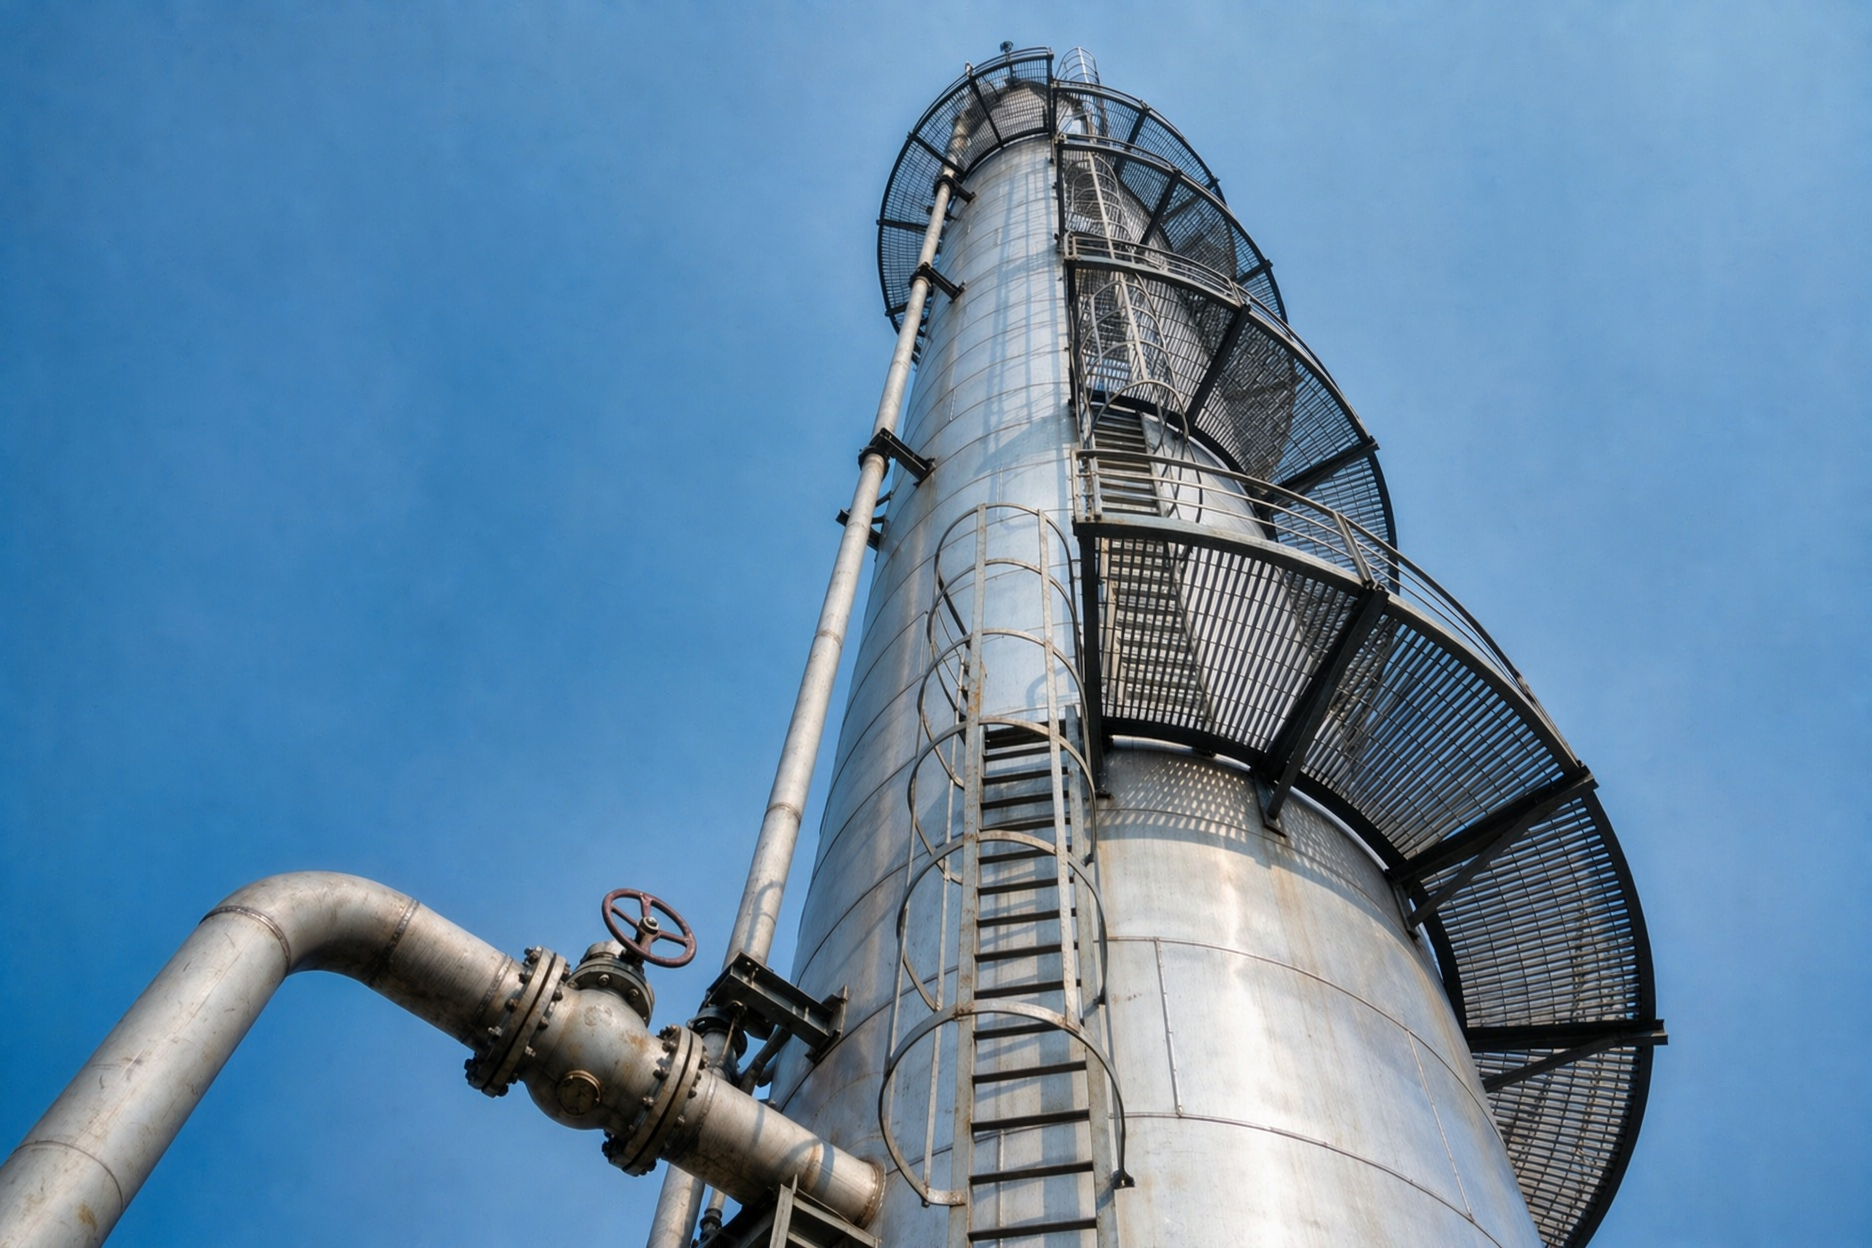
Sekcja odzysku amoniaku przetwarza rozcieńczony roztwór amoniaku powstający po skropleniu i oczyszczaniu gazów odlotowych z reakcji za pomocą wody. Rozcieńczony roztwór amoniaku jest odparowywany parą w kolumnie desorpcji amoniaku (kolumna zasypana), zwykle przy temperaturze dna około 125 °C i ciśnieniu około 0,4 MPa; roztwór amoniaku odprowadzany z góry kolumny jest zwracany do reaktora w celu odzysku, natomiast ścieki z dna mogą być wykorzystywane jako woda uzupełniająca w obiegu wody chłodzącej.
2. Główne wyposażenie
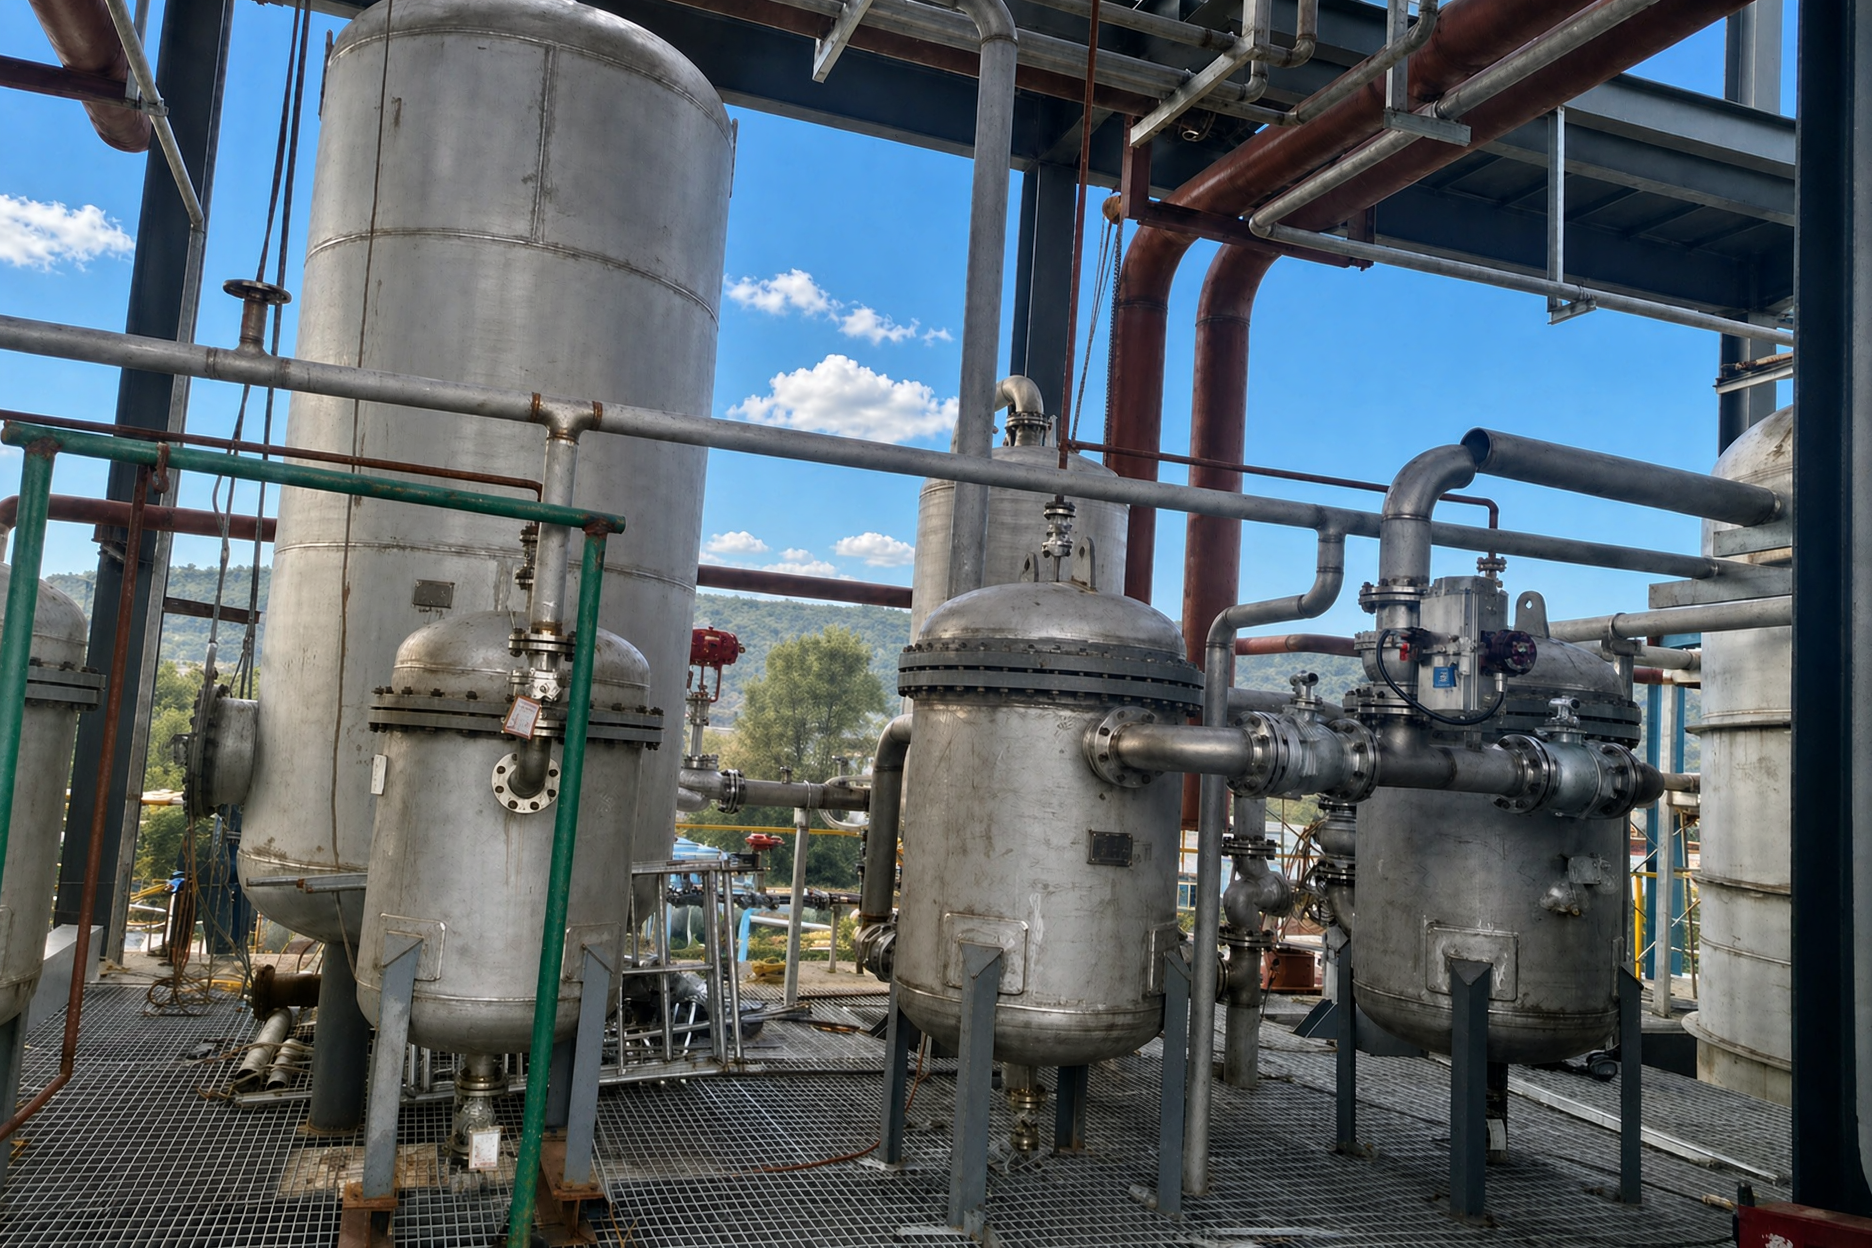
Do podstawowego, procesowo-specyficznego wyposażenia należą: reaktor aminacyjny (z mieszadłem i cewkami / płaszczem wymiany ciepła), zbiornik krystalizacyjny, wirówka, system suszenia (w tym zestaw separatorów cyklonowych), kolumna desorpcji amoniaku (kolumna zasypana), parownik amoniaku, filtr amoniaku, zbiornik obiegu roztworu macierzystego, zbiornik odbarwiania roztworu macierzystego oraz prasa filtracyjna płytowo-ramowa, a także różne chłodnice (chłodnica roztworu macierzystego, chłodnica gazów wtórnych itp.) oraz skrubery do absorpcji / odzysku gazów wtórnych.
Przyrządy pomiarowe i sterujące procesem obejmują głównie: analizator pH (kluczowy przyrząd analityczny), przepływomierze elektromagnetyczne oraz przepływomierze wirowe / wirujące, przetworniki różnicy ciśnień, przetworniki ciśnienia, radarowe mierniki poziomu oraz przetworniki różnicy ciśnień do pomiaru poziomu, czujniki temperatury RTD / termopary, zawory sterujące pneumatyczne i zawory zamykające pneumatyczne oraz alarmy wykrywające gazy palne / toksyczne.
3. Kluczowe punkty kontroli produkcji przemysłowej
Schemat sterowania wykorzystuje system DCS jako centralny punkt, realizując centralne monitorowanie oraz automatyczną regulację kluczowych parametrów procesu, przy czym głównym celem jest hamowanie reakcji odwrotnej i ubocznych oraz zapewnienie ciągłej i stabilnej pracy.
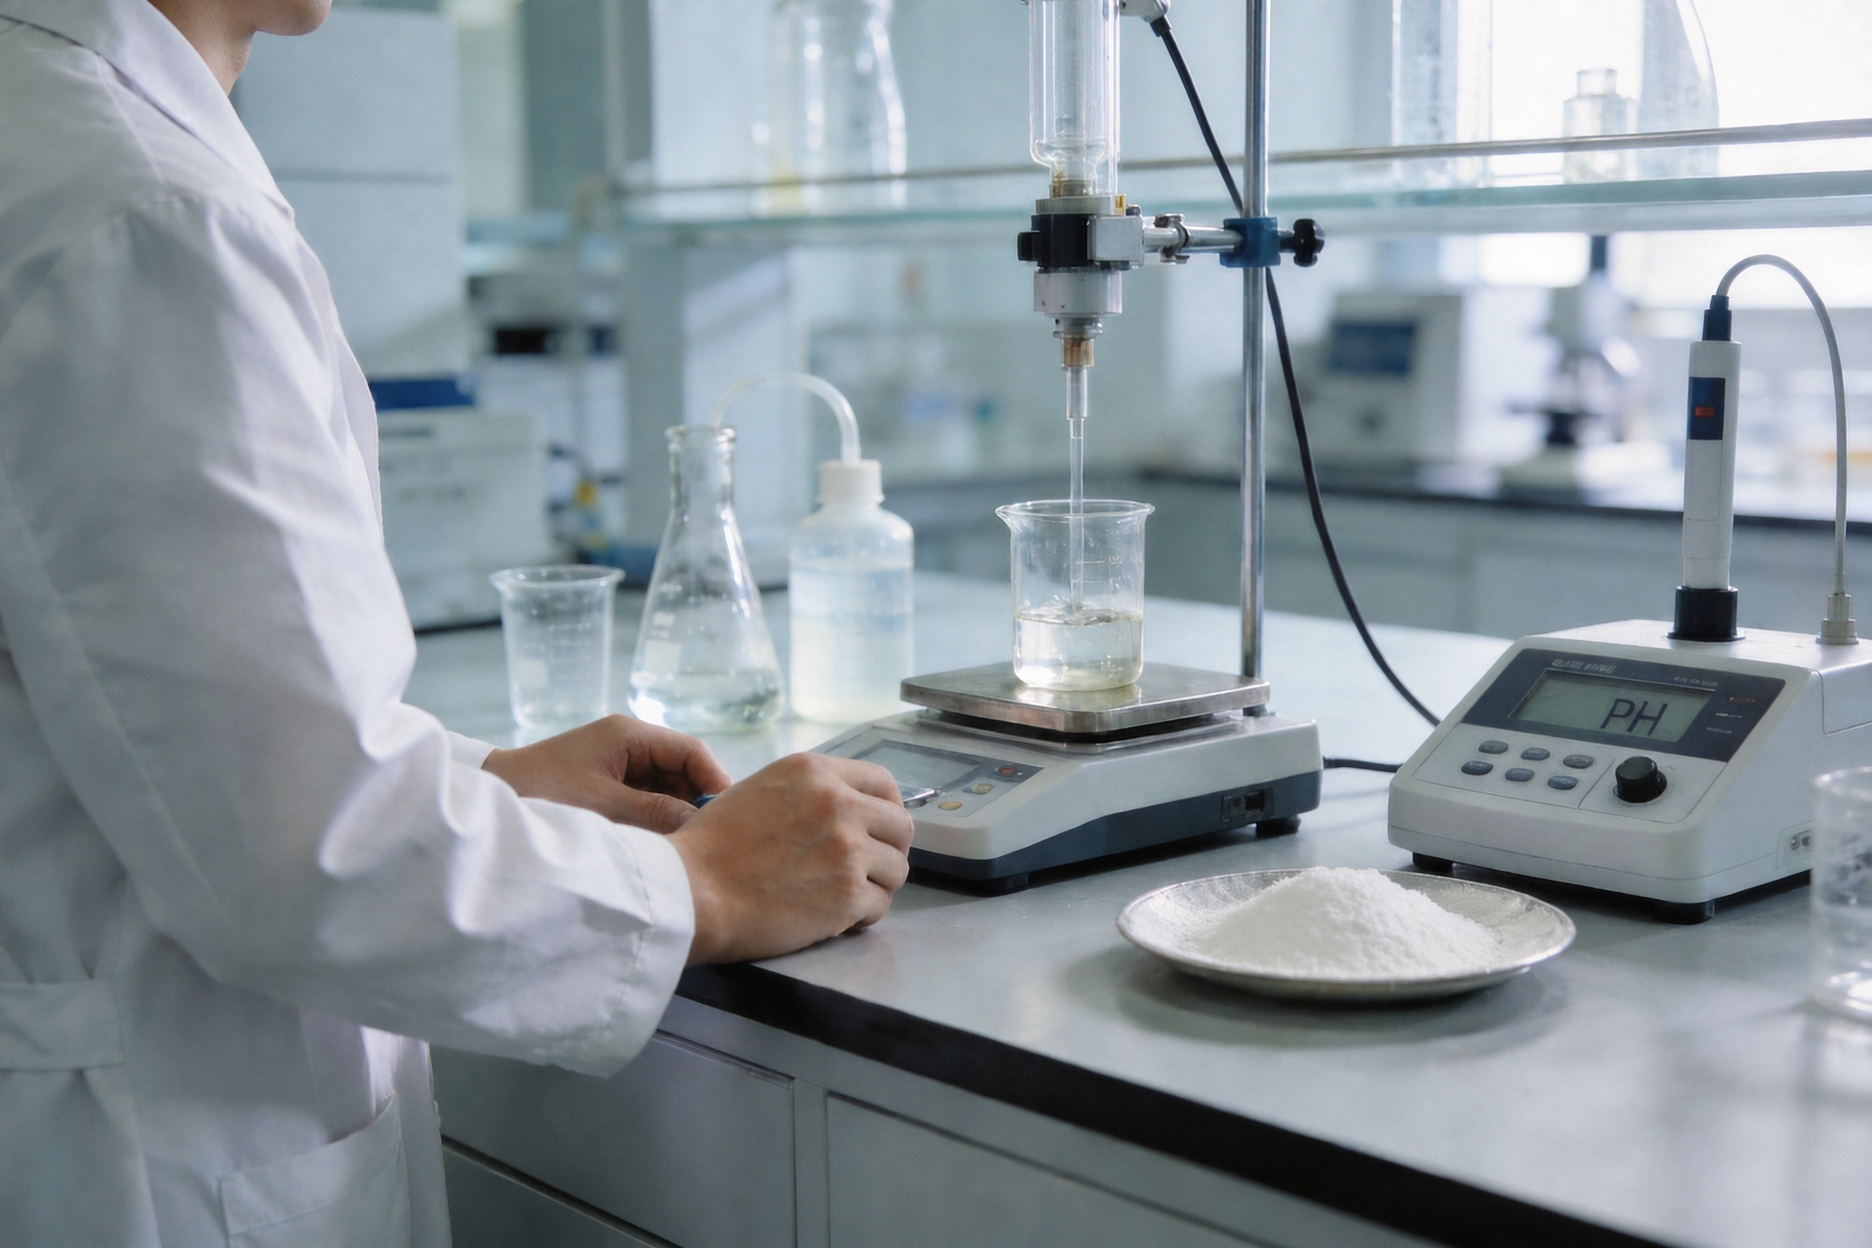
PH reakcji oraz nadmiar amoniaku są najważniejszymi wskaźnikami sterowania. Reakcja musi przebiegać w warunkach zasadowych, zwykle przy pH roztworu reakcyjnego utrzymywanym w zakresie 8–9 i nadmiarze amoniaku na poziomie ok. 1%, co skutecznie hamuje odwrotną dekompozycję urotropiny w warunkach kwasowych lub obojętnych oraz ogranicza powstawanie produktów ubocznych. System sterowania stale monitoruje pH za pomocą analizatora pH online i automatycznie zwiększa otwarcie zaworu regulacyjnego dopływu amoniaku, gdy wartość pH jest niska.
Temperaturę reakcji i próżnię kontroluje się za pomocą odparowania w próżni w celu odprowadzenia ciepła. System sterowania dostosowuje pracę pompy próżniowej lub przepływ wody chłodzącej, aby utrzymać temperaturę reaktora i próżnię w zakresie zadanym, zapewniając, że szybkość parowania wody odpowiada szybkości generowania ciepła w reakcji oraz zapobiegając niestabilności temperatury, która mogłaby nasilać reakcje uboczne i rozkład produktu.
Kontrola stosunku składników opiera się na połączeniu mierników przepływu z zaworami regulacyjnymi, umożliwiającym precyzyjne dozowanie przepływu formaldehydu i amoniaku w odpowiedniej proporcji, przy jednoczesnym zapewnieniu niewielkiego nadmiaru amoniaku.
Recyrkulacja roztworu macierzystego oraz monitorowanie jego barwy są kluczowe dla opłacalności procesu gazowego. Należy monitorować barwę roztworu macierzystego; gdy przekroczy ona dopuszczalny limit, część tego roztworu jest kierowana do zbiornika z węglem aktywnym do odbarwiania, następnie filtrowana za pomocą prasy filtracyjnej płytowo-ramowej i ponownie wprowadzana do systemu, przy czym w razie potrzeby przeprowadza się częściowe odprowadzanie roztworu macierzystego w celu utrzymania bilansu zanieczyszczeń.
Kontrola krystalizacji i separacji: stosunek stała-ciecz w roztworze skoncentrowanym kontrolowany jest w zakresie 15–30%, wilgotność ciasta mokrego z wirówki wynosi 3–5%, a wilgotność produktu końcowego nie przekracza 0,5%, a czystość jest równa lub większa niż 99,3%, co zapewnia spełnienie specyfikacji klasy premium.
Eksploatacja wieży desorpcji amoniaku wymaga utrzymywania temperatury na dnie na poziomie ok. 125 °C oraz ciśnienia ok. 0,4 MPa, aby zapewnić skuteczne odbieranie pary i odzysk amoniaku z rozcieńczonego roztworu amoniaku, co zmniejsza zużycie surowców oraz obciążenie środowiskowe.
W celu zapewnienia bezpieczeństwa system wyposażony jest w alarmy wykrywające gazy palne i toksyczne, połączone z wentylatorami awaryjnymi lub zaworami zamykającymi; kluczowe urządzenia są wyposażone w przyciski wyłączenia awaryjnego lub system zabezpieczający (SIS), który automatycznie wykonuje działania ochronne w przypadku przekroczenia temperatury, ciśnienia lub wycieku gazu.
4. Główne kody i normy
Projekty krajowe podlegają systemowi kodów opartemu na standardach GB: ogólna układanka i ochrona przeciwpożarowa zgodnie z GB 50489 i GB 51283 (do projektów związanych z systemami petrochemicznymi stosuje się również GB 50160 i GB 50016); emisje gazów odlotowych spełniające wymagania GB 31571 (formaldehyd, metanol, tlenki azotu itp.) oraz GB 14554 (amoniak i inne substancje zapachowe), przy czym pyły zawieszone są określone w GB 16297; przechowywanie i unieszkodliwianie odpadów niebezpiecznych zgodnie z GB 18597, a ogólne odpady przemysłowe stałe – zgodnie z GB 18599; hałas zgodnie z GB 12348, zapobieganie przeciekaniu zgodnie z GB/T 50394, ochrona wybuchowa urządzeń elektrycznych zgodnie z GB 50058, zbiorniki ciśnieniowe zgodnie z GB/T 150, a urządzenia bezpieczeństwa – zgodnie ze specyfikacją projektowania urządzeń bezpieczeństwa oraz serią norm GB/T 21109.
Międzynarodowe projekty nie wykorzystują norm GB jako podstawy, lecz przestrzegają przepisów lokalnych, standardów określonych przez inwestora oraz uznanych na arenie międzynarodowej kodeksów. Normy dotyczące produktów często odnoszą się do GOST 1381-73 (heksametylenotetramina do zastosowań przemysłowych), a w umowach jako kryteria akceptacji często cytowane są specyfikacje przedsiębiorstwa dostawcy (np. stopień czystości, zawartość wilgoci i popiołu, wolny amoniak, chlorki, siarczany, metale ciężkie itp.); metody analityczne mogą odnosić się do normy ISO 8988:2006 (określanie zawartości heksametylenotetraminy w żywicach fenolowych) oraz podstawowych norm takich jak ASTM E203 i ASTM E29. W zakresie bezpieczeństwa i ochrony przeciwpożarowej urotropina jest klasyfikowana jako łatwopalna substancja stała (kategoria 1); obsługę pyłów regulują normy NFPA 654 i NFPA 77; projekty objęte europejskim systemem norm muszą spełniać dyrektywę ATEX 1999/92/WE oraz dyrektywę 2014/34/UE; transport wymaga oznakowania UN 1328 oraz stosowania się do kodeksu IMDG i przepisów IATA DGR; dopuszczalne stężenia narażenia zawodowego określone są przez ACGIH TWA 1 mg/m³ (oznaczone jako DSEN). Normy projektowe zakładu (np. zbiorniki ciśnieniowe, klasy rurociągów, ochrona wybuchowa instalacji elektrycznych, blokady przyrządów pomiarowych itp.) określane są w załączniku technicznym do umowy; najczęściej stosowanymi układami norm są amerykański system norm (ASME, ASTM, API, NFPA, IEEE/ISA), europejski system norm (EN/ISO, PED, ATEX, IEC) lub normy kraju realizacji projektu; normy projektowe dla kluczowych urządzeń niestandardowych zależą od przyjętej normy dotyczącej zbiorników ciśnieniowych (np. ASME Section VIII Div. 1 lub EN 13445), przy czym ostateczną podstawą są Dokumentacja Podstaw Projektowych oraz Lista Obowiązujących Norm i Kodeksów.
5. Czystość produktu i główne zastosowania
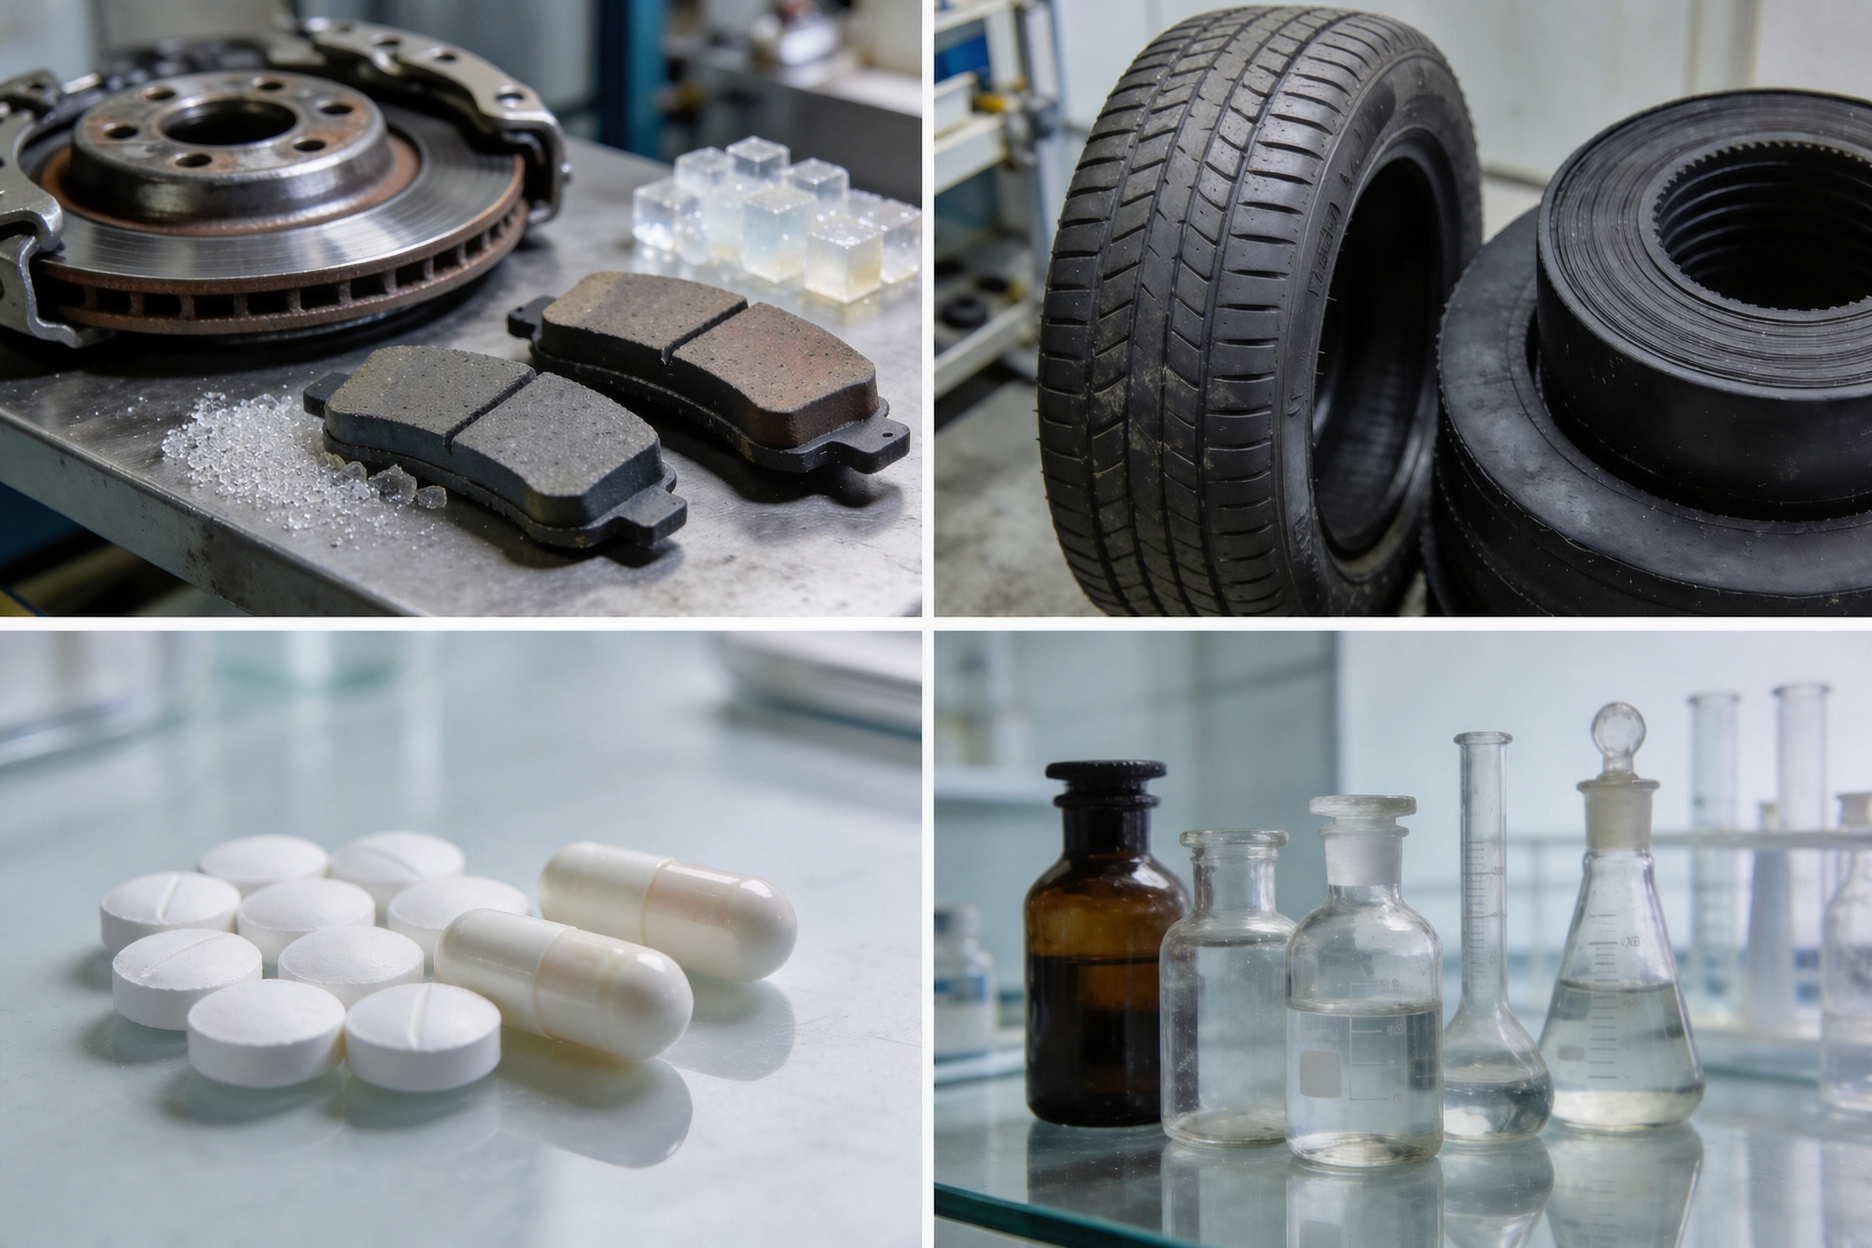
Urotropina o stopniu czystości przemysłowej ma zwykle czystość powyżej 99 %, przy czym gatunek premium wymaga czystości ≥99,3 % oraz zawartości wilgoci ≤0,5 %. Produkt o wysokich specyfikacjach, o czystości 99,5 %, może być stosowany w dziedzinach szczególnie wrażliwych na obecność zanieczyszczeń: jako środek utwardzający żywice fenolowe i rezorcynowe wykorzystywane w klockach hamulcowych, kładkach sprzęgłowych, materiałach szlifujących i materiałach ogniotrwałych; jako akcelerator wulkanizacji kauczuku (akcelerator H); jako surowiec farmaceutyczny do syntezy różnych leków – nazwa farmaceutyczna to Methenamine, stosowana w leczeniu łagodnych infekcji dróg moczowych (rozkładająca się w kwasowym moczu z uwalnianiem formaldehydu, który działa bakteriobójczo); jako surowiec do syntezy materiałów wybuchowych, np. RDX, oraz jako składnik stałych bloków paliwowych; jako odczynnik do syntez organicznych (reakcja Duffa, reakcja Sommeleta) oraz odczynnik analityczny; oraz jako środek zapobiegawczy przed sklejaniem mocznika, inhibitor korozji w przetwórstwie metali oraz środek utwardzający piasek powlekany żywicą w odlewaniu.
Wymagania dotyczące czystości w klasie farmaceutycznej wykorzystują wartość ≥99,0% jako próg bazowy: Chińska Farmakopea określa minimalną zawartość 99,0% obliczoną na suchą masę, podczas gdy USP oraz BP/Ph. Eur. określają zakres 99,0%–100,5% na suchą masę. Wśród stopni odczynników: stopień analityczny (AR) i stopień ACS zwykle wymagają ≥99,0%, stopień chemicznie czysty (CP) wymaga ≥98,0%, a niektóre specyfikacje odczynników o wysokiej czystości mogą osiągać ≥99,5%. Czystość na poziomie 99,5% spełnia już minimalne wymagania badania ilościowego większości standardów farmaceutycznych i odczynnikowych, jednak możliwość użycia danej substancji jako składnika farmaceutycznego lub odczynnika zależy również od jednoczesnego spełnienia limitów wskaźników zanieczyszczeń, takich jak metale ciężkie, chlorki oraz ubytek masy przy suszeniu.
Wniosek
Przemysłowa produkcja urotropiny metodą procesu fazowego gazowego opiera się na trzyczęściowym zamkniętym obiegu reakcji amidowania, krystalizacji i suszenia oraz odzysku amoniaku, przy czym kluczowe znaczenie ma precyzyjna kontrola pH i nadmiaru amoniaku; proces ten opiera się na scentralizowanym monitoringu DCS oraz dedykowanych instrumentach online zapewniających stabilne warunki reakcji. Projekt zakładu musi uwzględniać wielopoziomowe wymagania normowe dotyczące ochrony przeciwpożądowej, ochrony środowiska, odpadów stałych, hałasu, zapobiegania przesiąkaniu oraz blokad bezpieczeństwa; w przypadku projektów międzynarodowych należy stosować system norm określony w umowie, integrując ogólne podstawy międzynarodowe, takie jak normy produktowe, normy metod analitycznych, przepisy bezpieczeństwa i ochrony przeciwpożądowej oraz dopuszczalne stężenia narażenia zawodowego. Czystość produktu, w zakresie od gatunku przemysłowego (99,3 %) do gatunku wysokiej czystości (99,5 %), odpowiada różnym zastosowaniom – od utwardzania żywic i dodatków do gumy po syntezę farmaceutyczną i odczynniki chemiczne; wskaźniki czystości oraz kontrola zanieczyszczeń wspólnie decydują o końcowej dziedzinie zastosowania produktu.
6. Przypadek inżynieryjny: Montaż zakładu do produkcji urotropiny
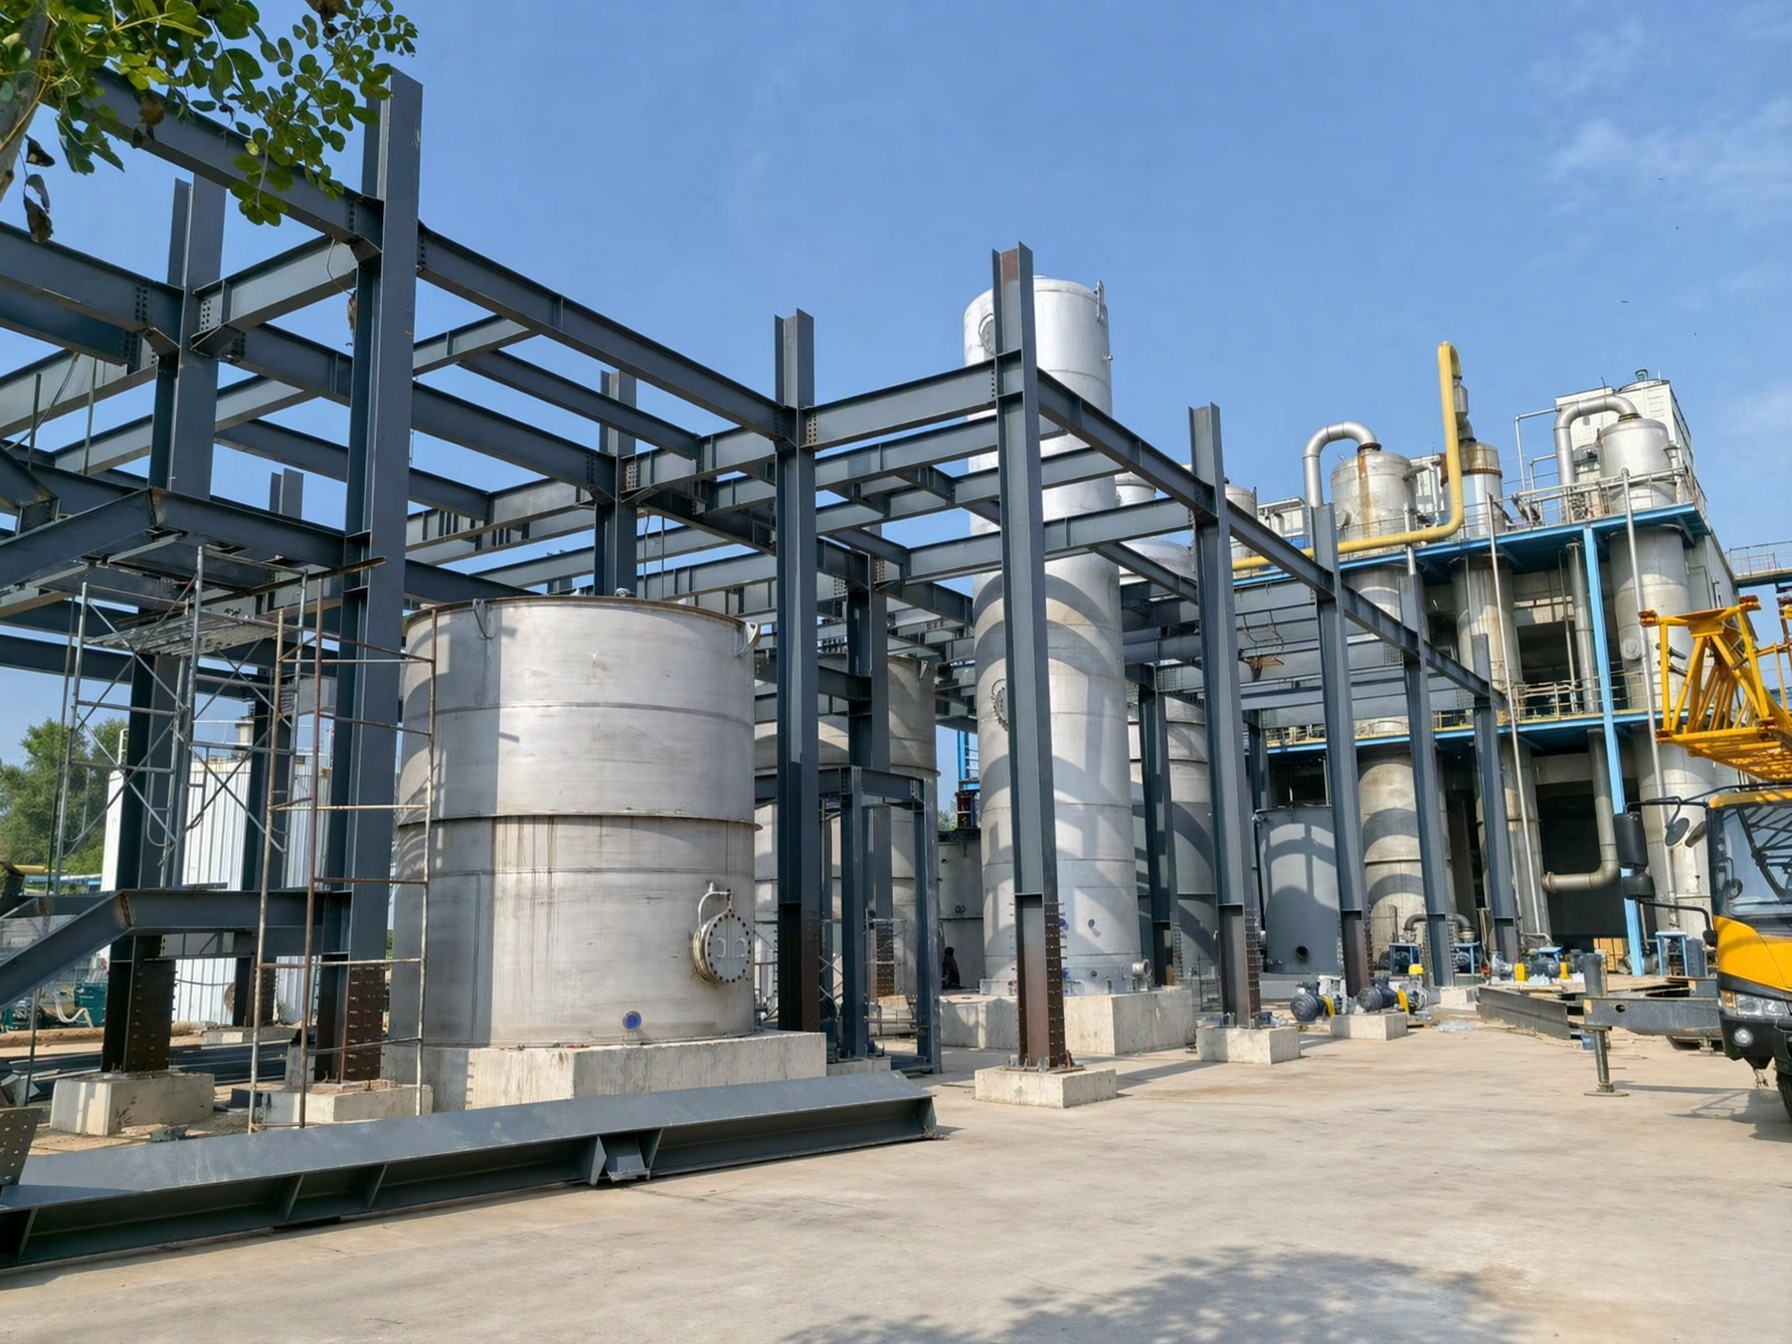
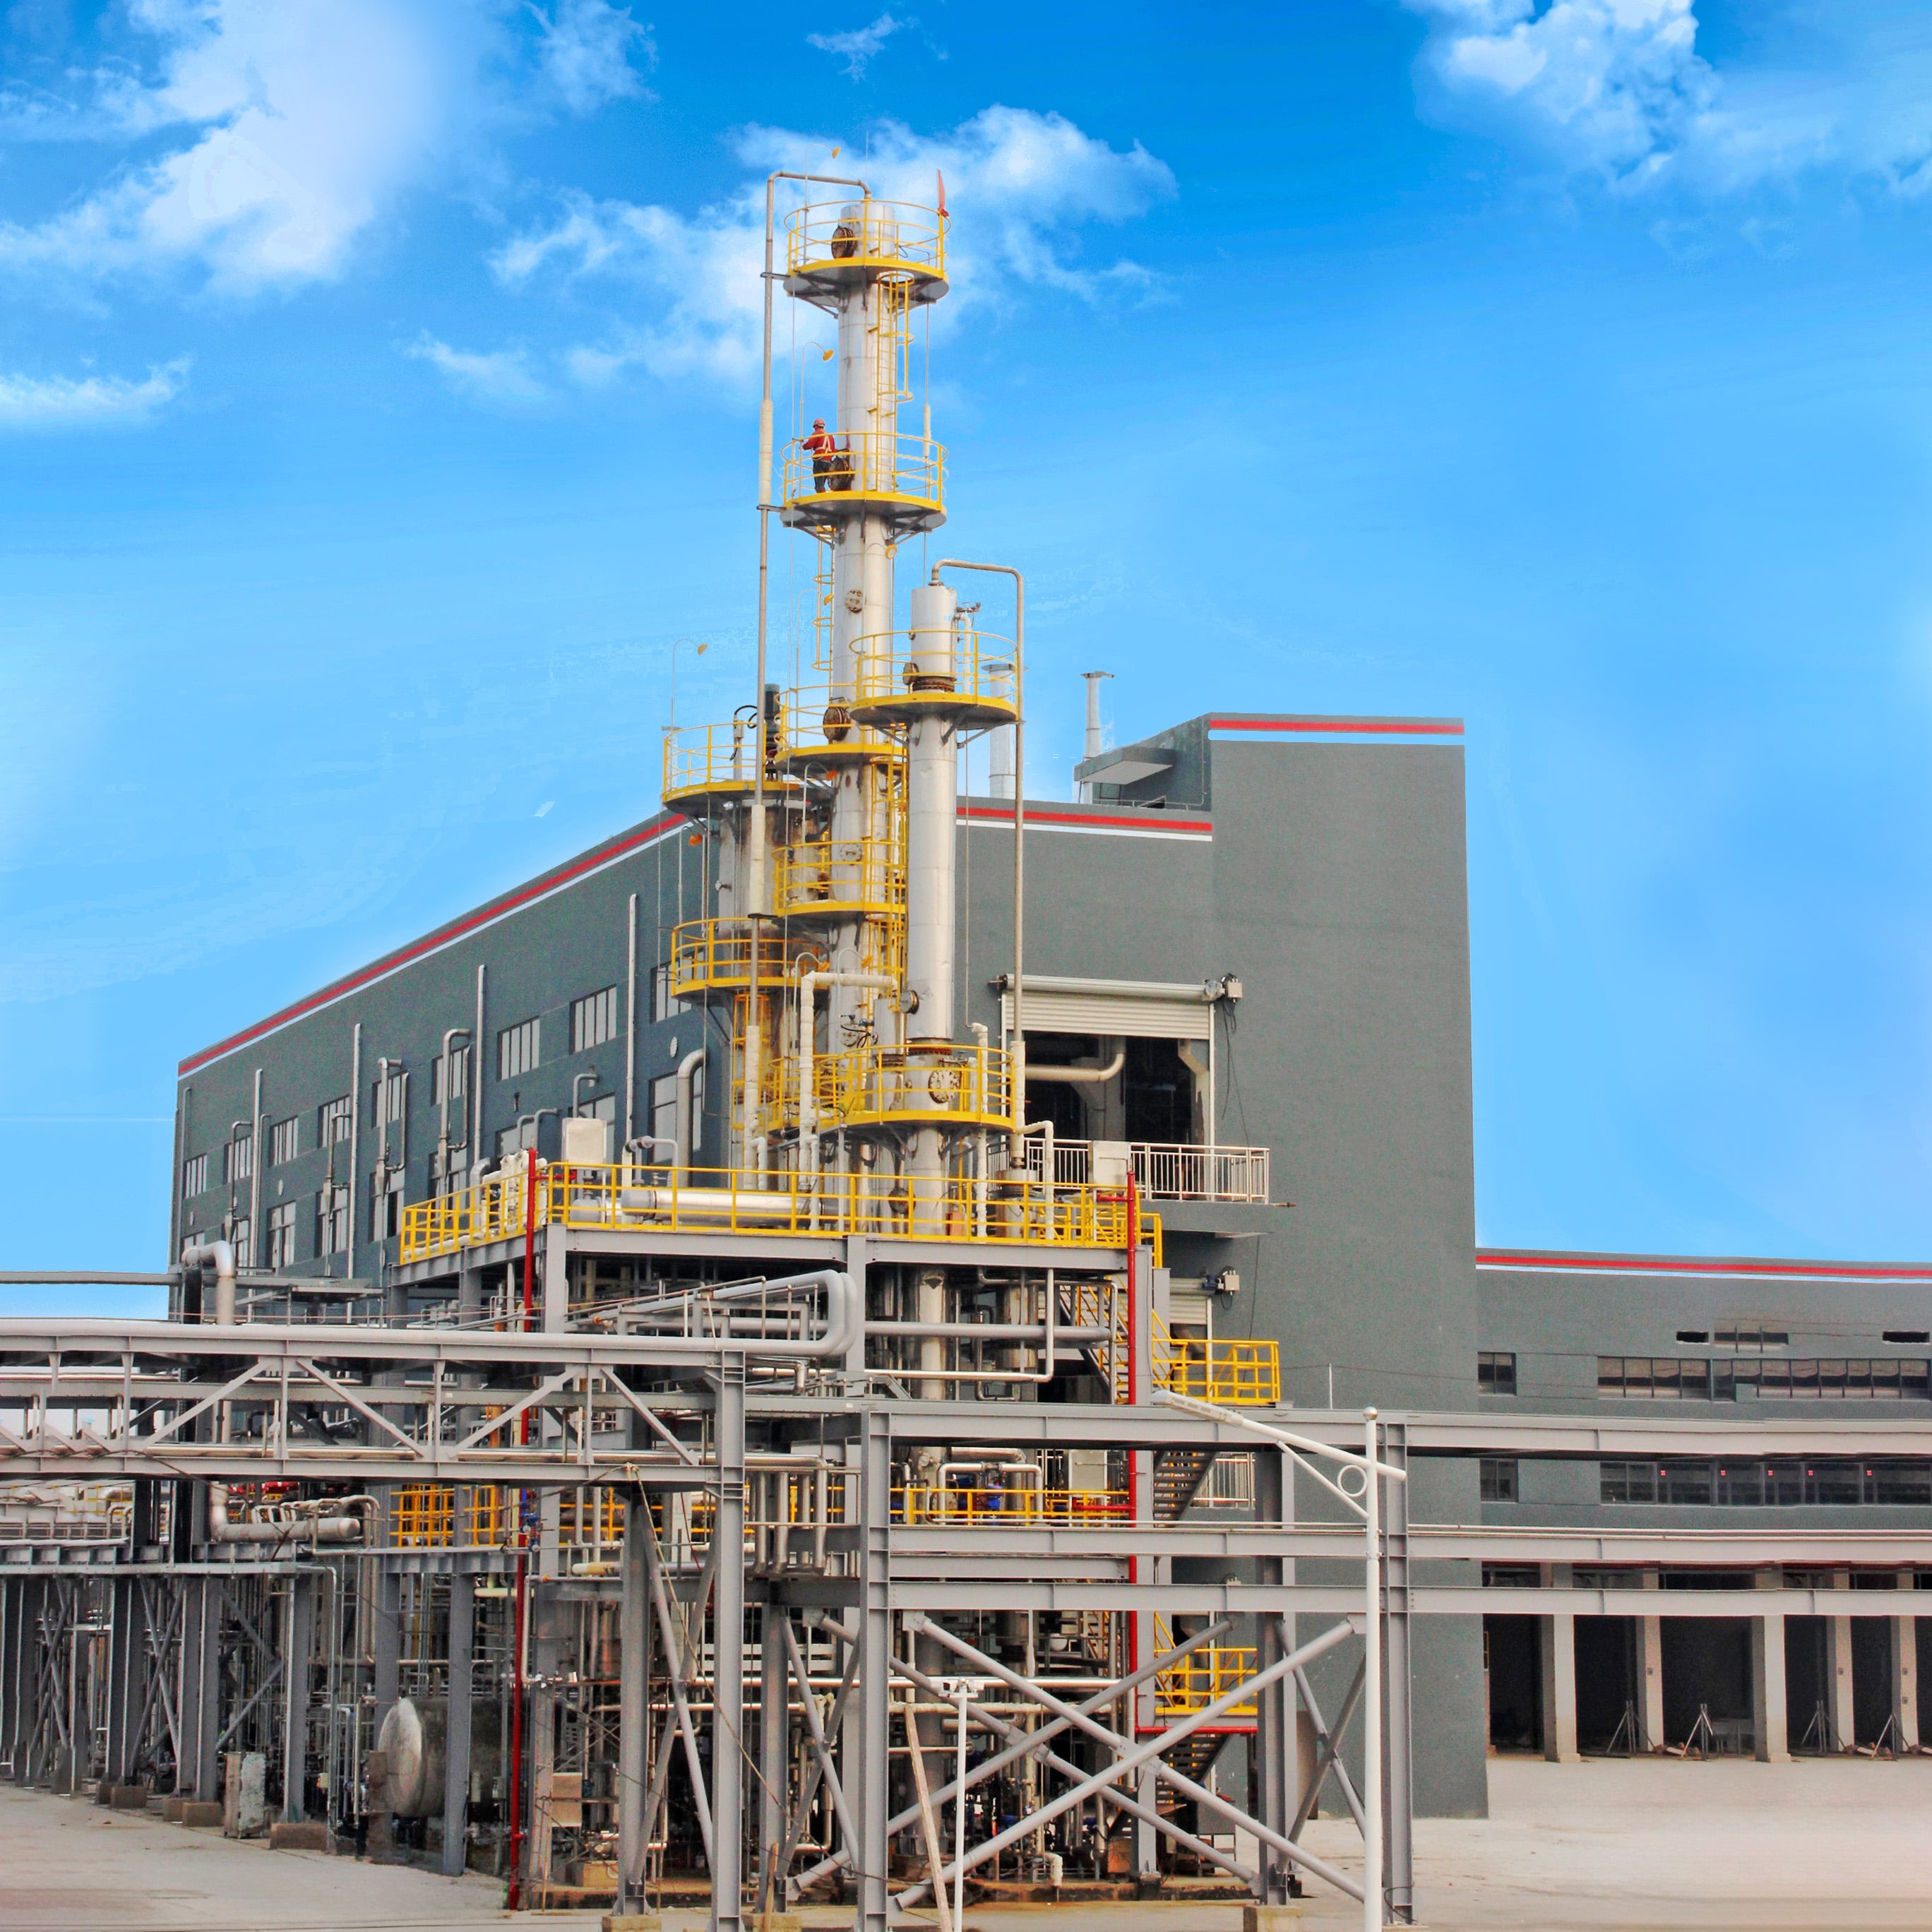
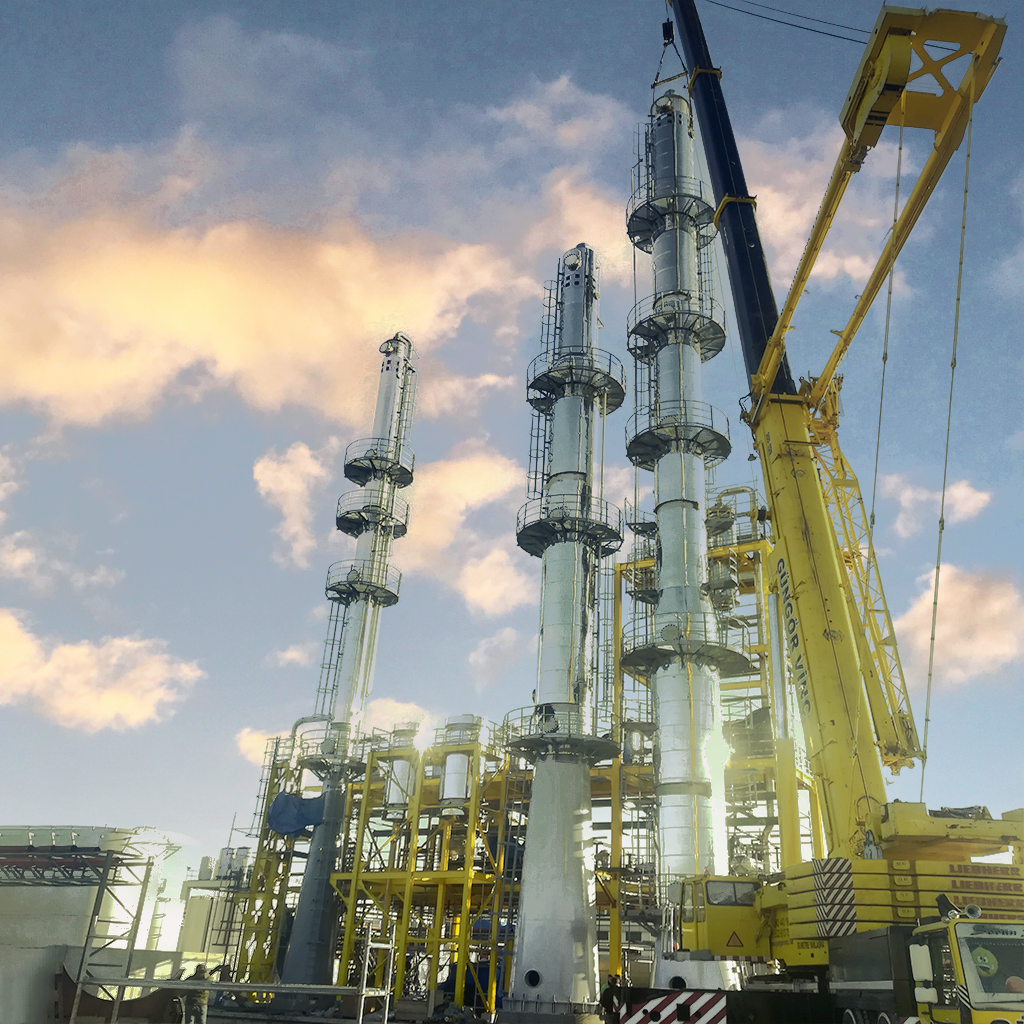
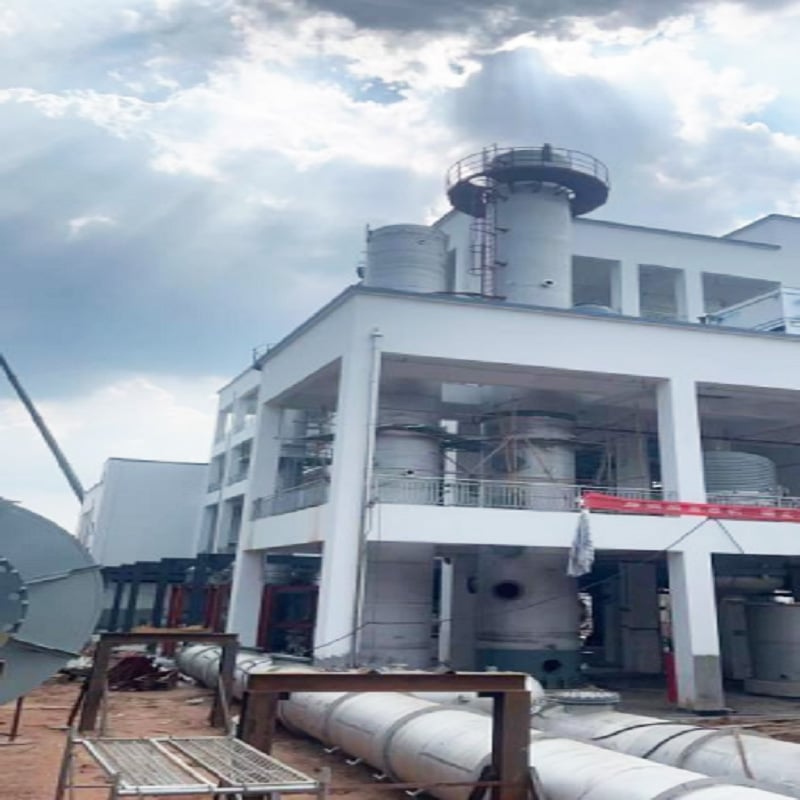
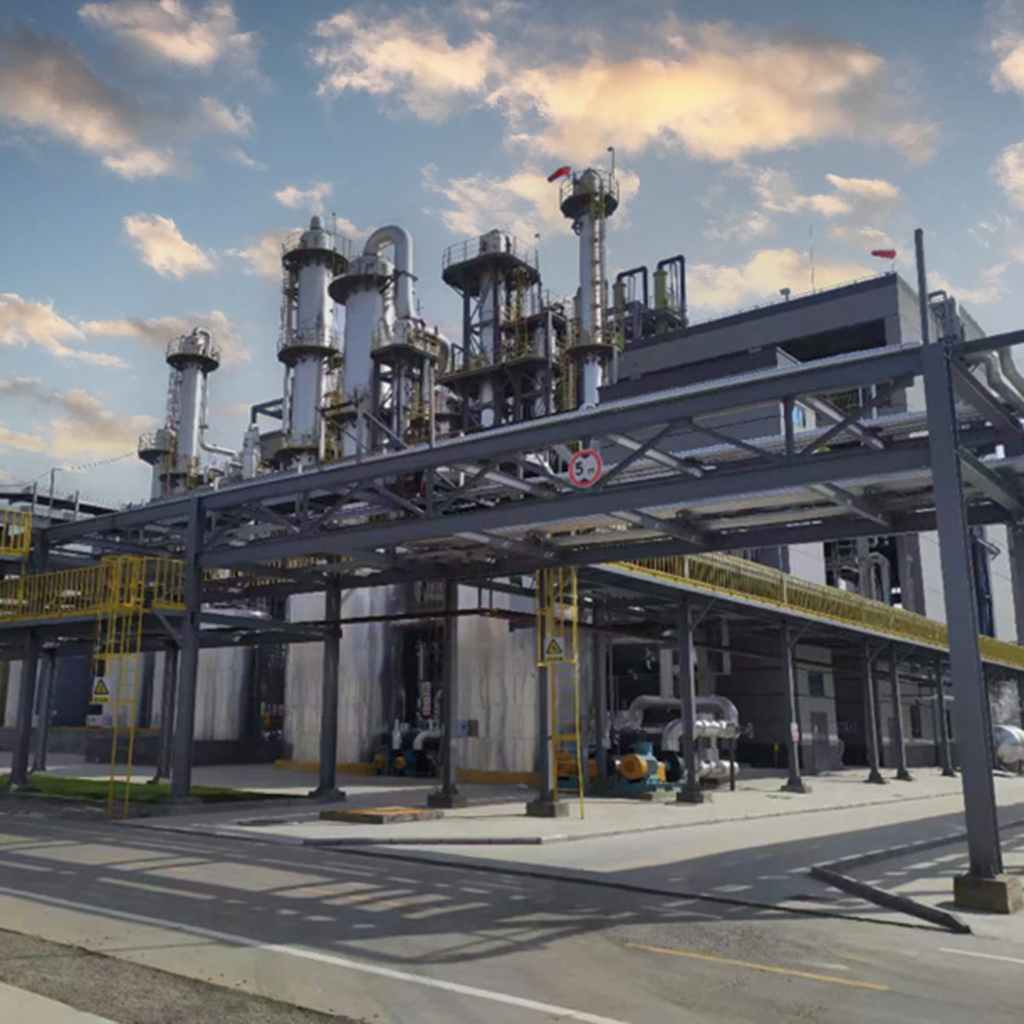
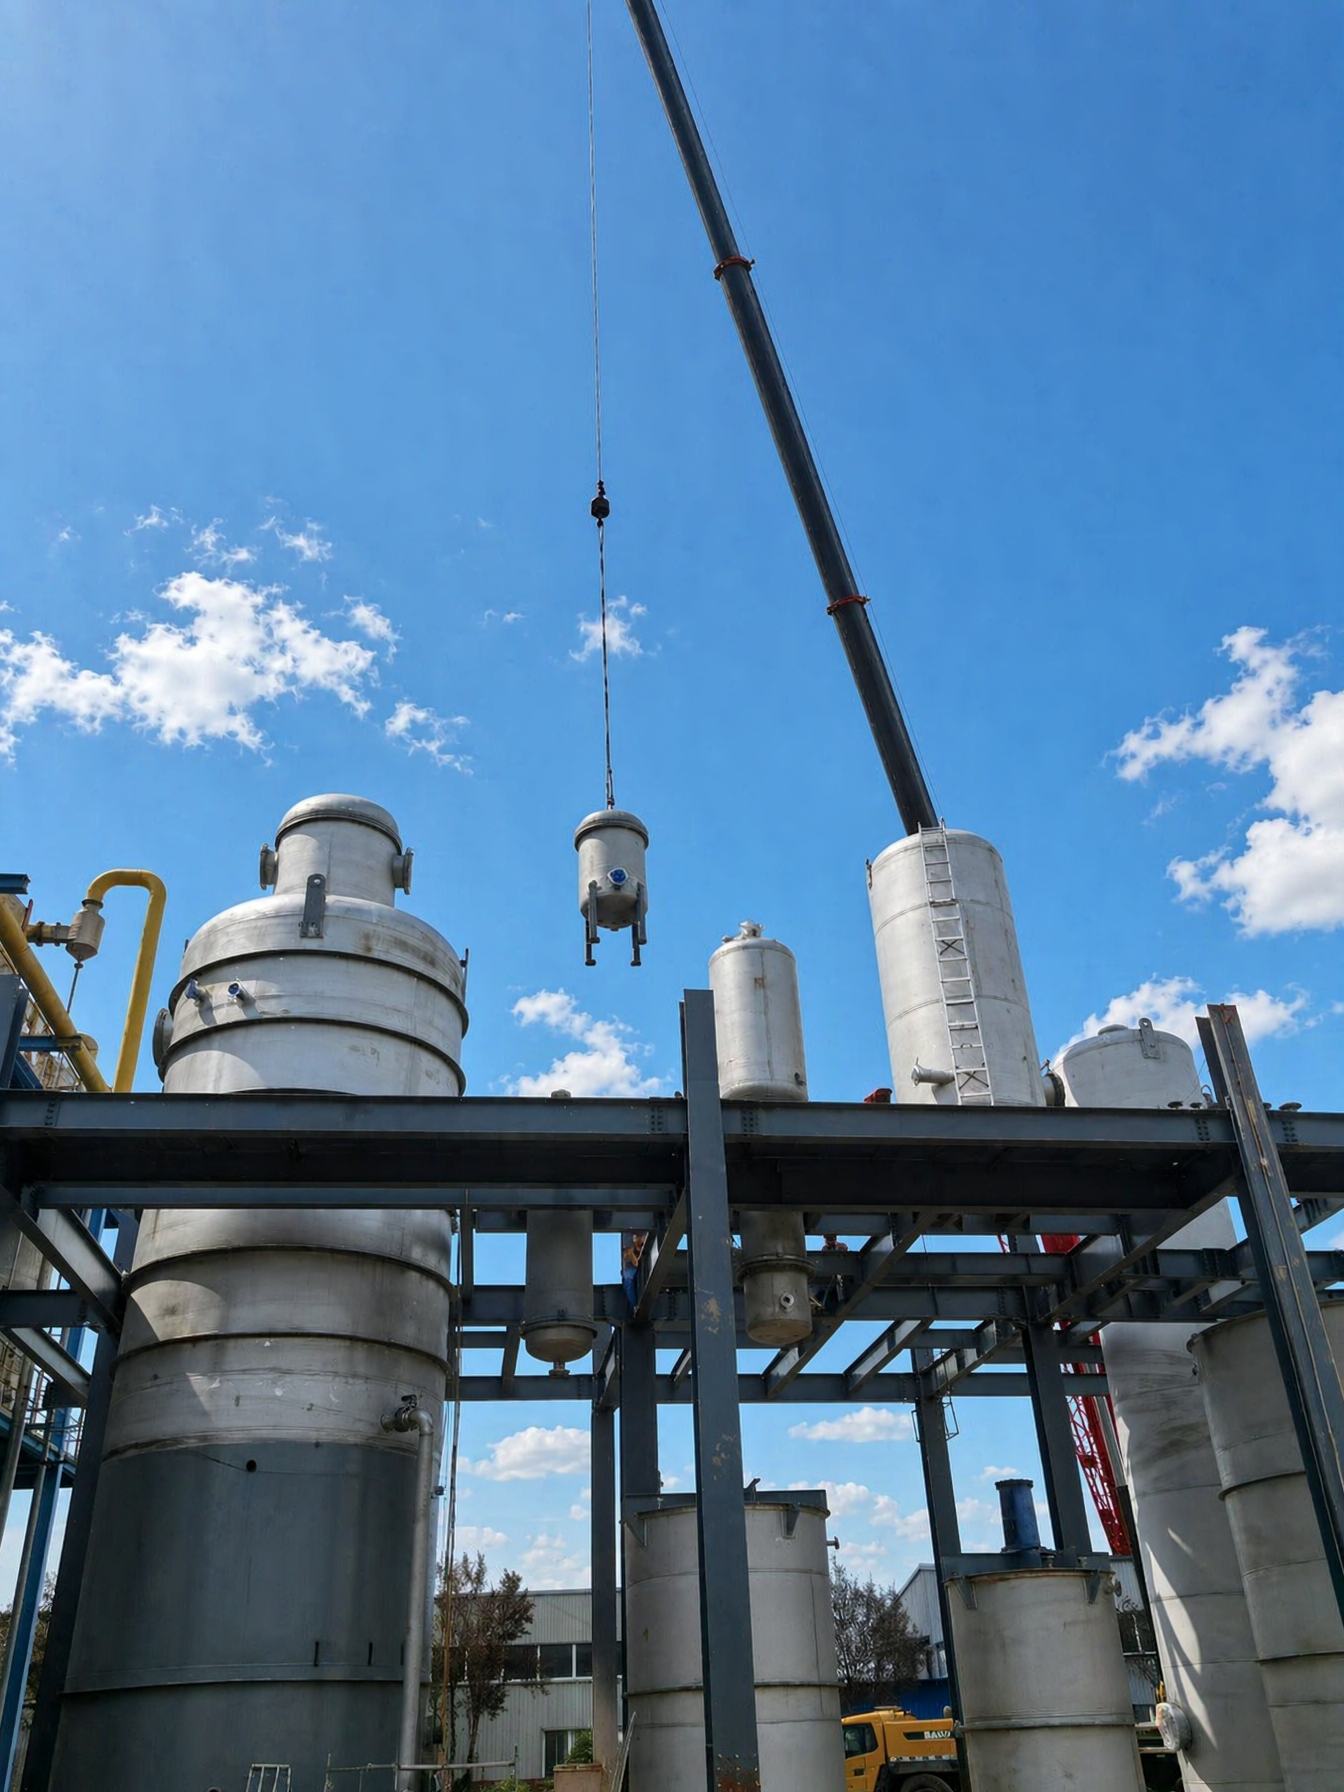
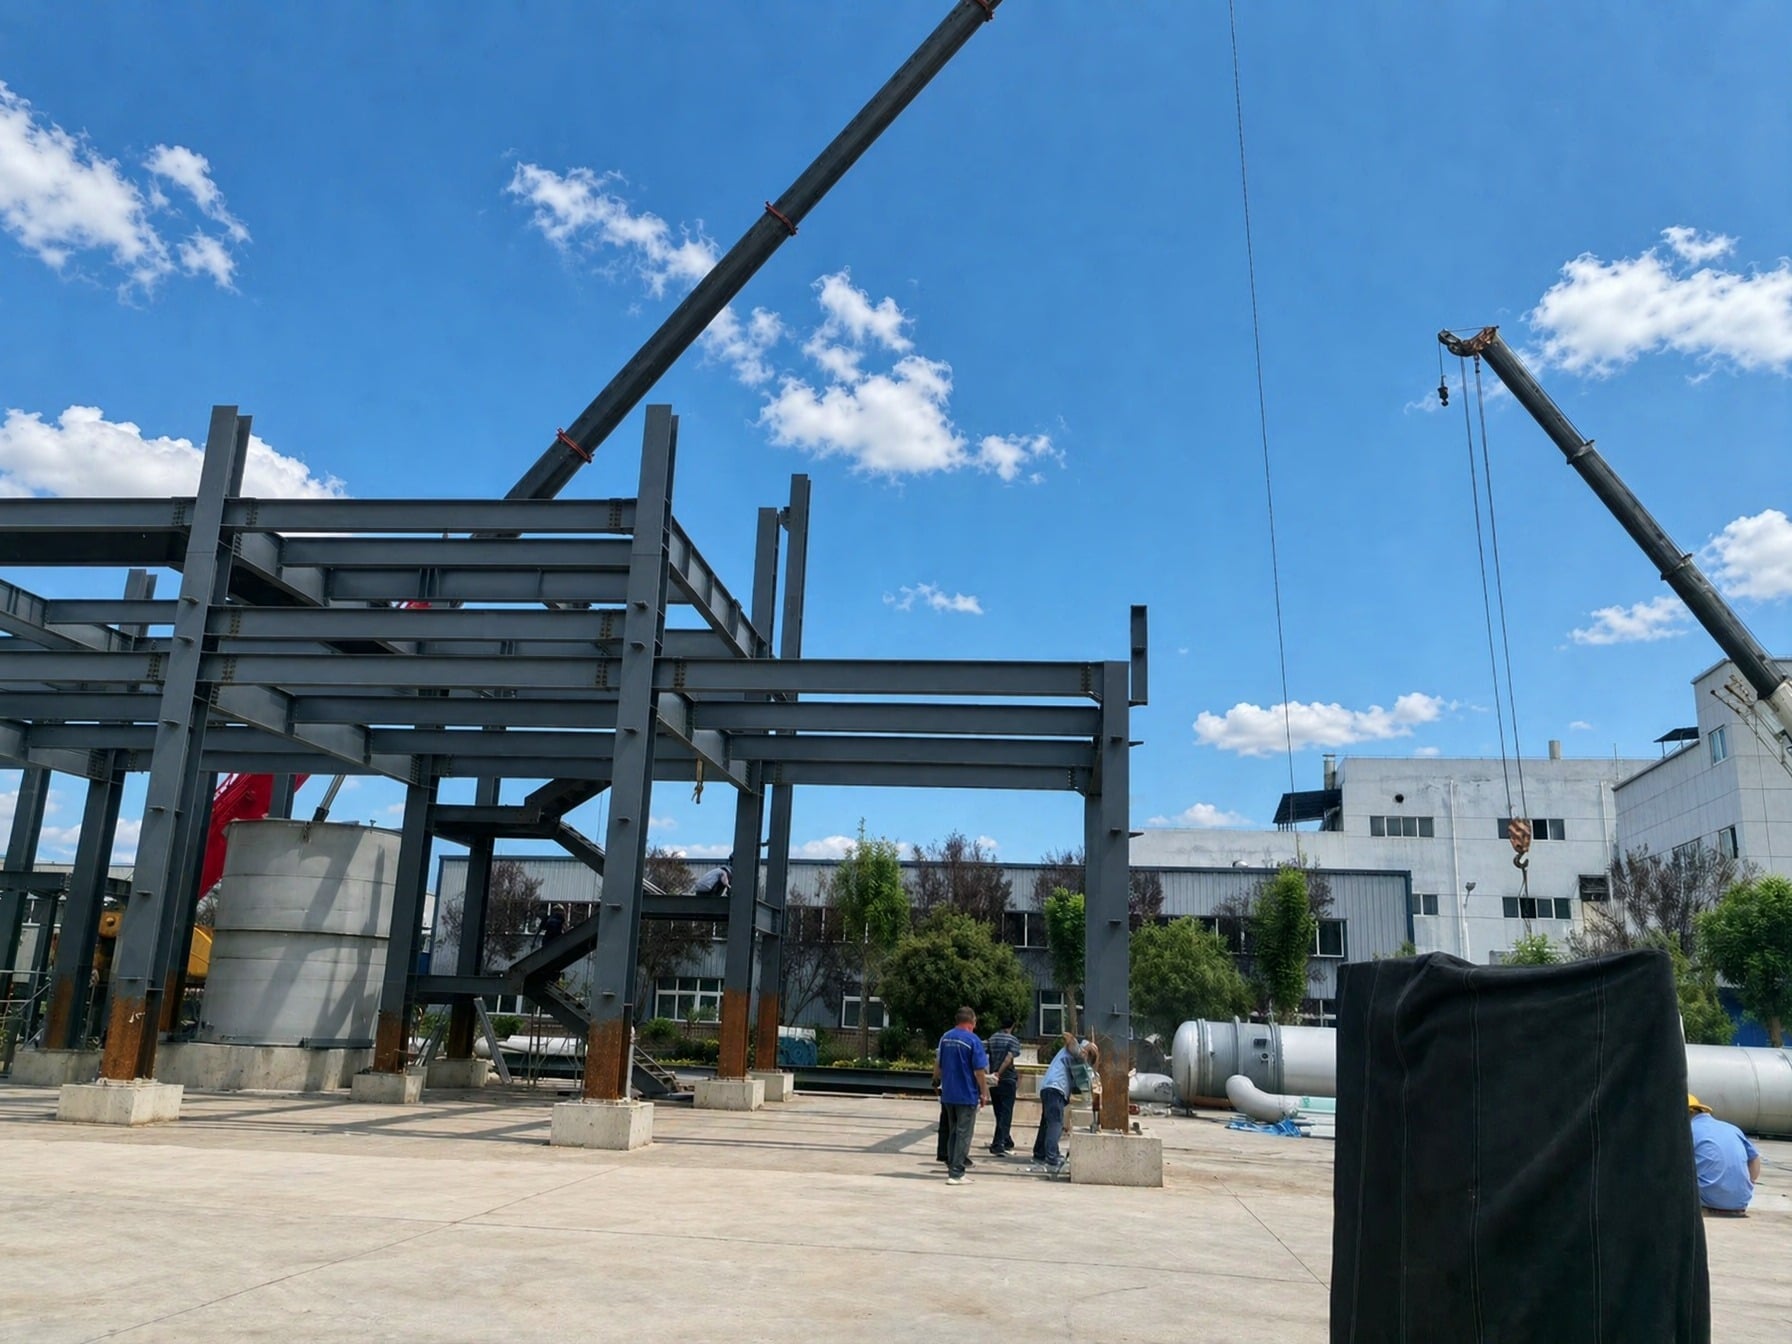
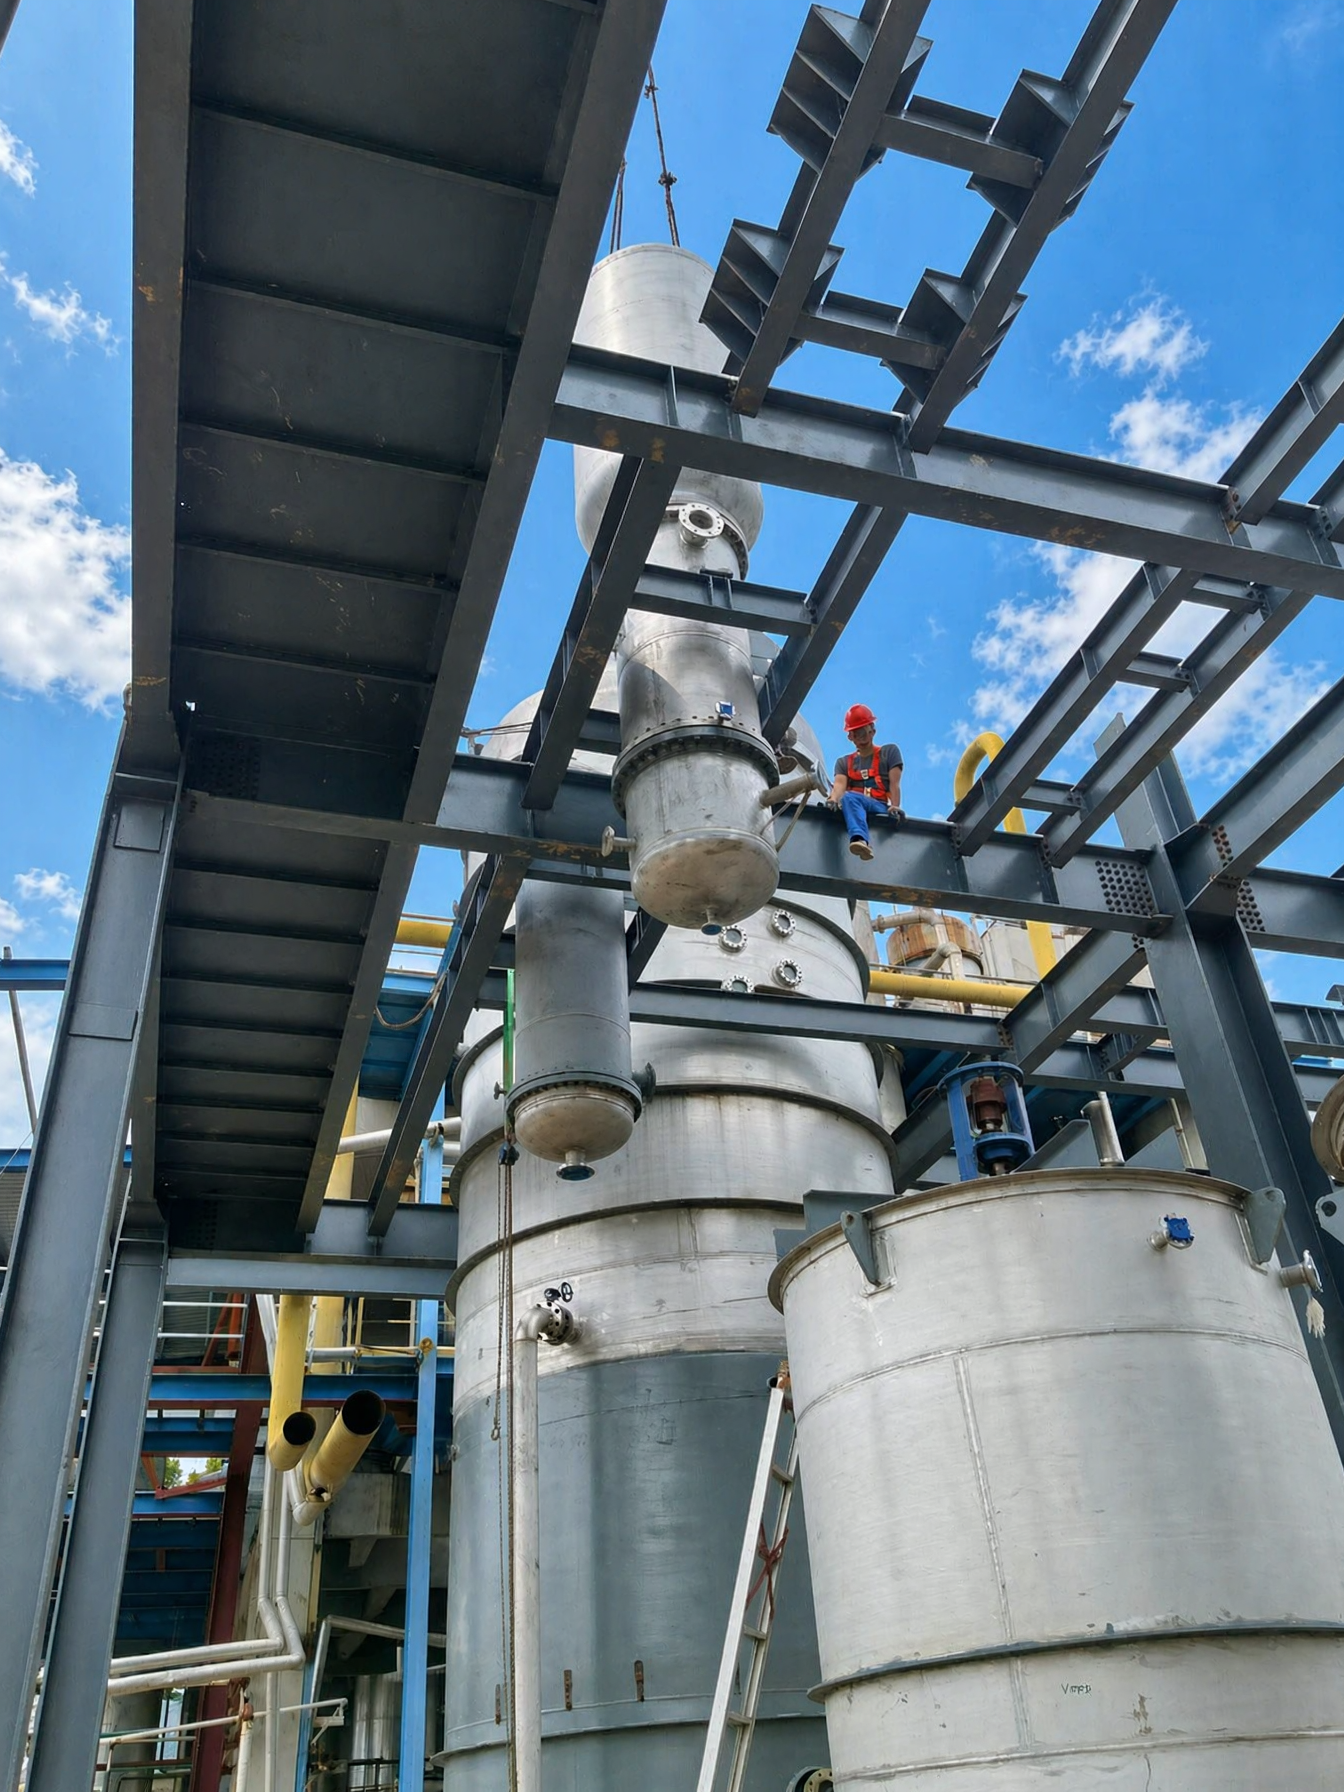
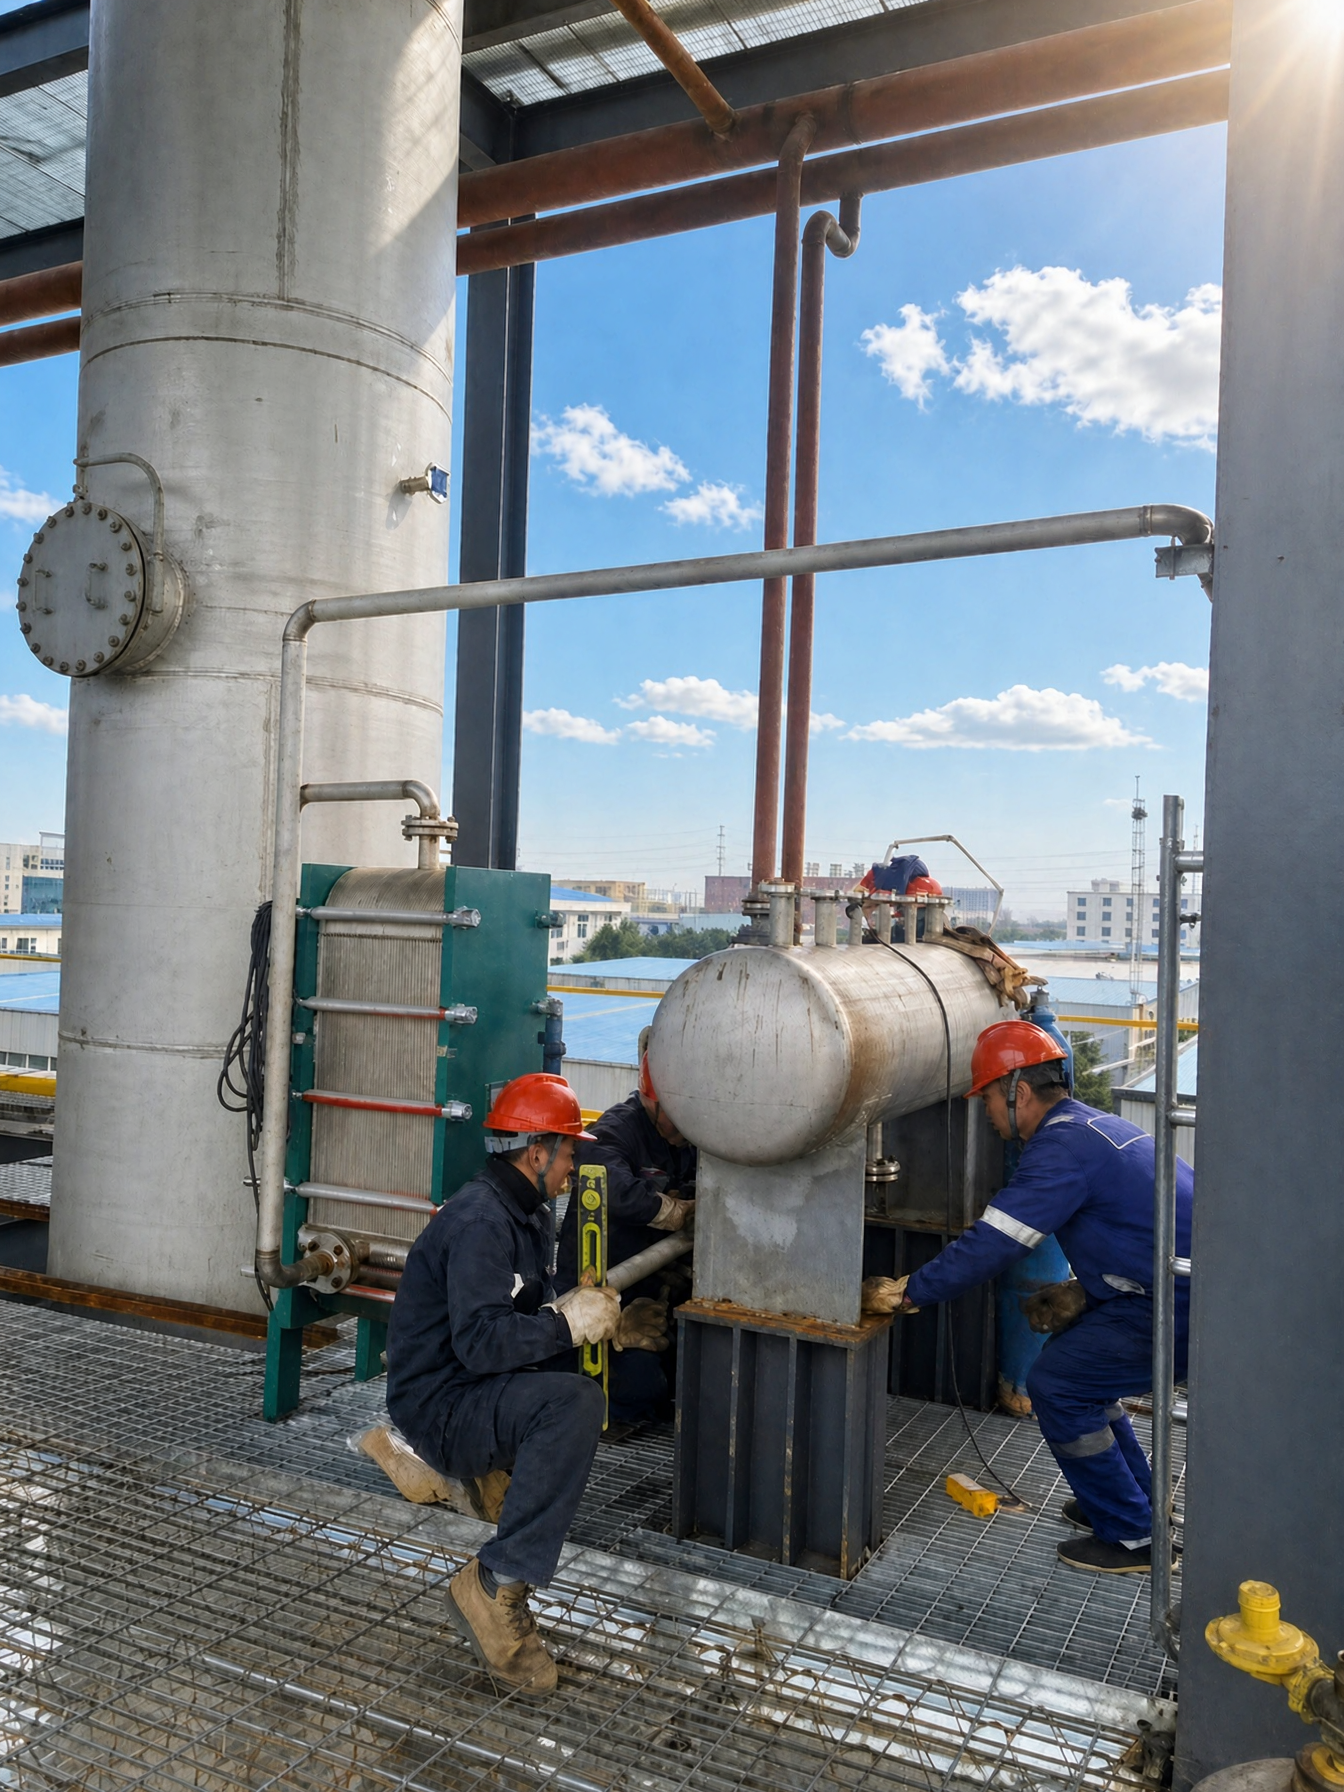
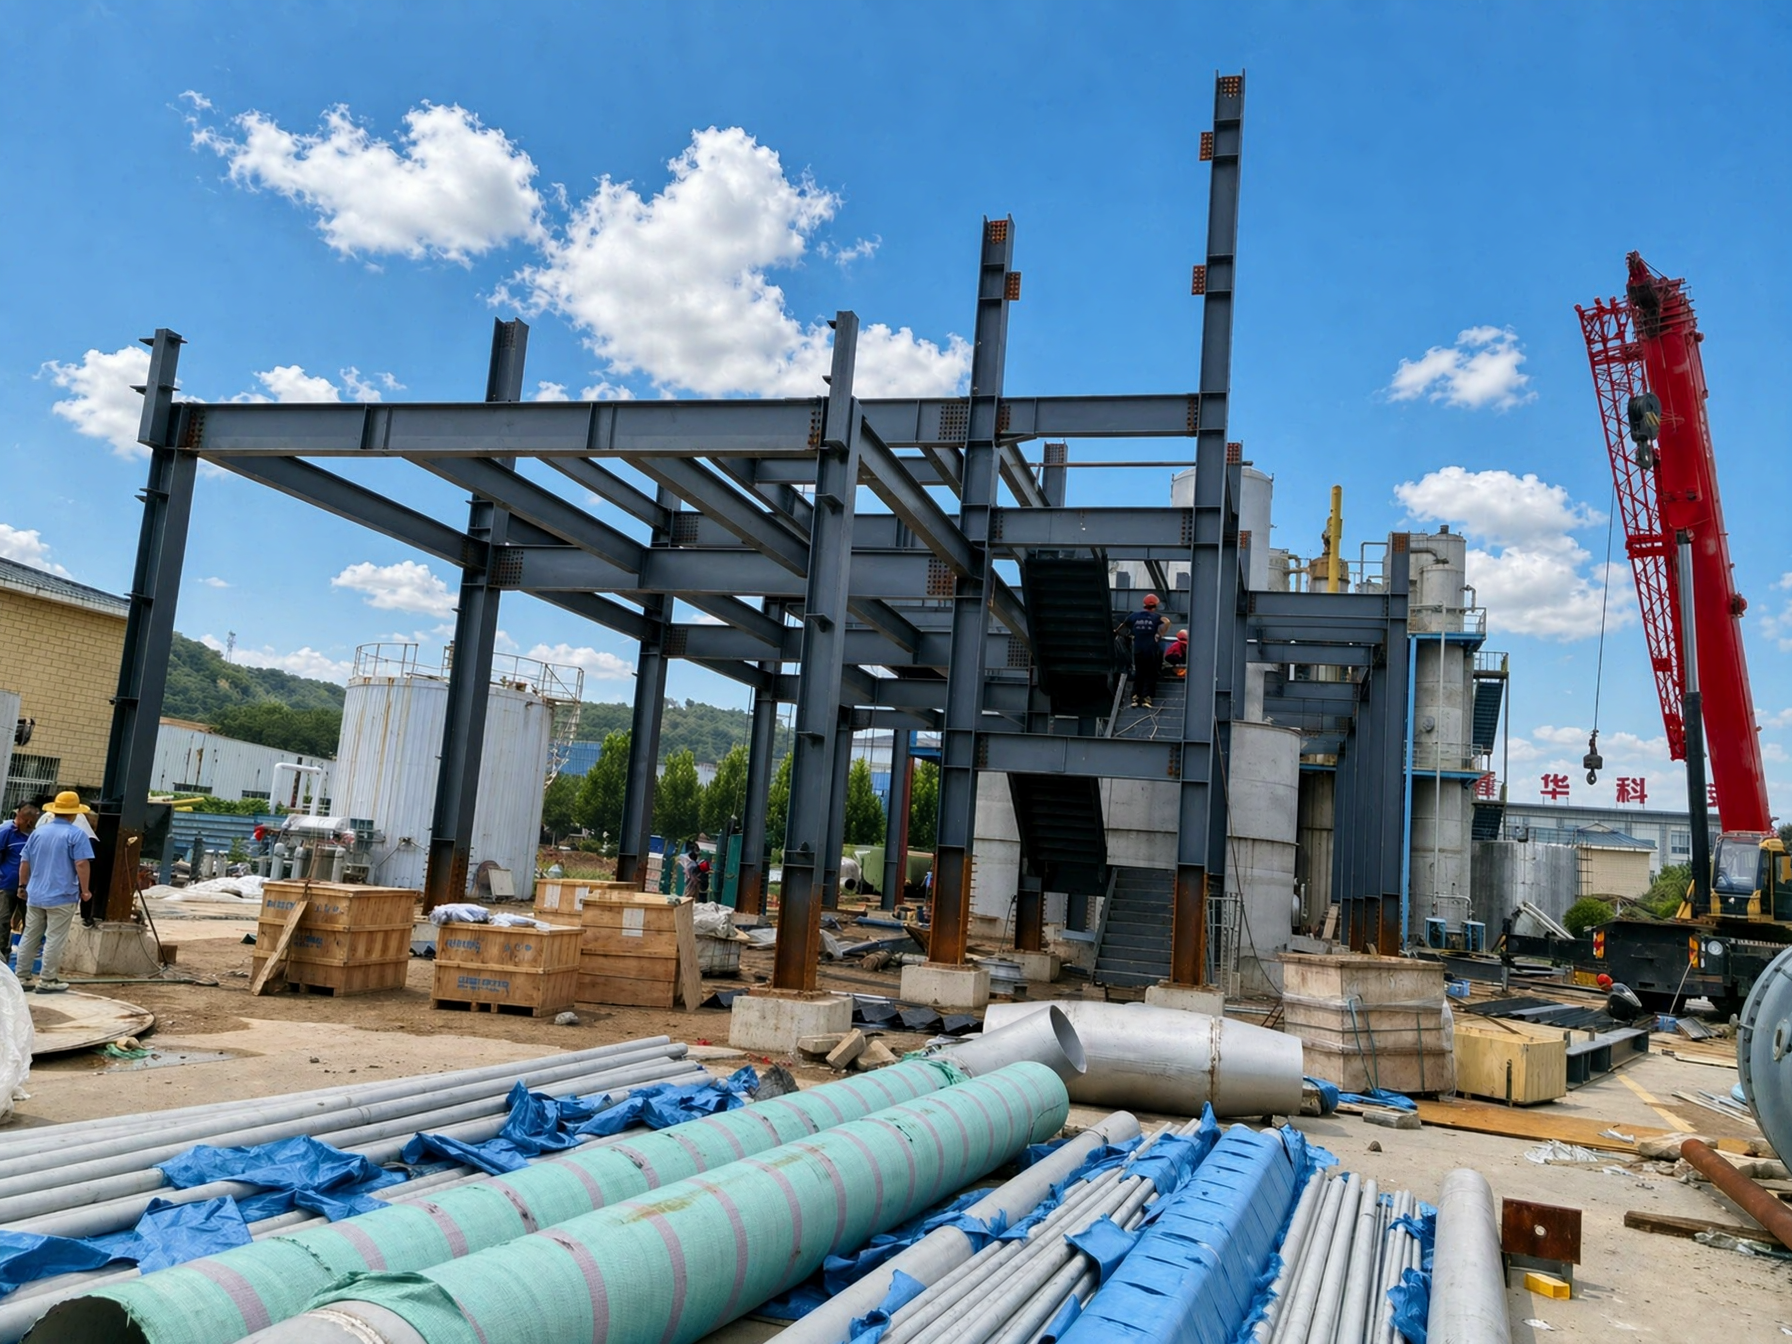
Ponad teoretycznym projektem kluczowe jest skuteczne wykonanie na miejscu. Poniższe zdjęcia przedstawiają niedawno zakończony, kompletnie wdrożony projekt gazofazowego zakładu do produkcji urotropiny. Zdjęcia dokumentują kluczowe etapy budowy i montażu urządzeń, w tym wznoszenie konstrukcji stalowej, precyzyjne podnoszenie dużych kolumn destylacyjnych i zbiorników magazynowych oraz instalację richiarków i systemów odzysku amoniaku.
Ten projekt ściśle przestrzega międzynarodowych norm bezpieczeństwa i inżynieryjnych, zapewniając wysoką wydajność działania zakładu, stabilną kontrolę procesu oraz zgodność z wymogami ochrony środowiska. Od produkcji rdzeni reaktorów po pełną montażową realizację na miejscu nasz zespół inżynieryjny dostarcza niezawodnych rozwiązań klucz-w-dziurkę dla światowych przedsiębiorstw z branży chemicznej.